
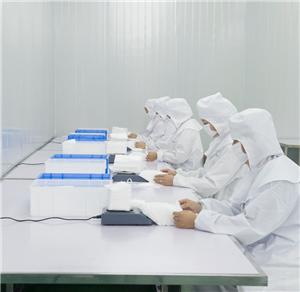
تُعدّ جودة لحام الأشرطة عاملاً حاسماً لكنه مغفول عنه في مجال المشتريات لأقنعة KN95. يتناول هذا الدليل معاملات الربط بالموجات فوق الصوتية وأوجه الفشل الشائعة ومعايير الاختبار ونقاط تدقيق المورد لتقييم جودة تثبيت الأشرطة على نطاق واسع.
دليل مراقبة الجودة
جودة لحام حزام KN95: لماذا يحدد الربط بالموجات فوق الصوتية سلامة القناع في الطلبات الكبيرة
عندما تستورد فرق المشتريات أجهزة تنفس KN95 على نطاق واسع، ينصبّ التركيز عادةً على وسيط الترشيح، ووثائق الشهادات، وسعر الوحدة. ومع ذلك، يُعدّ أحد أكثر حالات الفشل الميداني شيوعاً في طلبات KN95 الكبيرة ليس تدهور الترشيح، بل انفصال الحزام. وتُمثّل جودة اللحام التي تربط الحزام المطاطي بجسم القناع متغيراً تصنيعياً بالغ الأهمية يؤثر مباشرة على قابلية استخدام المنتج، ومعدلات الهدر، وسلامة المستخدم النهائي. يدرس هذا الدليل الجوانب التقنية لتثبيت الحزام في تصنيع KN95 ويزود مشتري الأعمال بإطار لتقييم جودة اللحام خلال عمليات مراجعة الموردين.
واقع الفشل الميداني: في مشتريات KN95 الكبيرة، يمثّل انفصال الحزام ما يُقدَّر بنسبة 2-8% من هدر الوحدات في دُفعات الإنتاج الرديئة الجودة. على مستوى كميات الحاويات الكاملة، يُترجَم ذلك إلى آلاف الوحدات غير الصالحة للاستخدام، مما يُشكّل تكلفة خفية كبيرة تُقلّص ميزة سعر الوحدة لدى الموردين من الفئات الدنيا.
اللحام بالموجات فوق الصوتية: المعيار الصناعي
يُعدّ اللحام بالموجات فوق الصوتية الطريقة السائدة لتثبيت الأحزمة المطاطية بأجسام أقنعة KN95. تستخدم هذه العملية اهتزازات ميكانيكية عالية التردد (تتراوح عادةً بين 20-40 كيلوهرتز) تُطبَّق تحت ضغط لتوليد حرارة موضعية عند نقطة التلامس بين مادة الحزام والقماش غير المنسوج لجسم القناع. تُذيب هذه الحرارة البوليمر عند نقاط الاتصال، مما يُنشئ رابطاً جزيئياً دون الحاجة إلى مواد لاصقة خارجية أو مصادر حرارة إضافية.
تشمل المعاملات الرئيسية التي تحدد جودة اللحام:
- التردد والسعة: تُولّد السعات الأعلى حرارة أكبر، وهو أمر ضروري للمواد السميكة، لكنه قد يتسبب في الاحتراق والثقب في الأقمشة غير المنسوجة الخفيفة.
- الضغط: يؤدي الضغط غير الكافي إلى روابط ضعيفة، في حين قد يؤدي الضغط المفرط إلى قطع القماش غير المنسوج أو تشويه الحزام.
- مدة التعريض: مدة تطبيق الطاقة فوق الصوتية. المدة القصيرة جداً تُنتج لحامات باردة، والمدة الطويلة جداً تُسبّب تدهوراً حرارياً.
- نمط الرأس: يحدد النمط المحفور على مبرز اللحام (السونوترود) هندسة نقطة الربط. تشمل الأنماط الشائعة تكوينات النقطة والخط والشبكة المتقاطعة.
أنماط فشل اللحام في إنتاج KN95
يساعد فهم طريقة فشل لحامات الحزام المشترين على تحديد مشكلات الجودة قبل الالتزام بالطلبات الكبيرة:
اللحام البارد (الربط الناقص)
يحدث عند تطبيق طاقة فوق صوتية غير كافية، مما يؤدي إلى رابط يبدو سليماً لكنه ينفصل تحت أدنى قوة. يُعدّ اللحام البارد أكثر أنواع الفشل شيوعاً في خطوط الإنتاج عالية السرعة التي تُقلَّص فيها دورات التشغيل لزيادة الإنتاجية. يصمد الحزام خلال فحص الجودة في التصنيع لكنه ينفصل عند الارتداء الأول من قِبَل المستخدم النهائي.
الاحتراق الكامل (الربط المفرط)
تذيب الطاقة الزائدة القماش غير المنسوج مُحدِثةً ثقباً عند نقطة التثبيت. قد يصمد الحزام في البداية، غير أن المادة المحيطة تضعف وتتمزق تحت الشد. يظهر الاحتراق الكامل على شكل تغير في اللون أو ثقوب صغيرة عند نقطة اللحام.
قطع الحواف
يمكن لحافة مبرز اللحام أن تقطع الحزام المرن إذا كانت الأدوات بالية أو غير محاذاة. يُوجِد هذا قطعاً جزئياً يعمل كمُركِّز للإجهاد مما يؤدي إلى فشل الحزام قبل الأوان أثناء الاستخدام.
اختبار متانة لحام الحزام: ما يجب على مشتري B2B تحديده
بالنسبة عمليات تدقيق جودة الموردين، يجب أن تكون متانة لحام الحزام معلمةً اختبارية محددة. الاختبار المعياري في الصناعة هو اختبار التقشير، الذي يقيس القوة اللازمة لفصل الحزام عن جسم القناع.
| معلمة الاختبار | المواصفة | المعيار الصناعي |
|---|---|---|
| قوة التقشير (الحزام إلى الجسم) | الحد الأدنى للقوة قبل الانفصال | ≥10 N لكل نقطة تثبيت |
| قوة الشد (فشل الحزام) | القوة التي ينكسر عندها الحزام | ≥30 N |
| اختبار الدورات (الارتداء المتكرر) | سلامة الرابط بعد التمدد المتكرر | ≥50 دورة عند إطالة 50% |
| معدل الفحص البصري | نسبة الوحدات المفحوصة بحثاً عن الاحتراق الكامل أو قطع الحواف | AQL 2.5 أو أكثر صرامة |
ينبغي للمشترين طلب نتائج هذه الاختبارات من سجلات ضبط الجودة لدى المورد، وإجراء تحقق مستقل عبر اختبار طرف ثالث لعينات عشوائية من دفعات الإنتاج متى أمكن ذلك.
تأثير سرعة الإنتاج على جودة اللحام
تعمل خطوط تصنيع KN95 بسرعات تتراوح بين 40 و120 قطعة في الدقيقة. تُقلل السرعات العالية من تكلفة الوحدة لكنها تزيد من خطر مشكلات جودة اللحام لأن كل وحدة تتلقى وقت تعرض أقل للطاقة فوق الصوتية. العلاقة بين السرعة والجودة ليست خطية؛ إذ توجد عتبة يتدهور بعدها سلامة اللحام بسرعة.
عند تقييم الموردين، استفسر عن سرعة خط الإنتاج وعلاقتها بمعلمات اللحام. يُظهر الموردون القادرون على توضيح المقايضة بين السرعة وجودة اللحام وعياً بالعملية. أما الموردون الذين يدّعون أقصى سرعة دون أي تنازل عن الجودة فقد لا يراقبون متانة اللحام عن كثب.
توافق المواد في لحام الحزام
تعتمد جودة اللحام ليس فقط على معلمات العملية بل أيضاً على توافق المواد بين الحزام وجسم القناع:
- مرن سباندكس-بوليستر + قماش PP غير منسوج: المزيج الأكثر شيوعاً. يذوب القماش غير المنسوج من البولي بروبيلين عند حوالي 160-170°C، بينما يذوب السباندكس عند حوالي 230°C. يجب معايرة الطاقة فوق الصوتية لربط PP دون الإضرار بالسباندكس.
- مرن خالٍ من اللاتكس + قماش SMS غير منسوج: يتكون قماش SMS (مُضغوط ذو ثلاث طبقات: منسوج طرد حراري-مُهَرَّس بالصهر-منسوج طرد حراري) من طبقات متعددة بخصائص انصهار مختلفة، مما يستلزم تحكماً أكثر دقة في الطاقة.
- مرن محبوك مقابل مرن مضفور: تتيح الأحزمة المرنة المحبوكة مساحة سطح أكبر للربط لكن لها متانة شد أقل. أما الأحزمة المضفورة فأكثر متانة لكن قد يكون لها نقاط تلامس أقل للحام.
قائمة تدقيق تدقيق المورد للحام الحزام
عند إجراء تدقيق مصنعي أو تقييم مصنّعي KN95 الموثوقين، أدرج نقاط التفتيش التالية للحام الحزام:
- العلامة التجارية وطراز معدات اللحام: تشير العلامات التجارية المرموقة (Branson وHerrmann وDukane) إلى الاستثمار في أدوات عالية الجودة.
- حالة المبرز: اطلب الاطلاع على مبرز اللحام. تُنتج المبرزات البالية أو التالفة لحامات غير متسقة.
- سرعة خط الإنتاج: قارنها بالطاقة الإنتاجية المُعلنة من المورد. تستوجب السرعات التي تتجاوز 80 قطعة/دقيقة تدقيقاً أكثر صرامة في الجودة.
- فحص الجودة المدمج في الخط: هل يُجرى فحص بصري لنقاط اللحام على خط الإنتاج؟ أنظمة الرؤية الآلية أفضل من الفحص اليدوي.
- تكرار اختبار التقشير: كم مرة يُجري المورد اختبارات التقشير؟ أفضل ممارسة هي كل 30-60 دقيقة من الإنتاج.
- إمكانية تتبع الدفعات: هل يستطيع المورد ربط بيانات جودة اللحام بدفعات إنتاج محددة؟
- بيانات معدل الرفض: ما نسبة الوحدات المرفوضة بسبب أعطال اللحام؟ يشير معدل الرفض الذي يتجاوز 1% لمشكلات الحزام إلى خلل في ضبط العملية.
نصيحة للشراء: أدرج متانة تقشير لحام الحزام بنداً صريحاً في مواصفات الشراء. يُعدّ الحد الأدنى لقوة التقشير البالغ 10 N لكل نقطة تثبيت مواصفةً معقولة تُقصي المصنّعين دون المستوى دون فرض متطلبات غير واقعية على الموردين ذوي الجودة.
تكلفة ضعف جودة اللحام على نطاق واسع
لتوضيح الأثر المالي، تأمّل سيناريو الشراء التالي:
| السيناريو | كمية الطلب | معدل فشل اللحام | الوحدات غير القابلة للاستخدام | التكلفة بسعر $0.30/وحدة |
|---|---|---|---|---|
| مورد عالي الجودة | 500,000 | 0.5% | 2,500 | $750 |
| مورد متدني المستوى | 500,000 | 5% | 25,000 | $7,500 |
| الفرق | - | - | 22,500 | تكلفة خفية بقيمة 6,750 دولار |
عندما يعرض المورد من الفئة المنخفضة سعر وحدة أقل بـ 0.02 دولار، فإن الوفورات الظاهرة البالغة 10,000 دولار تتلاشى تقريباً بسبب خسائر فشل اللحام البالغة 6,750 دولار. وعند إضافة تكلفة شكاوى الميدان وحوادث السلامة المحتملة والأضرار التي تطال السمعة، يتضح جلياً أن إجمالي تكلفة الملكية يصب في صالح المورد المتميز بالجودة.
لفرق المشتريات المعنية بـ معايير اختيار الموردين الشاملة، تُعدّ جودة لحام الأشرطة معياراً فارقاً وقابلاً للاختبار يُميّز المصنّعين الذين يستثمرون في ضبط العمليات عمّن يُقدّمون السرعة على حساب الجودة.
الخلاصة
تُعدّ جودة لحام الأشرطة عاملاً بالغ الأهمية في مجال المشتريات لأقنعة KN95، غير أنه لا يحظى بالاهتمام الكافي. ومن خلال استيعاب عملية اللحام وأوجه الفشل ومعايير الاختبار ونقاط التدقيق في المورد، يستطيع المشترون من قطاع B2B اتخاذ قرارات تعهيد أكثر استنارةً، تُقلّص الهدر وتُحسّن رضا المستخدم النهائي، وتضمن أن أجهزة التنفس المُشتراة تؤدي وظيفتها المقصودة فعلاً. ويُحوّل تضمين مواصفات لحام الأشرطة في وثائق الشراء والتحقق من الامتثال عبر الاختبار هذا المتغير الخفي للجودة إلى معامل مشتريات خاضع للإدارة والرقابة.