
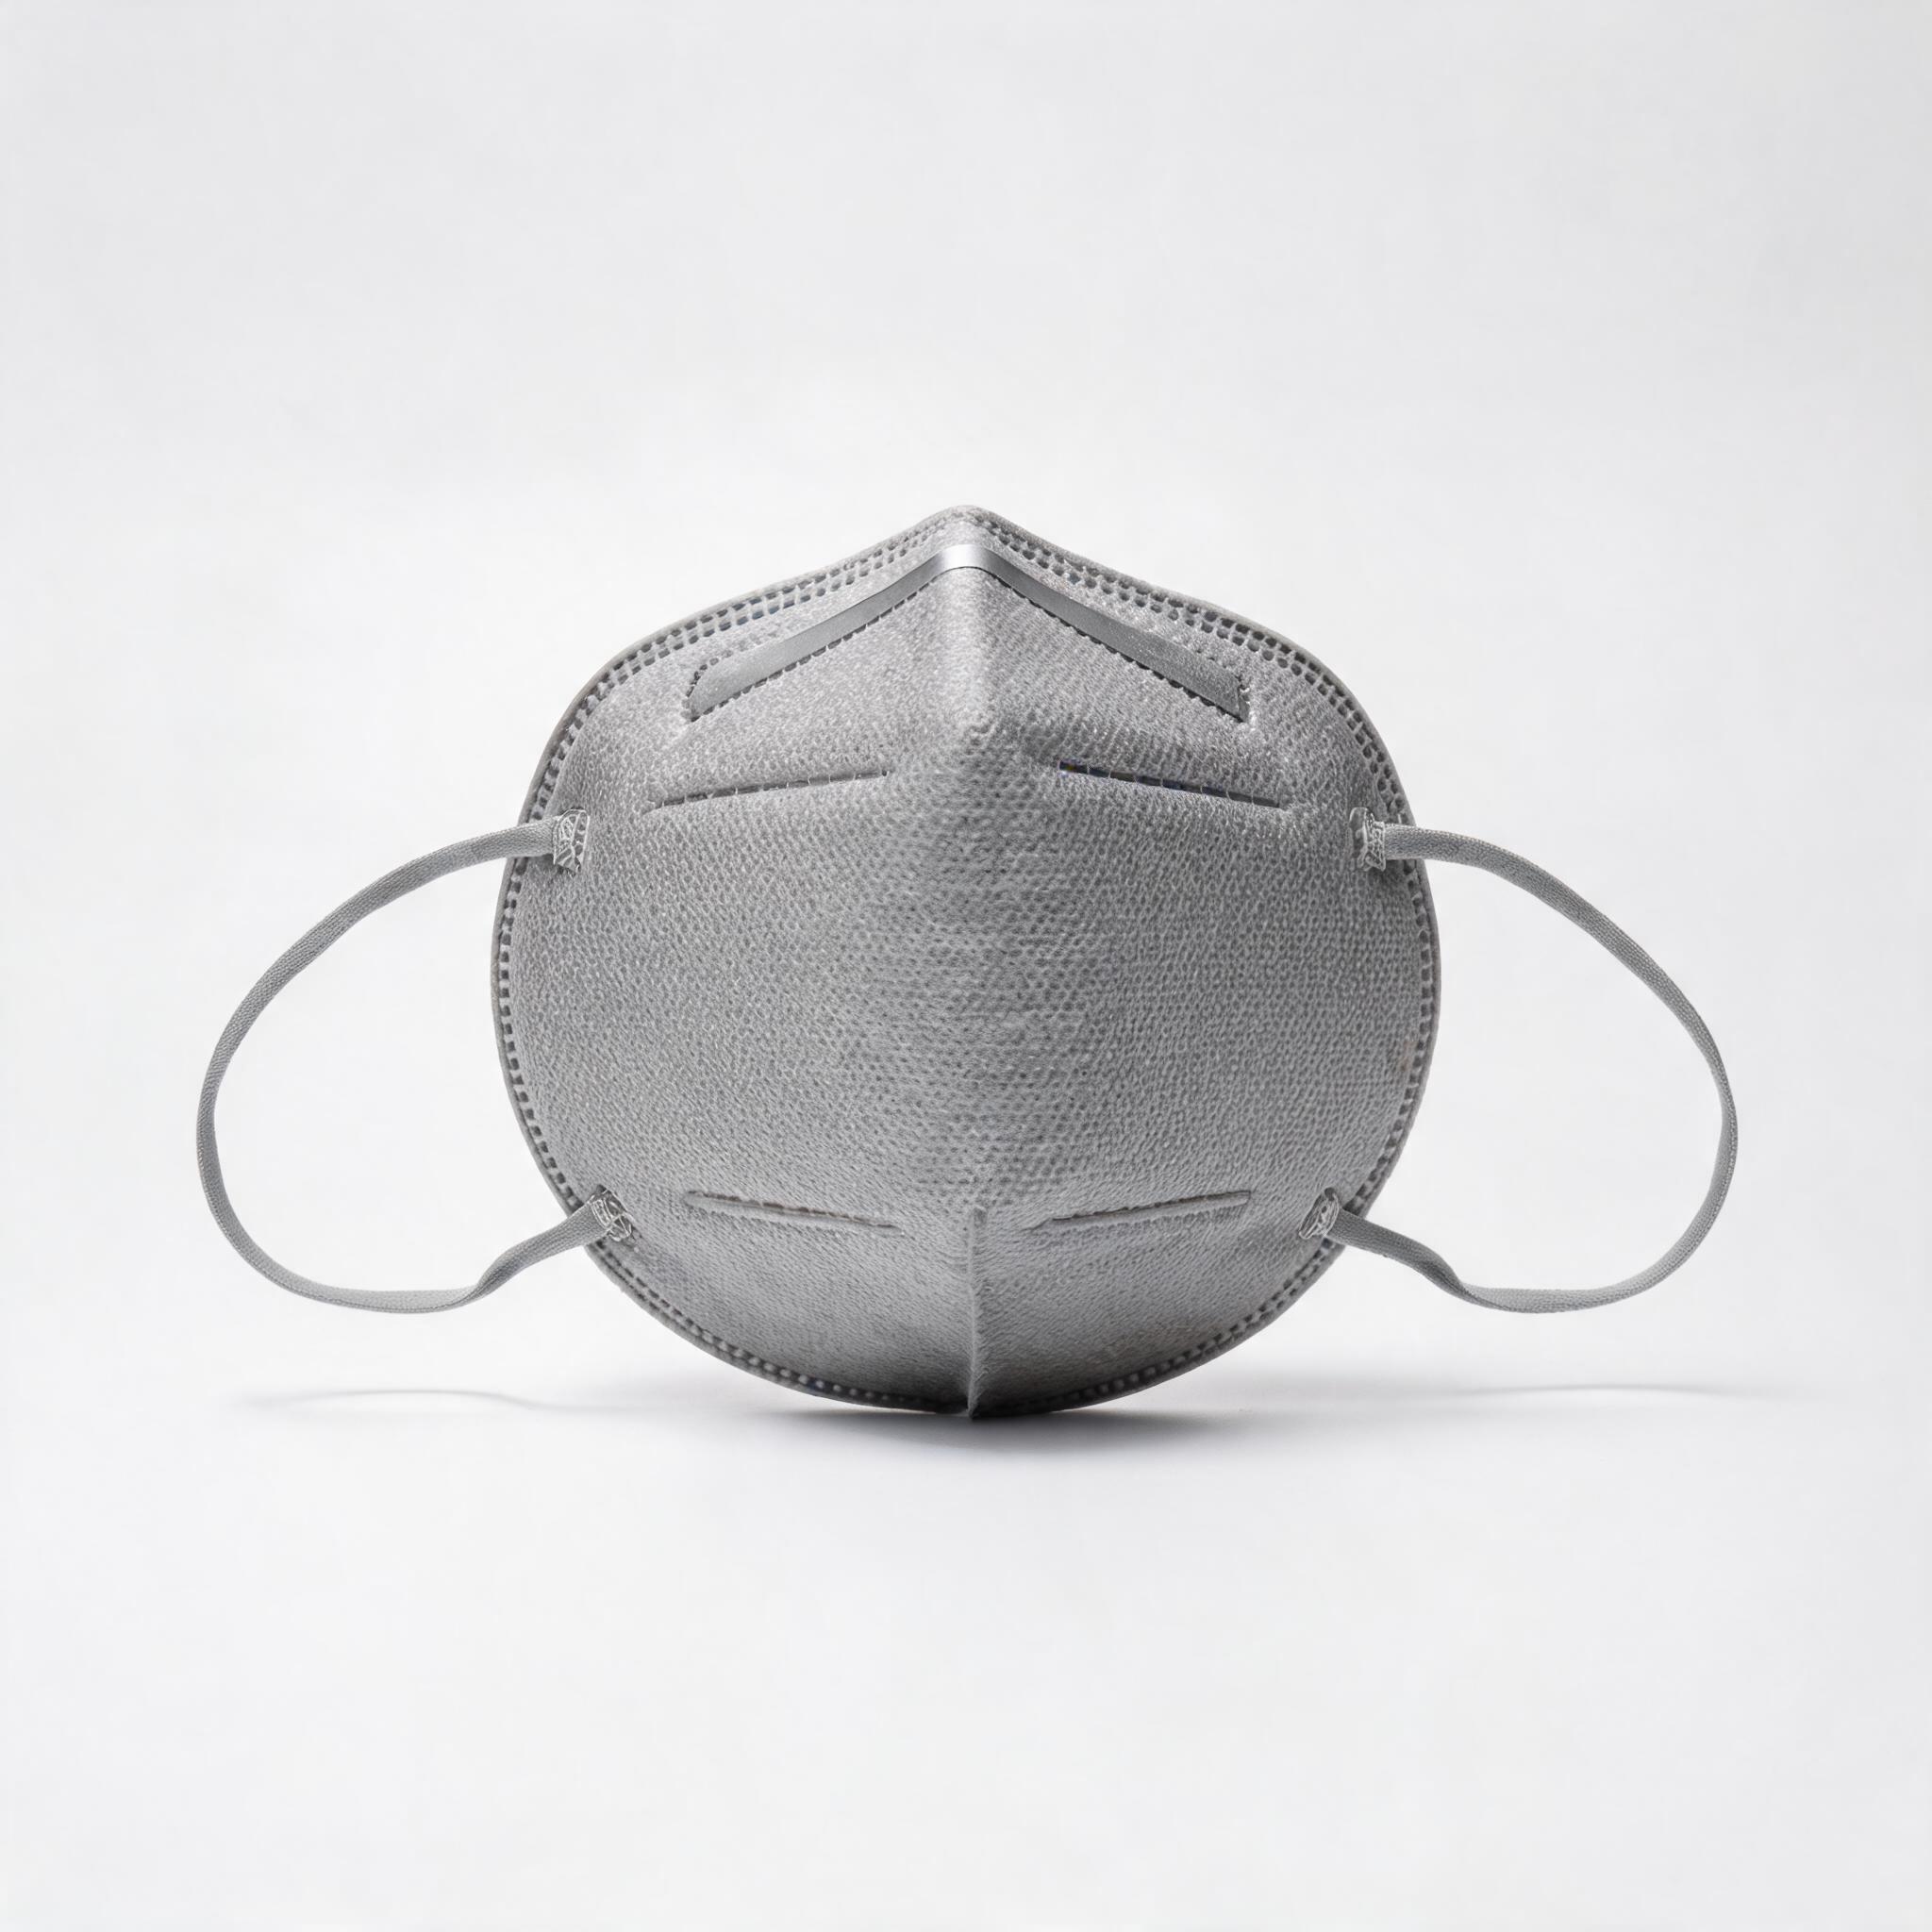
Ein detaillierter Leitfaden zum KN95-Atemschutzmasken-Herstellungsprozess für B2B-Einkaufsteams, der Meltblown-Produktion, Qualitätskontrollpunkte, Automatisierung, Umgebungskontrollen und Fragen zur Lieferantenbewertung abdeckt.
Für B2B-Einkaufsteams, die KN95-Atemschutzmaske Für Lieferanten ist das Verständnis des Herstellungsprozesses nicht nur eine technische Übung – es ist ein entscheidendes Instrument des Risikomanagements. Die Art und Weise, wie eine Atemschutzmaske hergestellt wird, bestimmt, ob ihre Filtereffizienz, ihr Atemwiderstand und ihre strukturelle Integrität über die Produktionschargen hinweg konsistent bleiben. Ein Lieferant, der seinen Herstellungsprozess nicht im Detail erklären kann, ist ein Lieferant, der keine gleichbleibende Qualität von Charge zu Charge garantieren kann.
Die Wertschöpfungskette der KN95-Herstellung: Vom Harz zum fertigen Produkt
Die Herstellung von KN95-Atemschutzmasken umfasst eine Abfolge spezialisierter Prozesse, von denen jeder die Produktleistung direkt beeinflusst. Das Verständnis dieser Kette hilft Käufern, zu erkennen, wo Qualitätsrisiken entstehen und worauf bei Werksaudits zu achten ist.
1. Herstellung von Meltblown-Vliesstoff
Die Meltblown-Schicht ist das Herzstück der Filterleistung einer KN95-Atemschutzmaske. Sie wird hergestellt, indem geschmolzenes Polypropylenharz mit hoher Geschwindigkeit durch feine Düsendüsen extrudiert wird, wodurch ein Netz aus Mikrofasern mit Durchmessern zwischen 1 und 5 Mikrometern entsteht. Diese Fasern bilden einen gewundenen Pfad, der Partikel durch eine Kombination aus Trägheitsaufprall, Abfangen, Diffusion und elektrostatischer Anziehung einfängt.
Die wichtigsten Qualitätsvariablen bei der Meltblown-Produktion sind:
- Polymerdurchsatzrate: Beeinflusst die Faserdurchmesserverteilung und die Gleichmäßigkeit des Vliesstoffs
- Lufttemperatur und -geschwindigkeit: Bestimmt die Feinheit der Fasern und die Dichte des Vliesstoffs
- Düse-zu-Kollektor-Abstand (DCD): Beeinflusst die Porosität des Vliesstoffs und das Flächengewicht
- Elektrostatische Aufladung: Koronaentladung oder Hydroaufladung fügt eine elektrostatische Ladung hinzu, die die Filtereffizienz für Partikel im am stärksten durchdringenden Größenbereich (0,1–0,3 µm) dramatisch verbessert
Ein Werk, das seinen eigenen Meltblown-Vliesstoff intern herstellt, hat eine bessere Kontrolle über diese Variablen als eines, das fertigen Vliesstoff von Drittanbietern bezieht. Der Qualitätskontrolle von Meltblown Prozess sollte ein Hauptschwerpunkt jedes Werksaudits sein.
2. Herstellung von Spunbond- und Vliesstoffschichten
KN95-Atemschutzmasken verwenden typischerweise einen mehrschichtigen Aufbau: eine äußere Spunbond-Schicht für Feuchtigkeitsbeständigkeit und strukturelle Unterstützung, eine oder zwei Meltblown-Schichten zur Filtration und eine innere Spunbond-Schicht für den Hautkomfort. Spunbond-Vliesstoff wird durch Spinnen kontinuierlicher Polypropylenfilamente und thermisches Verkleben hergestellt. Das Flächengewicht (g/m²) jeder Schicht beeinflusst sowohl die Filtration als auch die Atmungsaktivität.
3. Laminieren und Zuschneiden des Vliesstoffs
Die einzelnen Vliesstoffschichten werden mittels Ultraschallverklebung oder Thermokalandrierung laminiert. Der laminierte Vliesstoff wird dann je nach Produktdesign in die Form der Atemschutzmaske geschnitten – flach faltbar oder becherförmig. Die Präzision des Zuschnitts beeinflusst die Konsistenz der endgültigen Produktabmessungen, was wiederum die Passform und Dichtungsqualität beeinflusst.
4. Randversiegelung und Einsetzen des Nasenbügels
Der zugeschnittene Atemschutzmasken-Rohling wird gefaltet und seine Kanten werden mittels Ultraschallschweißen versiegelt, was eine starke Verbindung ohne Klebstoffe schafft, die ausgasen oder die Haut reizen könnten. Der Nasenbügel – meist ein formbarer Aluminium- oder kunststoffbeschichteter Draht – wird in dieser Phase eingesetzt. Die Positionierung und Fixierung des Nasenbügels beeinflusst direkt die Fähigkeit der Atemschutzmaske, über dem Nasenrücken abzudichten.
5. Befestigung der Ohrschlaufen oder des Kopfbandes
Elastische Ohrschlaufen oder Kopfhaltebänder werden mittels Ultraschallschweißen oder mechanischer Heftung befestigt. Die Festigkeit der Befestigungspunkte ist ein kritischer Qualitätsparameter – lose Bänder sind eine Hauptursache für Produktrückweisungen im Feldeinsatz. Die Bandspannung muss ausreichend sein, um eine Abdichtung aufrechtzuerhalten, ohne bei längerem Tragen Ohrenschmerzen oder Kopfschmerzen zu verursachen.
6. Verpackung und Sterilisation
Fertige Atemschutzmasken werden gezählt und in Innenkartons versiegelt (typischerweise 50 Stück pro Karton für KN95). Die Innenkartons werden dann für den Versand in Masterkartons verpackt. Obwohl KN95-Atemschutzmasken keine sterilen Produkte sind, muss die Verpackung während des Transports vor Feuchtigkeit, Kontamination und mechanischen Beschädigungen schützen. Eine ordnungsgemäße Verpackung erhält auch die Haltbarkeit der elektrostatischen Ladung auf der Meltblown-Schicht.
Kritische Prozessparameter, die Käufer überprüfen sollten
Audit-Checkliste: Wenn Sie eine KN95-Produktionsstätte besuchen, fordern Sie Prozessdokumentationen für jeden der folgenden Parameter an. Ein fähiger Lieferant sollte aufgezeichnete Daten haben, nicht nur mündliche Zusicherungen.
| Prozessschritt | Wichtiger Parameter | Warum es wichtig ist |
|---|---|---|
| Meltblown-Extrusion | Faserdurchmesser (Ziel 1–5 µm) | Bestimmt Filtereffizienz und Atemwiderstand |
| Elektrostatische Aufladung | Ladungsdichte (angelegte Spannung) | Verbessert die Filtration von Submikron-Partikeln um 30–100 % |
| Flächengewicht (g/m²) | 20–30 g/m² für Meltblown | Niedrigeres Flächengewicht = bessere Atmungsaktivität, aber potenziell geringere Filtration |
| Ultraschall-Randversiegelung | Schweißdruck und -frequenz | Schwache Verbindungen verursachen Randleckagen; übermäßiger Druck beschädigt den Vliesstoff |
| Befestigung der Bänder | Zugfestigkeit (≥10 N typisch) | Das Ablösen der Bänder macht die Atemschutzmaske unbrauchbar |
| Platzierung des Nasenbügels | Positionstoleranz (±2 mm) | Falsch positionierte Bügel verursachen ungleichmäßigen Anpressdruck über dem Nasenrücken |
Eigene vs. fremdbezogene Meltblown-Produktion: Ein entscheidendes Unterscheidungsmerkmal von Lieferanten
Einer der bedeutendsten Unterscheidungsfaktoren zwischen KN95-Herstellern ist, ob sie ihr eigenes Meltblown-Vlies herstellen oder es von Drittanbietern beziehen. Diese Unterscheidung hat direkte Auswirkungen auf die Qualitätskonsistenz und das Beschaffungsrisiko.
Eigene Meltblown-Produktion ermöglicht es dem Hersteller, den Faserdurchmesser, das Flächengewicht, die elektrostatische Ladung und alle anderen Parameter, die die Filterleistung bestimmen, zu kontrollieren. Die Qualität kann in Echtzeit überwacht und angepasst werden, und chargenspezifische Prüfdaten können auf bestimmte Produktionschargen des Meltblown-Vlieses zurückgeführt werden.
Fremdbezogenes Meltblown-Vlies führt eine variable Größe in der Lieferkette ein, die der Atemschutzmaskenhersteller nicht vollständig kontrollieren kann. Wenn der Meltblown-Lieferant seine Prozessparameter ändert – oder auf eine andere Polypropylen-Harzqualität umstellt – kann der Atemschutzmaskenhersteller die Änderung möglicherweise erst bemerken, wenn nachgelagerte Qualitätstests ein Problem aufdecken. Zu diesem Zeitpunkt kann bereits eine gesamte Produktionscharge betroffen sein.
Für B2B-Käufer bedeutet dies, dass Lieferanten mit eigener Meltblown-Kapazität im Allgemeinen eine gleichbleibendere Qualität und eine schnellere Rückverfolgbarkeit bei Qualitätsproblemen bieten. Justsun betreibt die Meltblown-Produktion in seinem 26.100 m² großen Werk in Eigenregie, was ein erheblicher Vorteil für Käufer ist, die eine chargenbezogene Qualitätsdokumentation benötigen.
Qualitätskontrollpunkte im Herstellungsprozess
Ein robuster KN95-Herstellungsprozess umfasst Qualitätskontrollen in mehreren Stufen. Die Werksaudit-Checkliste für die KN95-Qualität sollte die folgenden Kontrollpunkte überprüfen:
- Eingangsmaterialprüfung: Überprüfung der Polypropylen-Harzqualität, des Schmelzflussindex und der Meltblown-Vlies-Spezifikationen vor Produktionsbeginn.
- Meltblown-Prüfung während des Prozesses: Regelmäßige Probenahme des Meltblown-Vlieses auf Flächengewicht, Faserdurchmesser und Filtereffizienz während der Extrusion.
- Prüfung des laminierten Vliesstoffs: Überprüfung des Gesamtgewichts (gsm), der Schichthaftfestigkeit und der Luftdurchlässigkeit nach der Laminierung.
- Prüfung des fertigen Produkts: Filtereffizienz (PFE), Atemwiderstand (Ein- und Ausatmung), CO2-Totraum, Befestigungsfestigkeit der Bänder, Haltekraft des Nasenbügels und Sichtprüfung auf Mängel.
- Chargenfreigabeprüfung: Endbemusterung gemäß AQL-Plan vor der Chargenfreigabe. Jeder Lieferung sollten Prüfberichte beiliegen.
Wie der Herstellungsprozess die Gleichwertigkeit von KN95, N95 und FFP2 beeinflusst
Der Herstellungsprozess für KN95-, N95- und FFP2-Atemschutzmasken ist grundsätzlich ähnlich – alle verwenden Meltblown-Polypropylen als Filtermedium und ähnliche mehrschichtige Konstruktionen. Die Unterschiede liegen hauptsächlich in den Prüf- und Zertifizierungsanforderungen der jeweiligen Normen, nicht in der Fertigungstechnologie selbst.
Allerdings haben die KN95 vs. FFP2 vs. N95 Beschaffungsleitfaden Unterschiede Auswirkungen auf die Fertigung. N95-Atemschutzmasken, die nach NIOSH 42 CFR 84 zertifiziert sind, müssen spezifische Anforderungen an den Ein- und Ausatemwiderstand erfüllen, die unter standardisierten Bedingungen geprüft werden. KN95-Atemschutzmasken nach GB2626-2006 haben ähnliche, aber nicht identische Prüfparameter. Hersteller, die Atemschutzmasken für mehrere Märkte produzieren, müssen sicherstellen, dass ihr Prozess die strengsten Anforderungen aller Zielnormen erfüllt.
Automatisierungsgrad und seine Auswirkungen auf die Qualitätskonsistenz
Der Automatisierungsgrad in einer Atemschutzmaskenfabrik wirkt sich direkt auf die Qualitätskonsistenz aus. Hochautomatisierte Linien reduzieren menschliche Handhabungsfehler und produzieren gleichmäßigere Produkte. Zu den wichtigsten Automatisierungsstufen gehören:
- Automatisierte Meltblown-Linie mit Echtzeit-Überwachung des Flächengewichts
- Automatisches Laminieren und Schneiden des Vliesstoffs
- Robotergestütztes Einsetzen und Positionieren des Nasenbügels
- Automatisiertes Ultraschall-Kantenversiegeln mit Drucküberwachung
- Automatisches Zählen und Verpacken
Betriebe mit einem hohen Anteil an manueller Arbeit im Montageprozess sind anfälliger für Chargenschwankungen, insbesondere bei der Kantenverbindungsqualität und der Konsistenz der Bandbefestigung. Fragen Sie bei der Bewertung von Lieferanten nach dem Automatisierungsgrad jeder Produktionsstufe und dem Verhältnis von automatisierten zu manuellen Vorgängen.
Umgebungskontrollen in der Fertigung
Die Fertigungsumgebung selbst beeinflusst die Produktqualität. Die Kontrolle von Temperatur und Luftfeuchtigkeit im Produktionsbereich ist entscheidend, weil:
- Hohe Luftfeuchtigkeit die elektrostatische Ladung des Meltblown-Vlieses ableiten kann, wodurch die Filtereffizienz sinkt
- Temperaturschwankungen den Polymerfluss während der Extrusion beeinflussen und die Fasereigenschaften verändern
- Staub und Partikelkontamination im Produktionsbereich die Sauberkeit des Endprodukts beeinträchtigen können
Eine kontrollierte Produktionsumgebung mit Temperaturmanagement (20-25 °C) und Luftfeuchtigkeitsmanagement (40-60 % relative Luftfeuchtigkeit) ist ein Zeichen für einen Hersteller, der die Empfindlichkeit des Meltblown-Prozesses gegenüber Umgebungsbedingungen versteht.
Lieferantenbewertung: Fragen zum Herstellungsprozess
Für B2B-Käufer, die eine Due-Diligence-Prüfung des Lieferanten durchführen, helfen die folgenden Fragen bei der Bewertung der Fertigungskapazität:
- Stellen Sie Meltblown-Vlies selbst her oder beziehen Sie es von externen Lieferanten?
- Wie hoch ist die Nennproduktionskapazität Ihrer Meltblown-Linie (Tonnen/Monat)?
- Welches elektrostatische Ladungsverfahren verwenden Sie (Koronaentladung, Hydrocharging)?
- Wie hoch ist das Flächengewicht Ihrer Meltblown-Schicht und welcher Toleranzbereich ist akzeptabel?
- Welche Qualitätskontrollpunkte gibt es zwischen der Meltblown-Produktion und der Verpackung des Endprodukts?
- Wie lautet Ihr AQL-Stichprobenplan für die Freigabe des Endprodukts?
- Können Sie chargenspezifische Prüfberichte mit Filtrationseffizienz, Atemwiderstand und Riemenfestigkeit für jede Lieferung bereitstellen?
- Welche Umgebungsbedingungen (Temperatur, Luftfeuchtigkeit) werden in Ihrer Produktionsstätte aufrechterhalten?
- Wie hoch ist der Automatisierungsgrad Ihrer Atemschutzmasken-Montagelinie?
- Wie gehen Sie mit nichtkonformen Produkten um, die während der laufenden oder Endkontrolle identifiziert werden?
Fazit
Der Herstellungsprozess ist die Grundlage der KN95-Atemschutzmaskenqualität. Die Fähigkeit eines Lieferanten, seinen Prozess detailliert zu erläutern, dokumentierte Qualitätskontrollsdaten bereitzustellen und Umwelt- und Prozesskontrollen nachzuweisen, ist ein starkes Indiz für eine gleichbleibende Produktqualität. Für B2B-Einkaufsteams ist die Investition von Zeit in das Verständnis des Herstellungsprozesses – vor der Aufgabe einer Großbestellung – eine der effektivsten verfügbaren Risikominderungsstrategien. Eine Atemschutzmaske, die von einem Hersteller mit eigener Meltblown-Produktion, automatisierter Montage und strenger prozessbegleitender Qualitätskontrolle bezogen wird, wird durchweg besser abschneiden als eine, die nur nach dem Preis ausgewählt wird.