
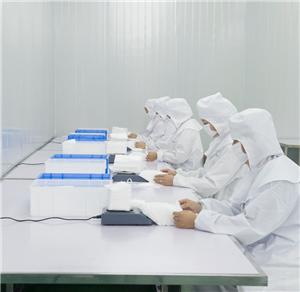
Die Riemenschweißqualität ist ein kritischer, aber oft übersehener Faktor bei der KN95-Beschaffung. Dieser Leitfaden behandelt Ultraschallschweißparameter, häufige Fehlermodi, Prüfnormen und Lieferantenaudit-Checkpoints zur Bewertung der Riemenbefestigungsqualität im großen Maßstab.
Qualitätskontrollleitfaden
KN95-Riemenschweißqualität: Warum Ultraschallverbindung die Maskenintegrität bei Großbestellungen bestimmt
Wenn Beschaffungsteams KN95-Atemschutzmasken in großem Maßstab beschaffen, liegt der Fokus typischerweise auf Filtrationsmedien, Zertifizierungsdokumenten und Stückpreisen. Doch einer der häufigsten Feldausfälle bei KN95-Großbestellungen ist nicht die Verschlechterung der Filtration – es ist das Ablösen des Riemens. Die Schweißqualität, die den elastischen Riemen mit dem Maskenkörper verbindet, ist eine kritische Fertigungsvariable, die sich direkt auf die Produktnutzbarkeit, Ausschussraten und die Sicherheit des Endbenutzers auswirkt. Dieser Leitfaden untersucht die technischen Aspekte der Riemenbefestigung in der KN95-Herstellung und bietet B2B-Käufern einen Rahmen zur Bewertung der Schweißqualität bei Lieferantenaudits.
Realität von Feldausfällen: Bei der KN95-Großbeschaffung macht das Ablösen des Riemens schätzungsweise 2–8 % des Einheitenausschusses in Chargen geringer Qualität aus. Bei Containermengen entspricht dies Tausenden unbrauchbarer Einheiten – ein erheblicher versteckter Kostenfaktor, der den Stückpreisvorteil von Anbietern der unteren Preisklasse zunichtemacht.
Ultraschallschweißen: Der Industriestandard
Ultraschallschweißen ist die vorherrschende Methode zur Befestigung elastischer Riemen an KN95-Maskenkörpern. Bei diesem Verfahren werden hochfrequente mechanische Schwingungen (typischerweise 20–40 kHz) unter Druck eingesetzt, um an der Grenzfläche zwischen dem Riemenmaterial und dem Vliesstoff des Maskenkörpers lokale Wärme zu erzeugen. Diese Wärme schmilzt das Polymer an den Kontaktpunkten und erzeugt eine molekulare Verbindung ohne externe Klebstoffe oder zusätzliche Wärmequellen.
Die Schlüsselparameter, die die Schweißqualität bestimmen, umfassen:
- Frequenz und Amplitude: Höhere Amplituden erzeugen mehr Wärme, was für dickere Materialien notwendig ist, aber bei leichteren Vliesstoffen zu Durchbrennen führen kann.
- Druck: Unzureichender Druck führt zu schwachen Verbindungen; übermäßiger Druck kann den Vliesstoff durchtrennen oder den Riemen verformen.
- Verweilzeit: Die Dauer der Anwendung von Ultraschallenergie. Zu kurz führt zu Kaltverschweißungen; zu lang verursacht thermische Schädigung.
- Sonotrodenmuster: Das eingravierte Muster auf der Schweißsonotrode bestimmt die Geometrie der Verbindungspunkte. Übliche Muster sind Punkt-, Linien- und Kreuzschraffurkonfigurationen.
Schweißfehlermodi in der KN95-Produktion
Das Verständnis, wie Riemenschweißnähte versagen, hilft Käufern, Qualitätsprobleme zu erkennen, bevor sie sich für Großbestellungen entscheiden:
Kaltverschweißung (Unterbindung)
Tritt auf, wenn unzureichende Ultraschallenergie angewendet wird, was zu einer Verbindung führt, die intakt erscheint, sich aber unter minimaler Kraft trennt. Kaltverschweißungen sind der häufigste Fehler in Hochgeschwindigkeits-Produktionslinien, bei denen die Taktzeiten minimiert werden, um den Durchsatz zu erhöhen. Der Riemen hält während der Fertigungs-QA, löst sich jedoch beim ersten Aufsetzen durch den Endbenutzer.
Durchbrennen (Überbindung)
Übermäßige Energie schmilzt durch den Vliesstoff und erzeugt ein Loch an der Befestigungsstelle. Der Riemen kann zunächst halten, aber das umgebende Material wird geschwächt und reißt unter Spannung. Durchbrennen ist als Verfärbung oder kleine Löcher an der Schweißstelle sichtbar.
Kantenschneiden
Die Kante der Schweißsonotrode kann den elastischen Riemen durchtrennen, wenn das Werkzeug abgenutzt oder falsch ausgerichtet ist. Dies erzeugt einen teilweisen Schnitt, der als Spannungskonzentrator wirkt und zu vorzeitigem Riemenversagen während des Gebrauchs führt.
Prüfung der Riemenschweißfestigkeit: Was B2B-Käufer spezifizieren sollten
Für Lieferantenaudits zur Qualitätssicherungsollte die Riemenschweißfestigkeit ein spezifizierter Prüfparameter sein. Der branchenübliche Test ist ein Schältest, der die Kraft misst, die erforderlich ist, um den Riemen vom Maskenkörper zu trennen.
| Prüfparameter | Spezifikation | Branchenbenchmark |
|---|---|---|
| Schälkraft (Riemen-zu-Körper) | Mindestkraft vor Trennung | ≥10 N pro Befestigungspunkt |
| Zugkraft (Riemenversagen) | Kraft, bei der der Riemen bricht | ≥30 N |
| Zyklustest (wiederholtes Aufsetzen) | Verbindungsintegrität nach wiederholtem Dehnen | ≥50 Zyklen bei 50 % Dehnung |
| Sichtprüfungsrate | Prozentsatz der auf Durchbrennen/Kantenschneiden geprüften Einheiten | AQL 2,5 oder strenger |
Käufer sollten diese Testergebnisse von den Qualitätskontrollaufzeichnungen des Lieferanten anfordern und, wo möglich, eine unabhängige Überprüfung durch Dritttests von Zufallsstichproben aus Produktionschargen durchführen.
Wie die Produktionsgeschwindigkeit die Schweißqualität beeinflusst
KN95-Fertigungslinien arbeiten mit Geschwindigkeiten von 40 bis 120 Stück pro Minute. Höhere Linien Geschwindigkeiten senken die Stückkosten, erhöhen jedoch das Risiko von Schweißqualitätsproblemen, da jede Einheit weniger Ultraschallenergie ausgesetzt ist. Die Beziehung zwischen Geschwindigkeit und Qualität ist nicht linear – es gibt einen Schwellenwert, jenseits dessen die Schweißintegrität rapide abnimmt.
Bei der Bewertung von Lieferanten sollten Sie nach deren Produktionsgeschwindigkeit fragen und wie diese mit den Schweißparametern zusammenhängt. Lieferanten, die den Kompromiss zwischen Geschwindigkeit und Schweißqualität darlegen können, zeigen Prozessbewusstsein. Lieferanten, die maximale Geschwindigkeit ohne Qualitätseinbußen behaupten, überwachen möglicherweise die Schweißfestigkeit nicht genau.
Materialkompatibilität beim Riemenschweißen
Die Schweißqualität hängt nicht nur von den Prozessparametern ab, sondern auch von der Materialkompatibilität zwischen Riemen und Maskenkörper:
- Spandex-Polyester-Elastan + PP-Vliesstoff: Die häufigste Kombination. Polypropylen-Vliesstoff schmilzt bei etwa 160–170 °C, während Spandex bei etwa 230 °C schmilzt. Die Ultraschallenergie muss kalibriert werden, um das PP zu verbinden, ohne das Spandex zu zersetzen.
- Latexfreies Elastan + SMS-Vliesstoff: SMS (Spunbond-Meltblown-Spunbond) hat mehrere Lagen mit unterschiedlichen Schmelzeigenschaften, was eine präzisere Energiekontrolle erfordert.
- Gewirktes vs. geflochtenes Elastan: Gewirkte Elastane bieten eine größere Oberfläche für die Verbindung, haben aber eine geringere Zugfestigkeit. Geflochtene Elastane sind stärker, haben aber möglicherweise weniger Kontaktpunkte für die Schweißnaht.
Lieferantenaudit-Checkliste für Riemenschweißen
Bei der Durchführung eines Werksaudits oder der Bewertung von zuverlässigen KN95-Herstellern, fügen Sie diese Prüfpunkte für das Riemenschweißen hinzu:
- Schweißgerätemarke und -modell: Renommierte Marken (Branson, Herrmann, Dukane) deuten auf Investitionen in hochwertige Werkzeuge hin.
- Zustand der Sonotrode: Bitten Sie darum, die Schweißsonotrode zu sehen. Abgenutzte oder beschädigte Sonotroden erzeugen inkonsistente Schweißnähte.
- Produktionsgeschwindigkeit: Vergleichen Sie diese mit der angegebenen Kapazität des Lieferanten. Geschwindigkeiten über 80 Stück/min rechtfertigen eine genauere Qualitätsprüfung.
- Inline-Qualitätskontrolle: Gibt es eine Sichtprüfung der Schweißpunkte in der Produktionslinie? Automatisierte Bildverarbeitungssysteme sind manuellen Prüfungen vorzuziehen.
- Häufigkeit des Schälversuchs: Wie oft führt der Lieferant Schälversuche durch? Best Practice ist alle 30–60 Minuten Produktion.
- Chargenrückverfolgbarkeit: Kann der Lieferant Schweißqualitätsdaten bestimmten Produktionschargen zuordnen?
- Ausschussrate: Wie viel Prozent der Einheiten werden aufgrund von Schweißfehlern ausgeschieden? Eine Ausschussrate über 1 % bei Riemenproblemen deutet auf Probleme mit der Prozesskontrolle hin.
Beschaffungstipp: Nehmen Sie die Schälfestigkeit der Riemenschweißnaht als Einzelposten in Ihre Einkaufsspezifikation auf. Eine Mindestschälkraft von 10 N pro Befestigungspunkt ist eine vernünftige Spezifikation, die minderwertige Hersteller aussortiert, ohne unrealistische Anforderungen an Qualitätslieferanten zu stellen.
Die Kosten schlechter Schweißqualität im großen Maßstab
Um die finanziellen Auswirkungen zu veranschaulichen, betrachten Sie ein Beschaffungsszenario:
| Szenario | Bestellmenge | Schweißfehlerrate | Nicht verwendbare Einheiten | Kosten bei 0,30 $/Einheit |
|---|---|---|---|---|
| Qualitätslieferant | 500,000 | 0.5% | 2,500 | $750 |
| Niedrigpreis-Lieferant | 500,000 | 5% | 25,000 | $7,500 |
| Differenz | - | - | 22,500 | 6.750 $ versteckte Kosten |
Wenn der Niedrigpreis-Lieferant einen Stückpreis anbietet, der um 0,02 $ niedriger ist, werden die scheinbaren Einsparungen von 10.000 $ durch die 6.750 $ Abfall durch Schweißfehler fast aufgehoben. Addieren Sie die Kosten für Feldreklamationen, mögliche Sicherheitsvorfälle und Reputationsschäden, und die Gesamtbetriebskosten sprechen eindeutig für den Qualitätslieferanten.
Für Beschaffungsteams, die sich auf vollständige Lieferantenauswahlkriterienkonzentrieren, ist die Riemenschweißqualität ein konkretes, prüfbares Unterscheidungsmerkmal, das Hersteller, die in Prozesskontrolle investieren, von denen trennt, die Geschwindigkeit über Qualität stellen.
Fazit
Die Riemenschweißqualität ist ein unterschätzter, aber kritischer Faktor bei der KN95-Beschaffung. Durch das Verständnis des Schweißprozesses, der Fehlermodi, der Prüfnormen und der Lieferantenaudit-Checkpoints können B2B-Käufer fundiertere Beschaffungsentscheidungen treffen, die Abfall reduzieren, die Zufriedenheit der Endnutzer verbessern und sicherstellen, dass die gekauften Atemschutzmasken tatsächlich wie vorgesehen funktionieren. Die Aufnahme von Riemenschweißspezifikationen in Kaufdokumente und die Überprüfung der Einhaltung durch Tests verwandelt diese versteckte Qualitätsvariable in einen gesteuerten Beschaffungsparameter.