
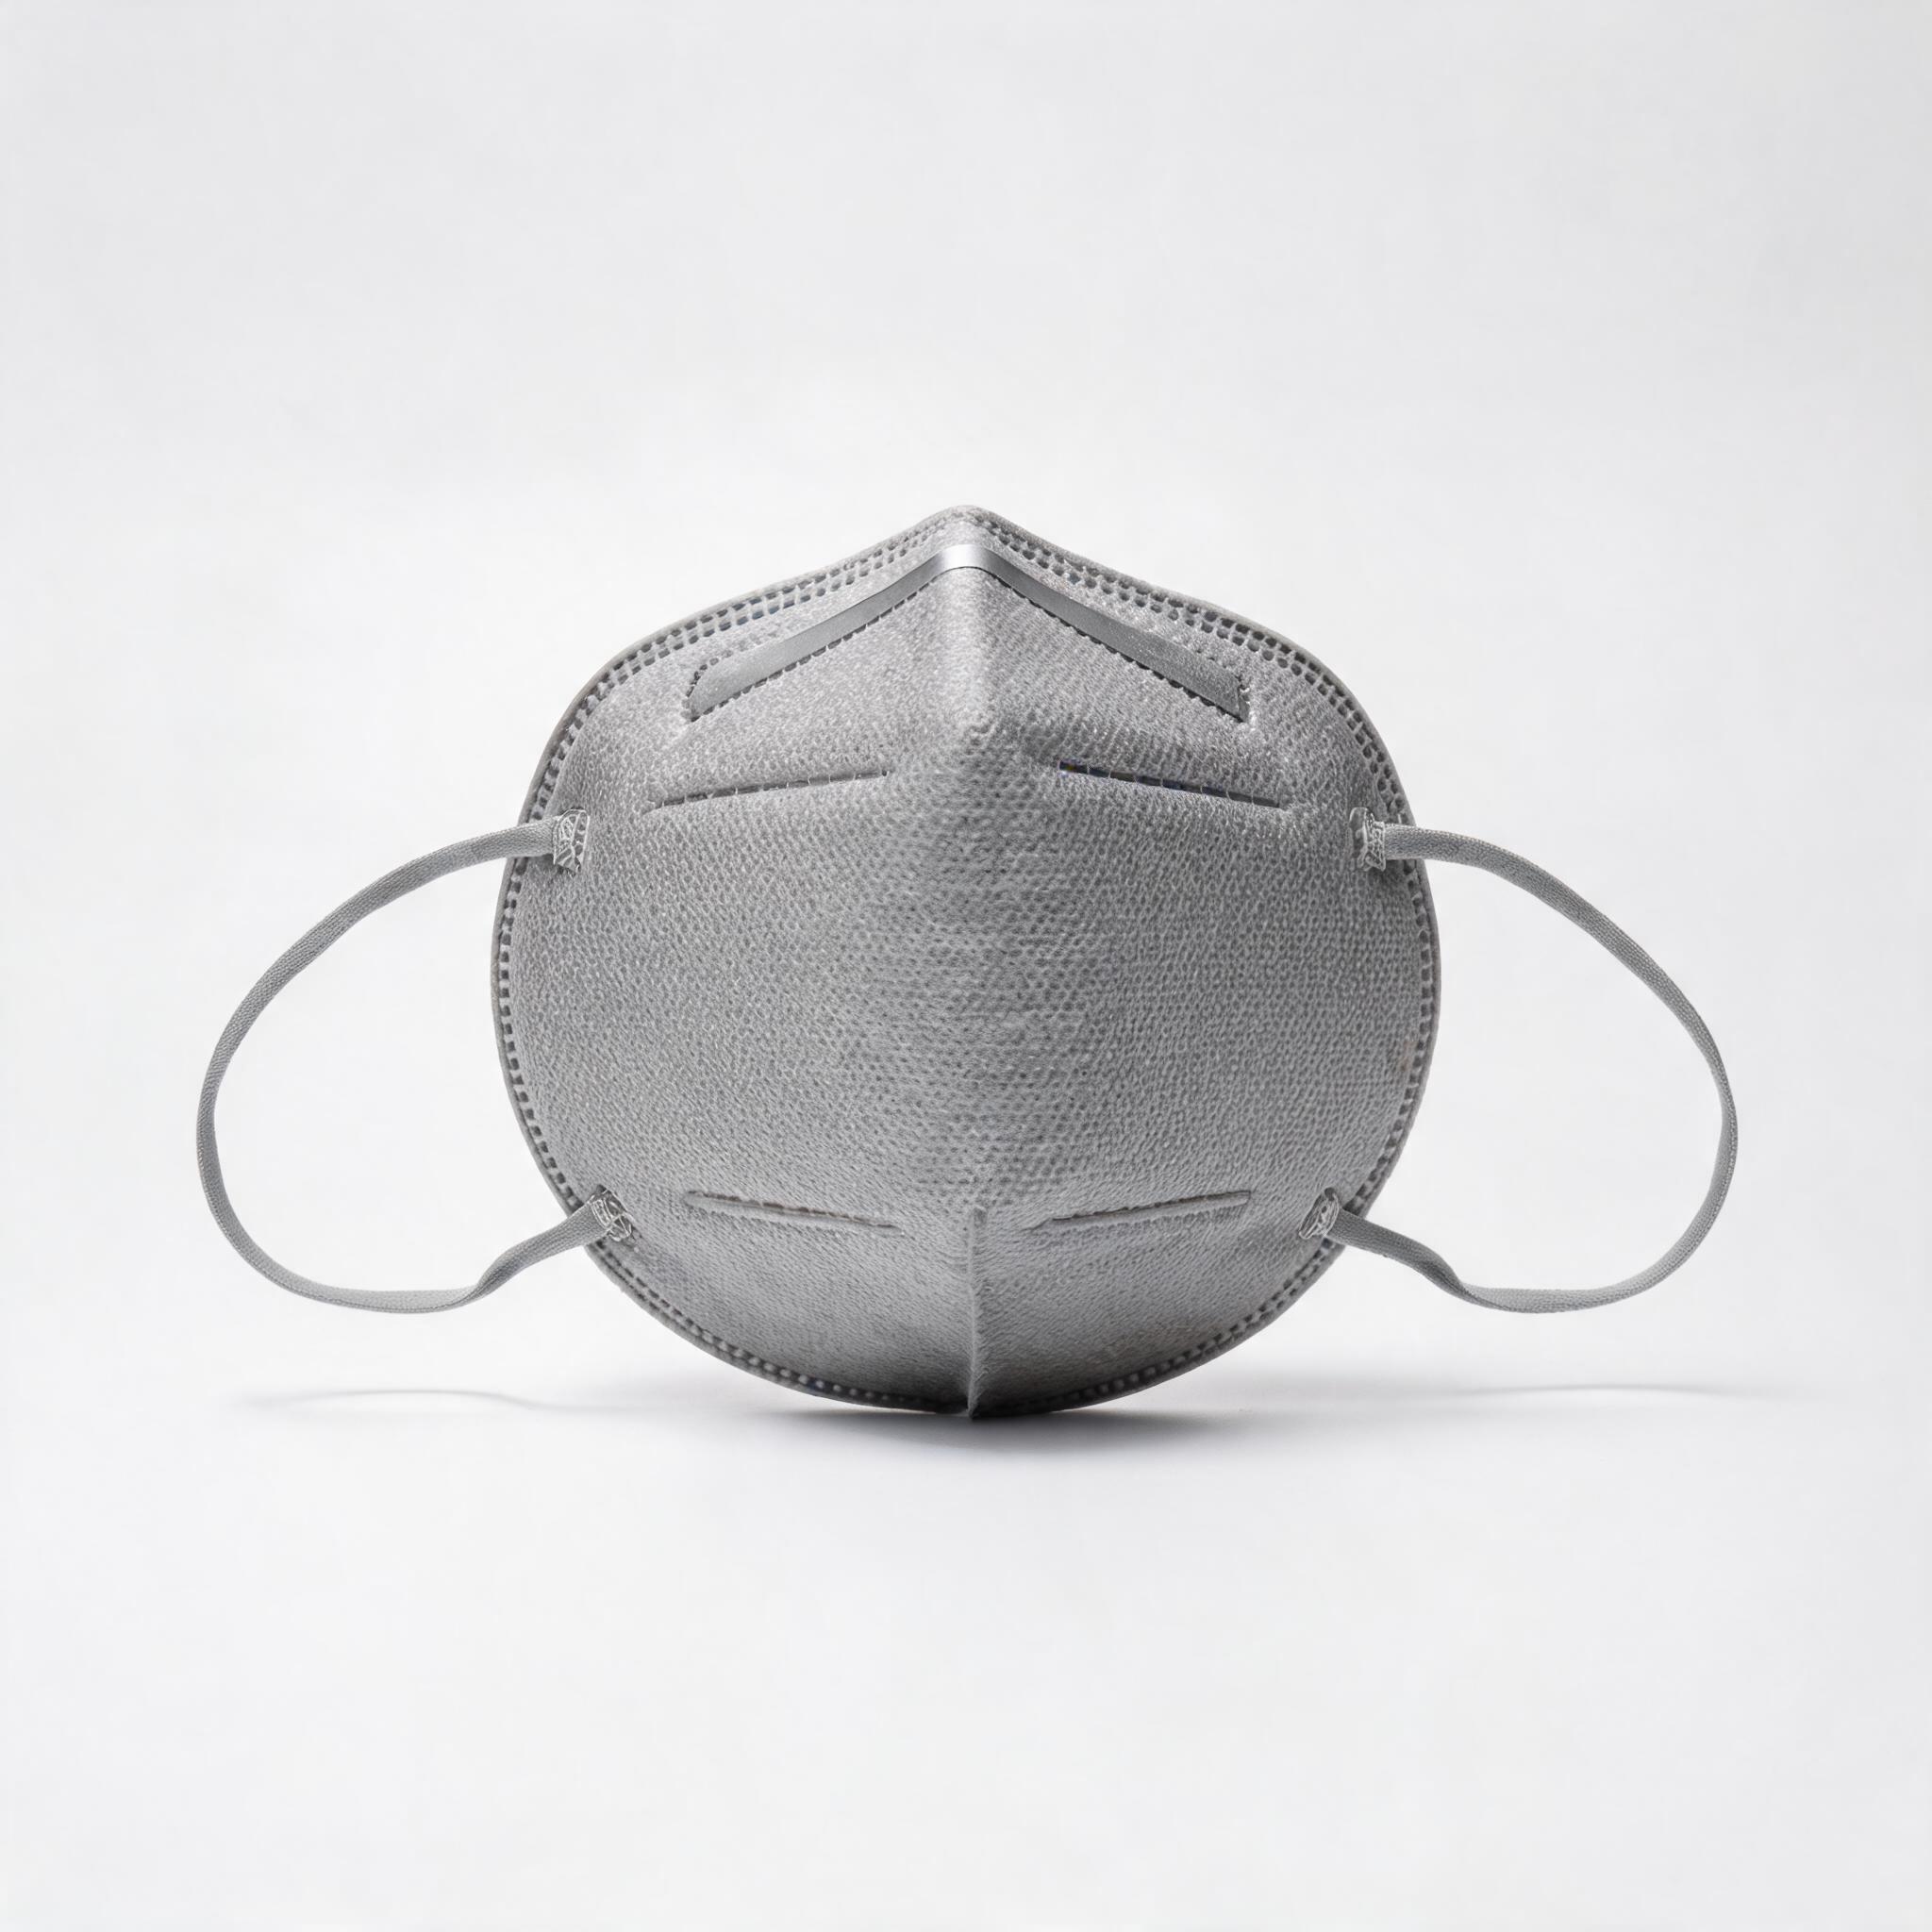
Una guía detallada del proceso de fabricación de respiradores KN95 para equipos de compras B2B, que cubre la producción de tela soplada por fusión, los puntos de control de calidad, la automatización, los controles ambientales y las preguntas para evaluar proveedores.
Para los equipos de compras B2B que evalúan respirador KN95 proveedores, comprender el proceso de fabricación no es solo un ejercicio técnico: es una herramienta crítica de gestión de riesgos. La forma en que se fabrica un respirador determina si su eficiencia de filtración, resistencia a la respiración e integridad estructural se mantendrán consistentes entre lotes de producción. Un proveedor que no puede explicar su proceso de fabricación en detalle es un proveedor que no puede garantizar la calidad lote a lote.
La cadena de valor de fabricación de KN95: de la resina al producto terminado
La fabricación de respiradores KN95 implica una secuencia de procesos especializados, cada uno de los cuales impacta directamente en el rendimiento del producto. Comprender esta cadena ayuda a los compradores a identificar dónde se originan los riesgos de calidad y qué verificar durante las auditorías de fábrica.
1. Producción de tela fundida por soplado (meltblown)
La capa de meltblown es el corazón de la capacidad de filtración de un respirador KN95. Se produce extruyendo resina de polipropileno fundido a través de finas boquillas a alta velocidad, creando una red de microfilamentos con diámetros entre 1 y 5 micras. Estas fibras crean un camino tortuoso que captura partículas mediante una combinación de impacto inercial, intercepción, difusión y atracción electrostática.
Las variables clave de calidad en la producción de meltblown incluyen:
- Tasa de alimentación de polímero: Afecta la distribución del diámetro de la fibra y la uniformidad de la red
- Temperatura y velocidad del aire: Determina la finura de la fibra y la densidad de la red
- Distancia entre el dado y el colector (DCD): Influye en la porosidad de la red y el peso base
- Carga electrostática: La descarga de corona o la carga por hidratación añade una carga electrostática que mejora drásticamente la eficiencia de filtración para partículas en el rango de tamaño más penetrante (0,1-0,3 µm)
Una fábrica que produce su propia tela meltblown internamente tiene un mayor control sobre estas variables que una que compra tela terminada a proveedores externos. El control de calidad del meltblown proceso debe ser un enfoque principal de cualquier auditoría de fábrica.
2. Producción de capas spunbond y no tejidas
Los respiradores KN95 suelen utilizar una estructura multicapa: una capa exterior spunbond para resistencia a la humedad y soporte estructural, una o dos capas meltblown para filtración y una capa interior spunbond para comodidad de la piel. La tela spunbond se produce hilando filamentos continuos de polipropileno y uniéndolos térmicamente. El gramaje (g/m²) de cada capa afecta tanto la filtración como la transpirabilidad.
3. Laminado y corte de la tela
Las capas no tejidas individuales se laminan juntas mediante unión ultrasónica o calandrado térmico. La tela laminada se corta luego en la forma del respirador (plegado plano o copa), según el diseño del producto. La precisión del corte afecta la consistencia de las dimensiones finales del producto, lo que a su vez afecta la calidad del ajuste y del sellado.
4. Sellado de bordes e inserción del clip nasal
El cuerpo del respirador cortado se pliega y sus bordes se sellan mediante soldadura ultrasónica, que crea una unión fuerte sin adhesivos que podrían emitir gases o irritar la piel. El clip nasal, generalmente un alambre maleable de aluminio o recubierto de plástico, se inserta en esta etapa. El posicionamiento y la fijación del clip nasal afectan directamente la capacidad del respirador para sellar sobre el puente nasal.
5. Fijación de las orejeras o cinta para la cabeza
Las orejeras elásticas o las cintas para la cabeza se fijan mediante soldadura ultrasónica o grapado mecánico. La resistencia del punto de fijación es un parámetro de calidad crítico: las correas sueltas son una causa principal de rechazo del producto en uso de campo. La tensión de la correa debe ser suficiente para mantener el sellado sin causar molestias en los oídos o dolor de cabeza durante el uso prolongado.
6. Embalaje y esterilización
Los respiradores terminados se cuentan y se sellan en cajas internas (generalmente 50 piezas por caja para KN95). Las cajas internas se empacan luego en cajas maestras para el envío. Aunque los respiradores KN95 no son productos estériles, el embalaje debe proteger contra la humedad, la contaminación y el daño mecánico durante el tránsito. Un embalaje adecuado también preserva la vida útil de la carga electrostática en la capa meltblown.
Parámetros críticos del proceso que los compradores deben verificar
Lista de verificación de auditoría: Al visitar una instalación de fabricación de KN95, solicite documentación del proceso para cada uno de los siguientes parámetros. Un proveedor capaz debe tener datos registrados, no solo garantías verbales.
| Paso del proceso | Parámetro clave | Por qué es importante |
|---|---|---|
| Extrusión de meltblown | Diámetro de fibra (objetivo de 1-5 µm) | Determina la eficiencia de filtración y la resistencia a la respiración |
| Carga electrostática | Densidad de carga (voltaje aplicado) | Mejora la filtración de partículas submicrónicas en un 30-100% |
| Peso base (g/m²) | 20-30 g/m² para meltblown | Menor g/m² = mejor transpirabilidad pero potencialmente menor filtración |
| Sellado de bordes ultrasónico | Presión y frecuencia de soldadura | Las uniones débiles causan fugas en los bordes; la presión excesiva daña la tela |
| Fijación de la correa | Resistencia a la tracción (≥10N típico) | El desprendimiento de la correa hace que el respirador sea inutilizable |
| Colocación del clip nasal | Tolerancia de posición (±2 mm) | Los clips mal posicionados causan una presión de sellado desigual en el puente nasal |
Meltblown interno vs. subcontratado: un diferenciador clave del proveedor
Uno de los diferenciadores más significativos entre los fabricantes de KN95 es si producen su propia tela meltblown o la compran a proveedores externos. Esta distinción tiene implicaciones directas para la consistencia de la calidad y el riesgo de adquisición.
La producción interna de meltblown permite al fabricante controlar el diámetro de la fibra, el peso base, la carga electrostática y todos los demás parámetros que determinan el rendimiento de filtración. La calidad se puede monitorear y ajustar en tiempo real, y los datos de prueba específicos del lote se pueden rastrear hasta corridas de producción específicas de la tela meltblown.
La tela meltblown subcontratada introduce una variable en la cadena de suministro que el fabricante de respiradores no puede controlar completamente. Si el proveedor de meltblown cambia sus parámetros de proceso, o sustituye un grado diferente de resina de polipropileno, el fabricante de respiradores puede no detectar el cambio hasta que las pruebas de calidad posteriores revelen un problema, momento en el cual un lote de producción completo puede verse afectado.
Para los compradores B2B, esto significa que los proveedores con capacidad interna de meltblown generalmente ofrecen una calidad más consistente y una trazabilidad más rápida en caso de problemas de calidad. Justsun opera la producción de meltblown internamente en sus instalaciones de 26.100 m², lo que representa una ventaja significativa para los compradores que requieren documentación de calidad a nivel de lote.
Puntos de control de calidad en el proceso de fabricación
Un proceso robusto de fabricación de KN95 incluye controles de calidad en múltiples etapas. El lista de verificación de auditoría de fábrica para la calidad de KN95 debe verificar los siguientes puntos de control:
- Inspección de materiales entrantes: Verificación del grado de resina de polipropileno, índice de fluidez y especificaciones de la tela meltblown antes de que comience la producción.
- Pruebas de meltblown en proceso: Muestreo regular de la tela meltblown para verificar peso base, diámetro de fibra y eficiencia de filtración durante la extrusión.
- Pruebas de tela laminada: Verificación del gramaje total, resistencia de adhesión de capas y permeabilidad al aire después del laminado.
- Pruebas del producto terminado: Eficiencia de filtración (PFE), resistencia a la respiración (inhalación y exhalación), espacio muerto de CO2, resistencia de fijación de la correa, fuerza de retención del clip nasal e inspección visual de defectos.
- Pruebas de liberación de lote: Muestreo final según el plan AQL antes de la liberación del lote. Los informes de prueba deben acompañar cada envío.
Cómo el proceso de fabricación afecta la equivalencia entre KN95, N95 y FFP2
El proceso de fabricación de los respiradores KN95, N95 y FFP2 es fundamentalmente similar: todos utilizan polipropileno meltblown como medio de filtración y construcciones multicapa similares. Las diferencias radican principalmente en los requisitos de prueba y certificación impuestos por cada estándar, no en la tecnología de fabricación en sí.
Sin embargo, las Guía de adquisición de KN95 vs FFP2 vs N95 diferencias sí tienen implicaciones de fabricación. Los respiradores N95 certificados bajo NIOSH 42 CFR 84 deben cumplir requisitos específicos de resistencia a la inhalación y exhalación que se prueban en condiciones estandarizadas. Los respiradores KN95 bajo GB2626-2006 tienen parámetros de prueba similares pero no idénticos. Los fabricantes que producen respiradores para múltiples mercados deben asegurarse de que su proceso se adapte a los requisitos más estrictos de todos los estándares objetivo.
Nivel de automatización y su impacto en la consistencia de la calidad
El grado de automatización en una instalación de fabricación de respiradores afecta directamente la consistencia de la calidad. Las líneas altamente automatizadas reducen los errores de manejo humano y producen productos más uniformes. Las etapas clave de automatización incluyen:
- Línea de meltblown automatizada con monitoreo de peso base en tiempo real
- Laminado y corte automático de la tela
- Inserción y posicionamiento robótico del clip nasal
- Sellado ultrasónico automático de bordes con monitoreo de presión
- Conteo y empaque automáticos
Las instalaciones con mano de obra manual significativa en el proceso de ensamblaje son más susceptibles a la variación lote a lote, particularmente en la calidad del sellado de bordes y la consistencia de la fijación de la correa. Al evaluar proveedores, pregunte sobre el nivel de automatización de cada etapa de producción y la proporción de operaciones automatizadas a manuales.
Controles ambientales en la fabricación
El entorno de fabricación en sí afecta la calidad del producto. El control de temperatura y humedad en el área de producción es crítico porque:
- La alta humedad puede disipar la carga electrostática en la tela meltblown, reduciendo la eficiencia de filtración
- Las fluctuaciones de temperatura afectan el flujo del polímero durante la extrusión, alterando las características de la fibra
- El polvo y la contaminación por partículas en el área de producción pueden comprometer la limpieza del producto terminado
Un entorno de producción controlado con gestión de temperatura (20-25 °C) y humedad (40-60 % HR) es una señal de un fabricante que comprende la sensibilidad del proceso de meltblown a las condiciones ambientales.
Evaluación de proveedores: preguntas sobre el proceso de fabricación
Para los compradores B2B que realizan la debida diligencia de proveedores, las siguientes preguntas ayudarán a evaluar la capacidad de fabricación:
- ¿Producen tela meltblown internamente o la compran a proveedores externos?
- ¿Cuál es la capacidad de producción nominal de su línea de meltblown (toneladas/mes)?
- ¿Qué método de carga electrostática utilizan (descarga de corona, carga por hidratación)?
- ¿Cuál es el peso base de su capa meltblown y cuál es el rango de tolerancia aceptable?
- ¿Qué puntos de control de calidad existen entre la producción de meltblown y el empaque del producto terminado?
- ¿Cuál es su plan de muestreo AQL para la liberación del producto terminado?
- ¿Pueden proporcionar informes de prueba específicos del lote que muestren la eficiencia de filtración, la resistencia a la respiración y la resistencia de la correa para cada envío?
- ¿Qué controles ambientales (temperatura, humedad) se mantienen en su instalación de producción?
- ¿Cuál es el nivel de automatización de su línea de ensamblaje de respiradores?
- ¿Cómo manejan los productos no conformes identificados durante la inspección en proceso o final?
Conclusión
El proceso de fabricación es la base de la calidad de los respiradores KN95. La capacidad de un proveedor para explicar su proceso en detalle, proporcionar datos documentados de control de calidad y demostrar controles ambientales y de proceso es un fuerte indicador de la consistencia de la calidad del producto. Para los equipos de compras B2B, invertir tiempo en comprender el proceso de fabricación, antes de realizar un pedido al por mayor, es una de las estrategias de mitigación de riesgos más efectivas disponibles. Un respirador obtenido de un fabricante con producción interna de tela soplada por fusión, ensamblaje automatizado y control de calidad riguroso en proceso superará consistentemente a uno obtenido solo por precio.