
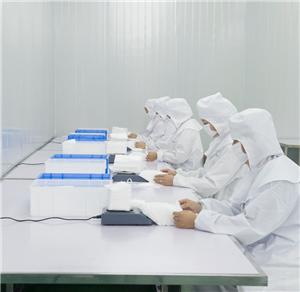
Los parámetros de soldadura ultrasónica determinan la resistencia de la unión de las correas y las tasas de falla en campo en los respiradores KN95. Esta guía cubre la amplitud, el tiempo de soldadura, la presión, la optimización del tiempo de mantenimiento, el análisis de modos de falla, los protocolos de prueba de tracción y las listas de verificación de auditoría de soldadura para equipos de compras B2B.
Parámetros de soldadura ultrasónica de mascarillas KN95: optimización de la resistencia de la unión de las cintas para la calidad de producción
El proceso de soldadura ultrasónica que fija los lazos para las orejas y las cintas para la cabeza a respiradores KN95 es uno de los pasos de fabricación más críticos y, a la vez, menos examinados en la producción de respiradores. Una soldadura demasiado débil falla durante la colocación, lo que inutiliza la mascarilla. Una soldadura demasiado agresiva daña el material del cuerpo de la mascarilla, creando microdesgarros que comprometen la integridad de la filtración. Para los equipos de contratación B2B, comprender los parámetros de soldadura ultrasónica proporciona un marco técnico para evaluar la capacidad de fabricación del proveedor y predecir las tasas de fallo en campo.
Información clave: La consistencia de la resistencia de la soldadura, no solo la resistencia media, es el verdadero indicador de calidad. Un proveedor cuyas soldaduras promedian 15 N pero oscilan entre 8 N y 22 N es más arriesgado que uno cuyas soldaduras promedian 12 N con un rango de 10-14 N. La consistencia indica control del proceso; la variabilidad indica parámetros no controlados.
La física de la soldadura ultrasónica en la fabricación de mascarillas
La soldadura ultrasónica une materiales termoplásticos aplicando vibración mecánica de alta frecuencia (normalmente 20-40 kHz) bajo presión. La vibración genera calor por fricción en la interfaz entre el material del lazo y el no tejido del cuerpo de la mascarilla, lo que provoca fusión localizada y difusión intermolecular. Cuando la vibración se detiene, el material fundido se solidifica, creando una unión.
Para los respiradores KN95, el proceso de soldadura une el lazo para la oreja (normalmente elástico de nailon-spandex) al cuerpo de la mascarilla (normalmente polipropileno no tejido spunbond-meltblown-spunbond). La unión debe ser lo suficientemente fuerte para soportar las fuerzas de colocación (normalmente 5-10 N por lazo) y la tensión sostenida durante el uso (1-3 N por lazo) sin fallar.
Los cuatro parámetros principales que controlan la calidad de la soldadura son:
1. Amplitud (distancia de vibración)
La amplitud es el desplazamiento de pico a pico del sonotrodo durante la soldadura. Para la soldadura de no tejido a elástico, son típicas amplitudes de 30-60 micrómetros. Amplitudes más altas generan más calor por fricción, pero pueden causar degradación del material si son excesivas. La amplitud óptima depende de la temperatura de fusión y la conductividad térmica de los materiales que se unen.
2. Tiempo de soldadura (duración)
El tiempo de soldadura es la duración de la vibración ultrasónica aplicada a la unión. Para la fijación del lazo de la oreja en KN95, los tiempos de soldadura típicos oscilan entre 0,1 y 0,5 segundos. Tiempos de soldadura más cortos producen menos calor y pueden dar lugar a una unión incompleta. Tiempos más largos generan calor excesivo, lo que causa adelgazamiento del material, quemaduras o fragilización del no tejido circundante.
3. Presión de soldadura (fuerza)
La presión de soldadura es la fuerza de compresión aplicada por el sonotrodo sobre los materiales durante la soldadura. Para la soldadura de lazos, son típicas presiones de 20-60 kPa. Una presión insuficiente da como resultado un contacto deficiente y uniones débiles. Una presión excesiva puede aplastar la estructura del no tejido, creando una zona de soldadura frágil que se agrieta al flexionarse.
4. Tiempo de mantenimiento (enfriamiento bajo presión)
El tiempo de mantenimiento es el período posterior a la detención de la vibración ultrasónica durante el cual se mantiene la presión mientras el material fundido se solidifica. Los tiempos de mantenimiento típicos para la soldadura de no tejidos son de 0,1-0,3 segundos. Un tiempo de mantenimiento insuficiente permite que la unión se separe antes de la solidificación completa, reduciendo la resistencia de la soldadura en un 20-40 %.
| Parámetro | Rango bajo | Rango óptimo | Rango alto |
|---|---|---|---|
| Amplitud | 20-30 um | 35-50 um | 55-70 um |
| Tiempo de soldadura | 0,05-0,1 s | 0,15-0,35 s | 0,4-0,6 s |
| Presión | 10-20 kPa | 30-50 kPa | 60-80 kPa |
| Tiempo de mantenimiento | 0,05-0,1 s | 0,15-0,25 s | 0,3-0,5 s |
Cómo afectan los parámetros de soldadura a las tasas de fallo de las cintas
La relación entre los parámetros de soldadura y las tasas de fallo de las cintas es directa y medible. Calidad de la soldadura de las cintas Los fallos suelen manifestarse en tres modos, cada uno vinculado a desviaciones específicas de los parámetros:
Modo 1: Fallo adhesivo (soldadura demasiado fría)
Cuando la amplitud, el tiempo o la presión son insuficientes, los materiales no alcanzan la temperatura de fusión completa en la interfaz. La unión se basa en la adhesión superficial en lugar de la difusión intermolecular, produciendo una soldadura que parece intacta pero falla bajo fuerza moderada (3-5 N). Este es el modo de fallo más común en producción porque la soldadura parece normal a la inspección visual.
Detección: La prueba de tracción revela una separación limpia en la interfaz de la soldadura sin transferencia de material. El lazo se separa del cuerpo de la mascarilla sin rasgar el no tejido.
Modo 2: Fallo cohesivo (soldadura óptima)
Cuando los parámetros están dentro del rango óptimo, la unión falla por desgarro del no tejido del cuerpo de la mascarilla adyacente a la soldadura, no en la propia interfaz. Esto indica que la soldadura es más fuerte que el material circundante, la condición deseada. La prueba de tracción suele mostrar desgarro de las fibras del no tejido con el lazo aún parcialmente unido.
Modo 3: Fallo destructivo (soldadura demasiado caliente)
Cuando la amplitud o el tiempo son excesivos, la zona afectada por el calor se expande más allá del punto de soldadura, fragilizando el no tejido circundante. La soldadura en sí puede ser fuerte, pero el material adyacente se vuelve frágil y se agrieta al flexionarse. Este modo de fallo es particularmente peligroso porque puede no aparecer durante la prueba de tracción inicial, pero se desarrolla durante el uso, ya que la mascarilla se flexiona al respirar y al mover la cabeza.
Detección: La inspección visual muestra decoloración o marcas de quemadura alrededor del punto de soldadura. La microscopía revela polímero cristalizado o degradado en la zona afectada por el calor.
Prueba de resistencia de la soldadura: protocolos para la verificación en la contratación
Los compradores B2B pueden implementar pruebas de resistencia de la soldadura utilizando un protocolo simple de prueba de tracción. Esta prueba debe realizarse en muestras de cada lote de producción como parte de la inspección de calidad de entrada.
Procedimiento de prueba de tracción
- Seleccione 10 mascarillas de muestra del lote.
- Para cada mascarilla, identifique un punto de soldadura del lazo.
- Asegure el cuerpo de la mascarilla en una abrazadera fija.
- Conecte un dinamómetro o medidor de fuerza al lazo en el punto de soldadura.
- Tire perpendicularmente al cuerpo de la mascarilla a una velocidad constante (aproximadamente 100 mm/min).
- Registre la fuerza máxima en el fallo y el modo de fallo.
Criterios de aceptación
- Resistencia mínima de la soldadura: 10 N por punto de soldadura
- Aceptación del lote: Las 10 muestras deben superar los 10 N. Cualquier fallo individual por debajo de 10 N activa una inspección del 100 % del lote.
- Modo de fallo: Se prefiere la falla cohesiva (desgarro del no tejido). La falla adhesiva (separación limpia) indica soldadura en frío y es una falla de control de proceso incluso si la fuerza supera los 10 N.
- Consistencia: El rango (máx-mín) no debe superar los 5 N en 10 muestras.
Monitoreo de parámetros en la línea de producción
Para la evaluación continua de proveedores, los compradores deben solicitar documentación del monitoreo de parámetros de soldadura en la línea de producción. Los procesos bien controlados incluyen:
- Monitoreo de amplitud en tiempo real: El generador ultrasónico debe mostrar y registrar la amplitud real, no solo el punto de ajuste. Desviaciones superiores al 5% del punto de ajuste indican desgaste del sonotrodo o problemas en el generador.
- Verificación del tiempo de soldadura: Cada ciclo de soldadura debe cronometrarse y registrarse. Una variación de ciclo a ciclo mayor a 0.02 segundos indica mecanismos de disparo inconsistentes.
- Verificación de presión: La presión neumática debe verificarse diariamente con un manómetro calibrado. Caídas de presión del 10% o más desde el punto de ajuste afectan significativamente la calidad de la soldadura.
- Programa de mantenimiento del sonotrodo: Los sonotrodos ultrasónicos se desgastan con el tiempo, cambiando la entrega de amplitud. Los sonotrodos deben inspeccionarse por desgaste cada 100,000 ciclos y reemplazarse o reacondicionarse según sea necesario.
El impacto económico de las fallas de soldadura en las compras B2B
Las fallas de soldadura tienen impactos económicos directos e indirectos que los equipos de compras deben cuantificar al evaluar proveedores:
- Costo directo: Las mascarillas defectuosas deben reemplazarse a costo del proveedor (si están bajo garantía) o del comprador (si se descubren después de la aceptación). Con una tasa de falla de soldadura del 2% en un pedido de 100,000 unidades, esto representa 2,000 mascarillas no utilizables.
- Costo operativo: Las mascarillas que fallan durante el uso crean brechas en la cobertura de protección. Para instalaciones de atención médica, esto puede significar violaciones de protocolo o incidentes de exposición.
- Costo reputacional: Las quejas de los usuarios finales sobre fallas en las correas reducen la confianza en la selección de proveedores del equipo de compras.
Al especificar parámetros de resistencia de soldadura en las órdenes de compra e implementar pruebas de tracción de entrada, los equipos de compras pueden trasladar la carga de calidad al proveedor y reducir el costo total de propiedad.
Calificación de proveedores: Lista de verificación de auditoría de soldadura
Al auditar la instalación de fabricación de un proveedor de KN95, las siguientes observaciones relacionadas con la soldadura proporcionan indicadores de calidad valiosos:
- ¿Qué marca y modelo de equipo de soldadura ultrasónica se utilizan? (Marcas establecidas como Branson, Herrmann o Dukane indican inversión en capacidad de proceso.)
- ¿Se muestran los parámetros de soldadura en tiempo real en la línea de producción?
- ¿Existe un conjunto de parámetros documentado para cada tipo de producto, o los operadores ajustan los parámetros manualmente?
- ¿Con qué frecuencia se realizan pruebas de tracción de resistencia de soldadura durante la producción? (Mejor práctica: cada 500-1000 piezas.)
- ¿Cuál es la tasa de falla de soldadura documentada y qué acciones correctivas se activan ante fallas?
- ¿El mantenimiento del sonotrodo está registrado y es trazable?
Los proveedores que no pueden responder estas preguntas o que dependen del criterio del operador en lugar de parámetros documentados probablemente estén produciendo calidad de soldadura inconsistente. Para capacidad de producción y plazo de entrega compromisos, la capacidad del proceso de soldadura determina directamente si el proveedor puede mantener la calidad a escala o si el aumento de la velocidad de producción comprometerá la integridad de la soldadura.
Conclusión
Los parámetros de soldadura ultrasónica son la variable oculta en la calidad de los respiradores KN95. Mientras que la eficiencia de filtración y las especificaciones de materiales reciben la mayor atención en las evaluaciones de compras, el proceso de soldadura que mantiene unido el respirador es igualmente importante para el rendimiento en el mundo real. Al comprender los cuatro parámetros principales de soldadura, implementar protocolos de prueba de tracción y auditar los controles de proceso del proveedor, los compradores B2B pueden reducir significativamente las tasas de falla en campo y garantizar que su adquisición de respiradores brinde protección consistente en cada unidad.