
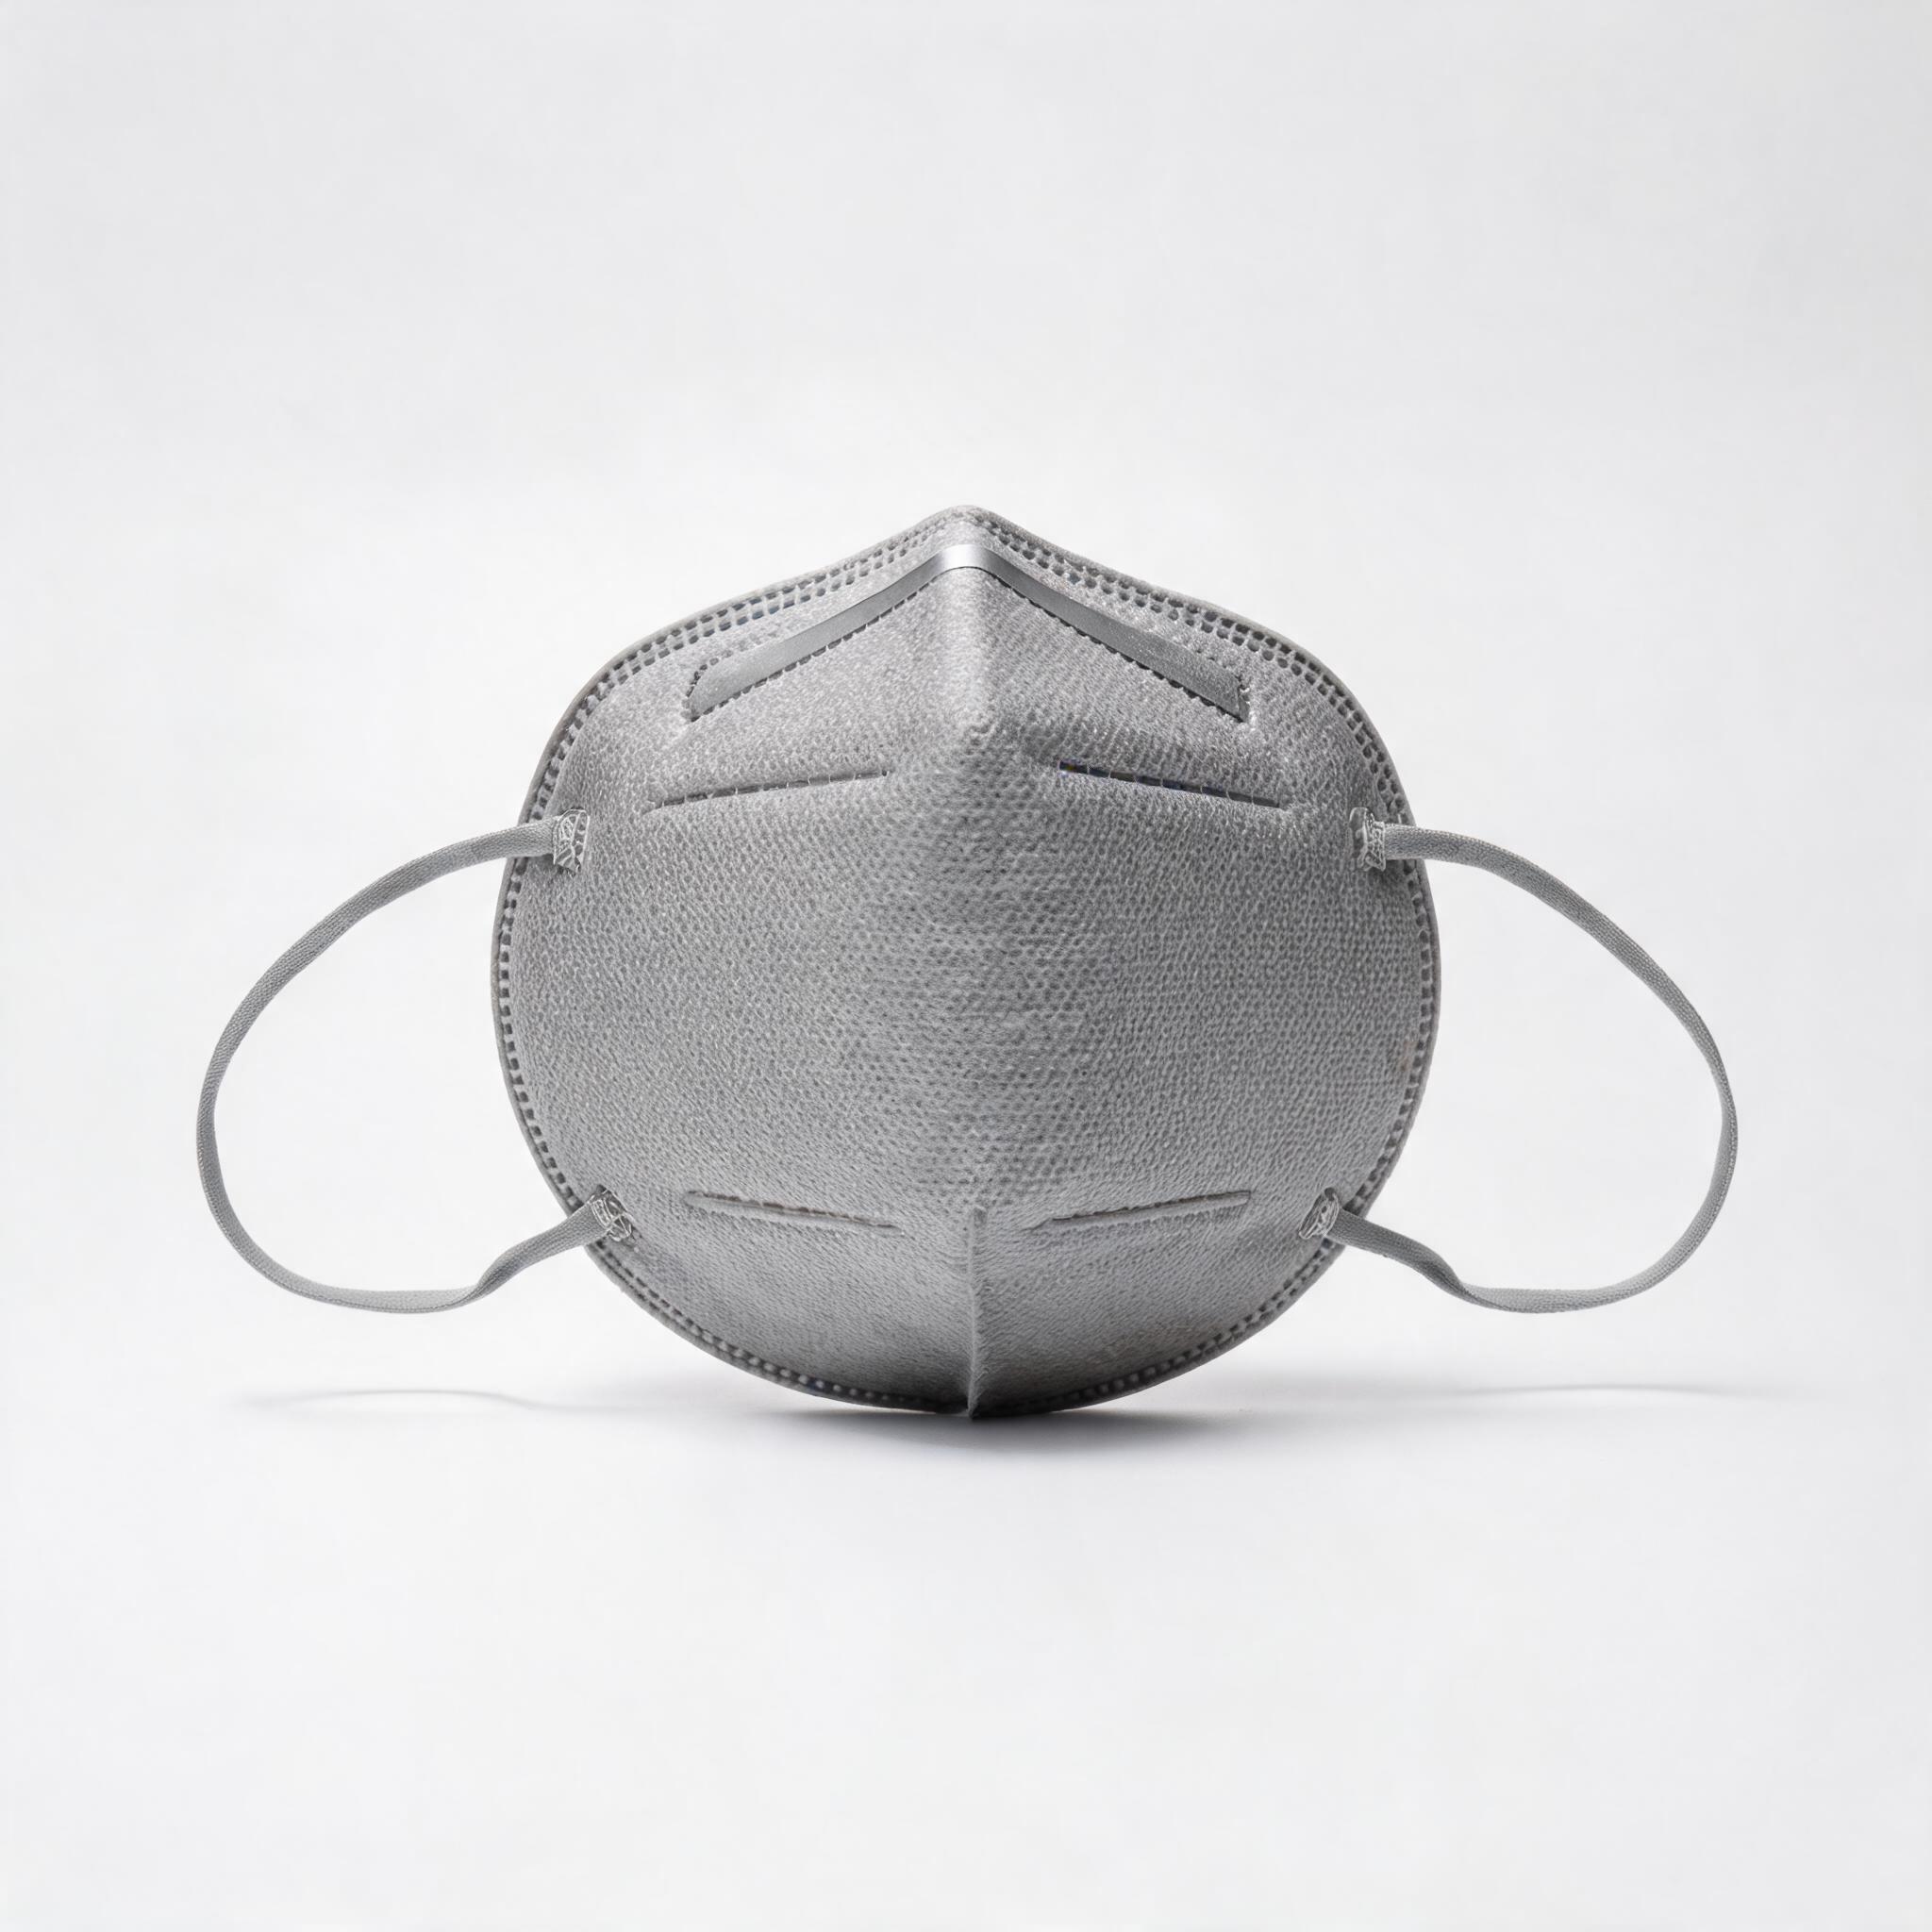
Un guide détaillé sur la composition matérielle des respirateurs KN95 pour l'approvisionnement B2B, couvrant l'architecture multicouche, la qualité du meltblown, la charge électrostatique, les couches spunbond, la sécurité des matériaux et la vérification des fournisseurs.
Pour les équipes d'approvisionnement qui se procurent respirateurs KN95, comprendre la composition des matériaux est essentiel pour évaluer la qualité, les performances et l'adéquation du produit à des applications spécifiques. Un respirateur KN95 n'est pas un matériau unique, c'est un composite multicouche soigneusement conçu, où chaque couche remplit une fonction distincte et où l'interaction entre les couches détermine la performance globale.
L'architecture multicouche d'un respirateur KN95
Un respirateur KN95 standard se compose de quatre à cinq couches, chacune ayant un objectif spécifique. Comprendre cette architecture aide les acheteurs à évaluer si la construction d'un respirateur est adaptée à leur application et si les affirmations du fournisseur concernant le nombre de couches sont significatives.
| Couche | Matériau | Fonction | GSM typique |
|---|---|---|---|
| Couche externe | Polypropylène spunbond (SS) | Résistance à l'humidité, support structurel, protection contre les éclaboussures | 20-30 g/m² |
| Couche filtrante 1 | Polypropylène meltblown (chargé électrostatiquement) | Filtration primaire des particules | 20-30 g/m² |
| Couche filtrante 2 (dans les conceptions à 5 couches) | Composite meltblown ou SMS | Filtration supplémentaire, marge d'efficacité accrue | 15-25 g/m² |
| Couche interne | Polypropylène spunbond (doux) | Confort cutané, absorption de l'humidité, confort respiratoire | 20-25 g/m² |
| Pince nasale | Fil métallique ou recouvert de plastique | Pince nasale ajustable pour l'étanchéité | N/A |
Polypropylène meltblown : le cœur de la filtration
La couche meltblown est le composant le plus important d'un respirateur KN95. Elle est responsable de l'efficacité de filtration ≥95 % qui définit la classification KN95. La qualité du meltblown détermine directement si un respirateur répond à ses performances déclarées.
Le polypropylène meltblown est fabriqué en extrudant du polymère fondu à travers des filières capillaires fines tout en appliquant simultanément de l'air chaud à haute vitesse. Les fibres résultantes sont extrêmement fines (1 à 5 microns de diamètre) et sont collectées sur un tapis mobile pour former un voile aléatoire. Ce voile est ensuite chargé électrostatiquement par décharge corona ou hydrochargement, ce qui améliore considérablement sa capacité à capturer les particules submicroniques.
Les propriétés clés qui déterminent la qualité du meltblown comprennent :
- Distribution du diamètre des fibres : Distribution plus étroite = filtration plus uniforme
- Grammage (g/m²) : Un grammage plus élevé = meilleure filtration mais résistance respiratoire plus élevée
- Densité de charge électrostatique : Une charge plus élevée = meilleure filtration avec une résistance respiratoire plus faible
- Stabilité de la charge : Dans quelle mesure la charge est-elle conservée dans le temps et dans différentes conditions de stockage
Polypropylène spunbond : structure et confort
Le polypropylène spunbond forme les couches externe et interne du respirateur. Contrairement au meltblown, qui produit des microfibres, le spunbond produit des filaments continus qui sont déposés et liés thermiquement. Le tissu résultant est plus résistant et plus durable que le meltblown, ce qui le rend adapté à la couche protectrice externe et à la couche interne en contact avec la peau.
La couche externe en spunbond est souvent traitée avec une finition hydrophobe (déperlante) pour résister aux éclaboussures de liquides et à la pénétration des gouttelettes. Ceci est particulièrement important dans les environnements de soins de santé où l'exposition au sang et aux fluides corporels est un risque. La couche interne est conçue pour la douceur et la gestion de l'humidité, absorbant l'humidité expirée pour empêcher l'intérieur du respirateur de devenir inconfortablement humide lors d'un port prolongé.
Quatre couches ou cinq couches : le nombre de couches compte-t-il ?
Les fournisseurs présentent souvent les respirateurs comme « 5 couches » comme différenciateur de qualité. Mais le nombre de couches est-il réellement corrélé à de meilleures performances ? La réponse est nuancée.
Une construction standard à quatre couches (spunbond externe + meltblown + spunbond interne + pince nasale) peut atteindre les performances KN95 si la couche meltblown est de qualité et de densité de charge suffisantes. L'ajout d'une deuxième couche meltblown (construction à cinq couches) offre :
- Marge d'efficacité de filtration plus élevée : Si une couche atteint 95 %, deux couches peuvent atteindre 99 % ou plus, offrant une marge de sécurité contre la dégradation de la charge
- Résistance respiratoire plus faible par couche : Deux couches meltblown plus fines peuvent atteindre la même filtration qu'une couche plus épaisse avec une résistance totale plus faible
- Redondance : Si une couche meltblown présente un défaut de fabrication, la seconde assure une filtration de secours
Cependant, la construction à cinq couches n'est pas intrinsèquement supérieure si la couche supplémentaire utilise un matériau de faible qualité. Un respirateur à quatre couches avec un meltblown de haute qualité, chargé électrostatiquement, surpassera un respirateur à cinq couches avec un meltblown médiocre. La processus de fabrication et la qualité du matériau comptent plus que le nombre de couches.
Conseil à l'acheteur : Ne sélectionnez pas les respirateurs uniquement sur la base du nombre de couches. Demandez des rapports de test montrant l'efficacité de filtration réelle et la résistance respiratoire. Un respirateur à quatre couches testé à 97 % de filtration avec une résistance de 150 Pa est un meilleur produit qu'un respirateur à cinq couches testé à 95,5 % de filtration avec une résistance de 280 Pa.
Charge électrostatique : le facteur de performance caché
La charge électrostatique sur la couche meltblown est le facteur de performance le plus important, et le plus fragile, d'un respirateur KN95. Sans charge électrostatique, le polypropylène meltblown n'atteint qu'une efficacité de filtration de 40 à 60 % contre les particules de 0,3 µm. Avec la charge, le même matériau atteint ≥95 %.
La charge est appliquée pendant la fabrication soit par :
- Décharge corona : Des électrodes à haute tension ionisent l'air autour du tissu, déposant une charge sur les surfaces des fibres. C'est la méthode la plus courante.
- Hydrochargement : Des jets d'eau frappent le tissu à haute pression, générant une charge triboélectrique. Cette méthode est considérée comme produisant une charge plus stable.
La charge n'est pas permanente. Elle se dégrade avec le temps et dans des conditions défavorables, c'est pourquoi la durée de conservation et stockage des respirateurs KN95 est directement liée à la rétention de la charge électrostatique. Les facteurs clés affectant la stabilité de la charge comprennent :
- Température : Les températures élevées accélèrent la dissipation de la charge
- Humidité : Une humidité élevée peut neutraliser la charge de surface avec le temps
- Solvants organiques : L'alcool et d'autres solvants peuvent détruire la charge instantanément
- Temps : Même dans des conditions idéales, la charge se dissipe progressivement sur 2 à 5 ans
Sécurité des matériaux et biocompatibilité
Pour les respirateurs portés pendant des périodes prolongées, la sécurité des matériaux est une préoccupation d'approvisionnement. Les matériaux en contact avec la peau du porteur ne doivent pas provoquer d'irritation, de réactions allergiques ou émettre des composés nocifs. Les considérations clés comprennent :
Teneur en latex
Certains matériaux de boucles d'oreille et de sangles de tête contiennent du latex de caoutchouc naturel, ce qui peut provoquer des réactions allergiques de type I chez les personnes sensibilisées. Pour les applications de soins de santé et en contact avec le public, une construction sans latex est fortement recommandée. Les spécifications que les acheteurs doivent vérifier doivent inclure une déclaration sans latex.
Formaldéhyde et résidus chimiques
Les processus de teinture et de finition des tissus non tissés peuvent laisser des résidus chimiques. Bien que le polypropylène lui-même soit inerte et hypoallergénique, les additifs, les colorants ou les auxiliaires de traitement peuvent provoquer des réactions cutanées chez les personnes sensibles. Les fournisseurs doivent être en mesure de fournir des données de tests de biocompatibilité selon la norme ISO 10993 ou équivalente.
Sécurité des couleurs et des teintures
Les respirateurs noirs, colorés ou à motifs utilisent des teintures ou des pigments dans la couche externe. Bien que ceux-ci soient généralement sûrs, les acheteurs doivent vérifier que les colorants sont sans danger pour la peau et ne s'enlèvent pas au port. Pour les applications médicales, les respirateurs blancs ou de couleur naturelle sont préférés car ils montrent plus clairement la contamination.
Comment la composition des matériaux affecte les tests de performance
La composition des matériaux affecte directement les performances sur tous les paramètres de test GB2626. Comprendre ces relations aide les acheteurs à interpréter les rapports de test et à évaluer si les spécifications des matériaux sont appropriées :
- PFE : Principalement déterminé par la qualité du meltblown et la densité de charge électrostatique
- Résistance respiratoire : Déterminé par le grammage total du tissu, la densité du meltblown et la conception du respirateur (en coupe ou plié à plat)
- TIL : Affecté par la rigidité du matériau (les matériaux plus rigides maintiennent un meilleur joint), la tension des sangles et la conception globale du respirateur
- Espace mort : Déterminé par le volume du respirateur et l'architecture interne ; les conceptions en coupe ont un espace mort plus grand que les modèles pliés à plat
- Inflammabilité : Le polypropylène est intrinsèquement inflammable ; certains fabricants ajoutent des retardateurs de flamme pour les applications industrielles
Questions aux fournisseurs pour la vérification des matériaux
Lors de l'évaluation fournisseurs de KN95, les questions suivantes relatives aux matériaux aideront à vérifier la qualité du produit :
- Quel est le nombre de couches et la composition de chaque couche ?
- Quel est le grammage (g/m²) de chaque couche de non-tissé ?
- Quelle méthode de charge électrostatique est utilisée (décharge corona, hydrochargement) ?
- Pouvez-vous fournir des données de stabilité de la charge sur la durée de conservation déclarée ?
- Tous les matériaux sont-ils sans latex ?
- Pouvez-vous fournir des données de tests de biocompatibilité selon la norme ISO 10993 ?
- Quel est le pays d'origine de la résine de polypropylène ?
- Produisez-vous le tissu meltblown en interne ou l'achetez-vous auprès de fournisseurs externes ?
- Quel traitement hydrophobe est appliqué à la couche externe, et quel est l'angle de contact avec l'eau ?
- Pouvez-vous fournir une fiche de données de sécurité (FDS) pour tous les composants ?
Conclusion
La composition matérielle d'un respirateur KN95 n'est pas un détail marketing : c'est la base technique qui détermine l'efficacité de filtration, la résistance respiratoire, le confort, la durée de conservation et la sécurité. En comprenant le rôle de chaque couche, l'importance critique de la charge électrostatique et la relation entre les spécifications des matériaux et les performances, les équipes d'approvisionnement B2B peuvent dépasser les comparaisons superficielles (comme le nombre de couches) et évaluer les respirateurs en fonction des faits matériels qui déterminent réellement les performances dans le monde réel.