
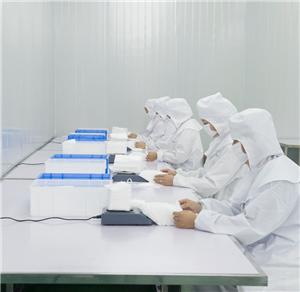
Les paramètres de soudage ultrasonique déterminent la résistance de la liaison des sangles et les taux de défaillance sur le terrain des respirateurs KN95. Ce guide couvre l'amplitude, le temps de soudage, la pression, l'optimisation du temps de maintien, l'analyse des modes de défaillance, les protocoles de test de traction et les listes de contrôle d'audit de soudage des fournisseurs pour les équipes d'achat B2B.
Paramètres de soudure ultrasonique des masques KN95 : optimisation de la résistance de liaison des sangles pour la qualité de production
Le processus de soudure ultrasonique qui fixe les boucles d'oreille et les bandeaux aux respirateurs KN95 est l'une des étapes de fabrication les plus critiques mais les moins examinées dans la production de respirateurs. Une soudure trop faible se rompt lors de l'enfilage, rendant le masque inutilisable. Une soudure trop agressive endommage le matériau du corps du masque, créant des micro-déchirures qui compromettent l'intégrité de la filtration. Pour les équipes d'achat B2B, comprendre les paramètres de soudure ultrasonique fournit un cadre technique pour évaluer la capacité de fabrication des fournisseurs et prédire les taux de défaillance sur le terrain.
Point clé : La cohérence de la résistance de soudure - pas seulement la résistance moyenne - est le véritable indicateur de qualité. Un fournisseur dont les soudures ont une moyenne de 15 N mais une plage de 8 N à 22 N est plus risqué qu'un fournisseur dont les soudures ont une moyenne de 12 N avec une plage de 10 à 14 N. La cohérence indique un contrôle du processus ; la variabilité indique des paramètres non contrôlés.
La physique de la soudure ultrasonique dans la fabrication des masques
La soudure ultrasonique assemble les matériaux thermoplastiques en appliquant une vibration mécanique à haute fréquence (généralement 20 à 40 kHz) sous pression. La vibration génère une chaleur de friction à l'interface entre le matériau de la boucle d'oreille et le non-tissé du corps du masque, provoquant une fusion localisée et une diffusion intermoléculaire. Lorsque la vibration s'arrête, le matériau fondu se solidifie, créant une liaison.
Pour les respirateurs KN95, le processus de soudure assemble la boucle d'oreille (généralement un élastique en nylon-spandex) au corps du masque (généralement un non-tissé en polypropylène spunbond-meltblown-spunbond). La liaison doit être suffisamment résistante pour supporter les forces d'enfilage (généralement 5 à 10 N par boucle) et la tension de port prolongé (1 à 3 N par boucle) sans défaillance.
Les quatre paramètres principaux qui contrôlent la qualité de la soudure sont :
1. Amplitude (distance de vibration)
L'amplitude est le déplacement crête à crête du sonotrode pendant la soudure. Pour la soudure non-tissé-élastique, des amplitudes de 30 à 60 micromètres sont typiques. Des amplitudes plus élevées génèrent plus de chaleur de friction mais peuvent provoquer une dégradation du matériau si elles sont excessives. L'amplitude optimale dépend de la température de fusion et de la conductivité thermique des matériaux assemblés.
2. Temps de soudure (durée)
Le temps de soudure est la durée de la vibration ultrasonique appliquée au joint. Pour la fixation des boucles d'oreille KN95, les temps de soudure typiques vont de 0,1 à 0,5 seconde. Des temps de soudure plus courts produisent moins de chaleur et peuvent entraîner une liaison incomplète. Des temps plus longs génèrent une chaleur excessive, provoquant un amincissement, une brûlure ou une fragilisation du non-tissé environnant.
3. Pression de soudure (force)
La pression de soudure est la force de compression appliquée par le sonotrode sur les matériaux pendant la soudure. Pour la soudure des boucles d'oreille, des pressions de 20 à 60 kPa sont typiques. Une pression insuffisante entraîne un mauvais contact et des liaisons faibles. Une pression excessive peut écraser la structure du non-tissé, créant une zone de soudure fragile qui se fissure sous la flexion.
4. Temps de maintien (refroidissement sous pression)
Le temps de maintien est la période après l'arrêt de la vibration ultrasonique pendant laquelle la pression est maintenue pendant que le matériau fondu se solidifie. Les temps de maintien typiques pour la soudure de non-tissés sont de 0,1 à 0,3 seconde. Un temps de maintien insuffisant permet à la liaison de se séparer avant la solidification complète, réduisant la résistance de la soudure de 20 à 40 %.
| Paramètre | Plage basse | Plage optimale | Plage haute |
|---|---|---|---|
| Amplitude | 20-30 um | 35-50 um | 55-70 um |
| Temps de soudure | 0,05-0,1 s | 0,15-0,35 s | 0,4-0,6 s |
| Pression | 10-20 kPa | 30-50 kPa | 60-80 kPa |
| Temps de maintien | 0,05-0,1 s | 0,15-0,25 s | 0,3-0,5 s |
Comment les paramètres de soudure affectent les taux de défaillance des sangles
La relation entre les paramètres de soudure et les taux de défaillance des sangles est directe et mesurable. Qualité de la soudure des sangles les défaillances se manifestent généralement selon trois modes, chacun lié à des écarts de paramètres spécifiques :
Mode 1 : Défaillance adhésive (soudure trop froide)
Lorsque l'amplitude, le temps ou la pression sont insuffisants, les matériaux n'atteignent pas la température de fusion complète à l'interface. La liaison repose sur l'adhésion de surface plutôt que sur la diffusion intermoléculaire, produisant une soudure qui semble intacte mais qui cède sous une force modérée (3 à 5 N). C'est le mode de défaillance le plus courant en production car la soudure semble normale à l'inspection visuelle.
Détection : Le test de traction révèle une séparation nette à l'interface de la soudure sans transfert de matière. La boucle d'oreille se sépare du corps du masque sans déchirer le non-tissé.
Mode 2 : Défaillance cohésive (soudure optimale)
Lorsque les paramètres sont dans la plage optimale, la liaison cède par déchirure du non-tissé du corps du masque adjacent à la soudure, et non à l'interface elle-même. Cela indique que la soudure est plus résistante que le matériau environnant - la condition souhaitée. Le test de traction montre généralement une déchirure des fibres du non-tissé avec la boucle d'oreille encore partiellement attachée.
Mode 3 : Défaillance destructive (soudure trop chaude)
Lorsque l'amplitude ou le temps est excessif, la zone affectée par la chaleur s'étend au-delà du point de soudure, fragilisant le non-tissé environnant. La soudure elle-même peut être résistante, mais le matériau adjacent devient cassant et se fissure sous la flexion. Ce mode de défaillance est particulièrement dangereux car il peut ne pas apparaître lors du test de traction initial mais se développer pendant le port, lorsque le masque est fléchi lors de la respiration et des mouvements de la tête.
Détection : L'inspection visuelle montre une décoloration ou des marques de brûlure autour du point de soudure. La microscopie révèle un polymère cristallisé ou dégradé dans la zone affectée par la chaleur.
Test de la résistance de soudure : protocoles de vérification pour les achats
Les acheteurs B2B peuvent mettre en œuvre un test de résistance de soudure à l'aide d'un protocole simple de test de traction. Ce test doit être effectué sur des échantillons de chaque lot de production dans le cadre du contrôle qualité à la réception.
Procédure de test de traction
- Sélectionnez 10 masques d'échantillonnage du lot.
- Pour chaque masque, identifiez un point de soudure de boucle d'oreille.
- Fixez le corps du masque dans une pince fixe.
- Attachez un dynamomètre à ressort ou à jauge au niveau de la boucle d'oreille au point de soudure.
- Tirez perpendiculairement au corps du masque à une vitesse constante (environ 100 mm/min).
- Enregistrez la force maximale à la rupture et le mode de défaillance.
Critères d'acceptation
- Résistance de soudure minimale : 10 N par point de soudure
- Acceptation du lot : Les 10 échantillons doivent dépasser 10 N. Toute défaillance unique en dessous de 10 N déclenche une inspection à 100 % du lot.
- Mode de défaillance : La rupture cohésive (déchirure du non-tissé) est préférable. La rupture adhésive (séparation nette) indique une soudure à froid et constitue un défaut de contrôle du processus, même si la force dépasse 10 N.
- Cohérence : L'étendue (max-min) ne doit pas dépasser 5 N sur 10 échantillons.
Surveillance des paramètres de la ligne de production
Pour une évaluation continue des fournisseurs, les acheteurs doivent demander la documentation de la surveillance des paramètres de soudage sur la ligne de production. Les processus bien contrôlés comprennent :
- Surveillance de l'amplitude en temps réel : Le générateur ultrasonique doit afficher et enregistrer l'amplitude réelle, et non seulement la valeur de consigne. Des écarts supérieurs à 5 % par rapport à la consigne indiquent une usure du sonotrode ou des problèmes de générateur.
- Vérification du temps de soudage : Chaque cycle de soudage doit être chronométré et enregistré. Une variation de cycle à cycle supérieure à 0,02 seconde indique des mécanismes de déclenchement incohérents.
- Vérification de la pression : La pression pneumatique doit être vérifiée quotidiennement avec un manomètre étalonné. Des chutes de pression de 10 % ou plus par rapport à la consigne affectent considérablement la qualité de la soudure.
- Calendrier d'entretien du sonotrode : Les sonotrodes ultrasoniques s'usent avec le temps, ce qui modifie la transmission de l'amplitude. Les sonotrodes doivent être inspectés pour détecter l'usure toutes les 100 000 cycles et remplacés ou réusinés si nécessaire.
L'impact financier des défauts de soudure sur les achats B2B
Les défauts de soudure ont des impacts financiers directs et indirects que les équipes d'achat doivent quantifier lors de l'évaluation des fournisseurs :
- Coût direct : Les masques défectueux doivent être remplacés aux frais du fournisseur (si sous garantie) ou aux frais de l'acheteur (si découverts après acceptation). Avec un taux de défauts de soudure de 2 % sur une commande de 100 000 unités, cela représente 2 000 masques inutilisables.
- Coût opérationnel : Les masques qui se défont pendant l'utilisation créent des lacunes dans la couverture de protection. Pour les établissements de santé, cela peut signifier des violations de protocole ou des incidents d'exposition.
- Coût de réputation : Les plaintes des utilisateurs finaux concernant les défaillances des sangles réduisent la confiance dans la sélection des fournisseurs par l'équipe d'achat.
En spécifiant les paramètres de résistance de soudure dans les bons de commande et en mettant en œuvre des tests de traction à la réception, les équipes d'achat peuvent transférer la charge de la qualité en amont vers le fournisseur et réduire le coût total de possession.
Qualification des fournisseurs : liste de contrôle d'audit de soudage
Lors de l'audit d'une installation de fabrication de masques KN95, les observations suivantes liées au soudage fournissent des indicateurs de qualité précieux :
- Quelle marque et quel modèle d'équipement de soudage ultrasonique sont utilisés ? (Les marques établies comme Branson, Herrmann ou Dukane indiquent un investissement dans la capacité du processus.)
- Les paramètres de soudage sont-ils affichés en temps réel sur la ligne de production ?
- Existe-t-il un ensemble de paramètres documenté pour chaque type de produit, ou les opérateurs ajustent-ils les paramètres manuellement ?
- À quelle fréquence les tests de traction de la résistance de soudure sont-ils effectués pendant la production ? (Meilleure pratique : toutes les 500 à 1 000 pièces.)
- Quel est le taux de défauts de soudure documenté, et quelles actions correctives sont déclenchées en cas de défauts ?
- L'entretien du sonotrode est-il enregistré et traçable ?
Les fournisseurs qui ne peuvent pas répondre à ces questions ou qui se fient au jugement des opérateurs plutôt qu'à des paramètres documentés produisent probablement une qualité de soudure incohérente. Pour capacité de production et délai de livraison engagements, la capacité du processus de soudage détermine directement si le fournisseur peut maintenir la qualité à grande échelle ou si l'augmentation de la vitesse de production compromettra l'intégrité de la soudure.
Conclusion
Les paramètres de soudage ultrasonique sont la variable cachée dans la qualité des respirateurs KN95. Alors que l'efficacité de filtration et les spécifications des matériaux reçoivent la plupart de l'attention dans les évaluations d'achat, le processus de soudage qui maintient le respirateur ensemble est tout aussi important pour les performances réelles. En comprenant les quatre paramètres de soudage principaux, en mettant en œuvre des protocoles de test de traction et en auditant les contrôles de processus des fournisseurs, les acheteurs B2B peuvent réduire considérablement les taux de défaillance sur le terrain et s'assurer que leur approvisionnement en respirateurs offre une protection constante sur chaque unité.