
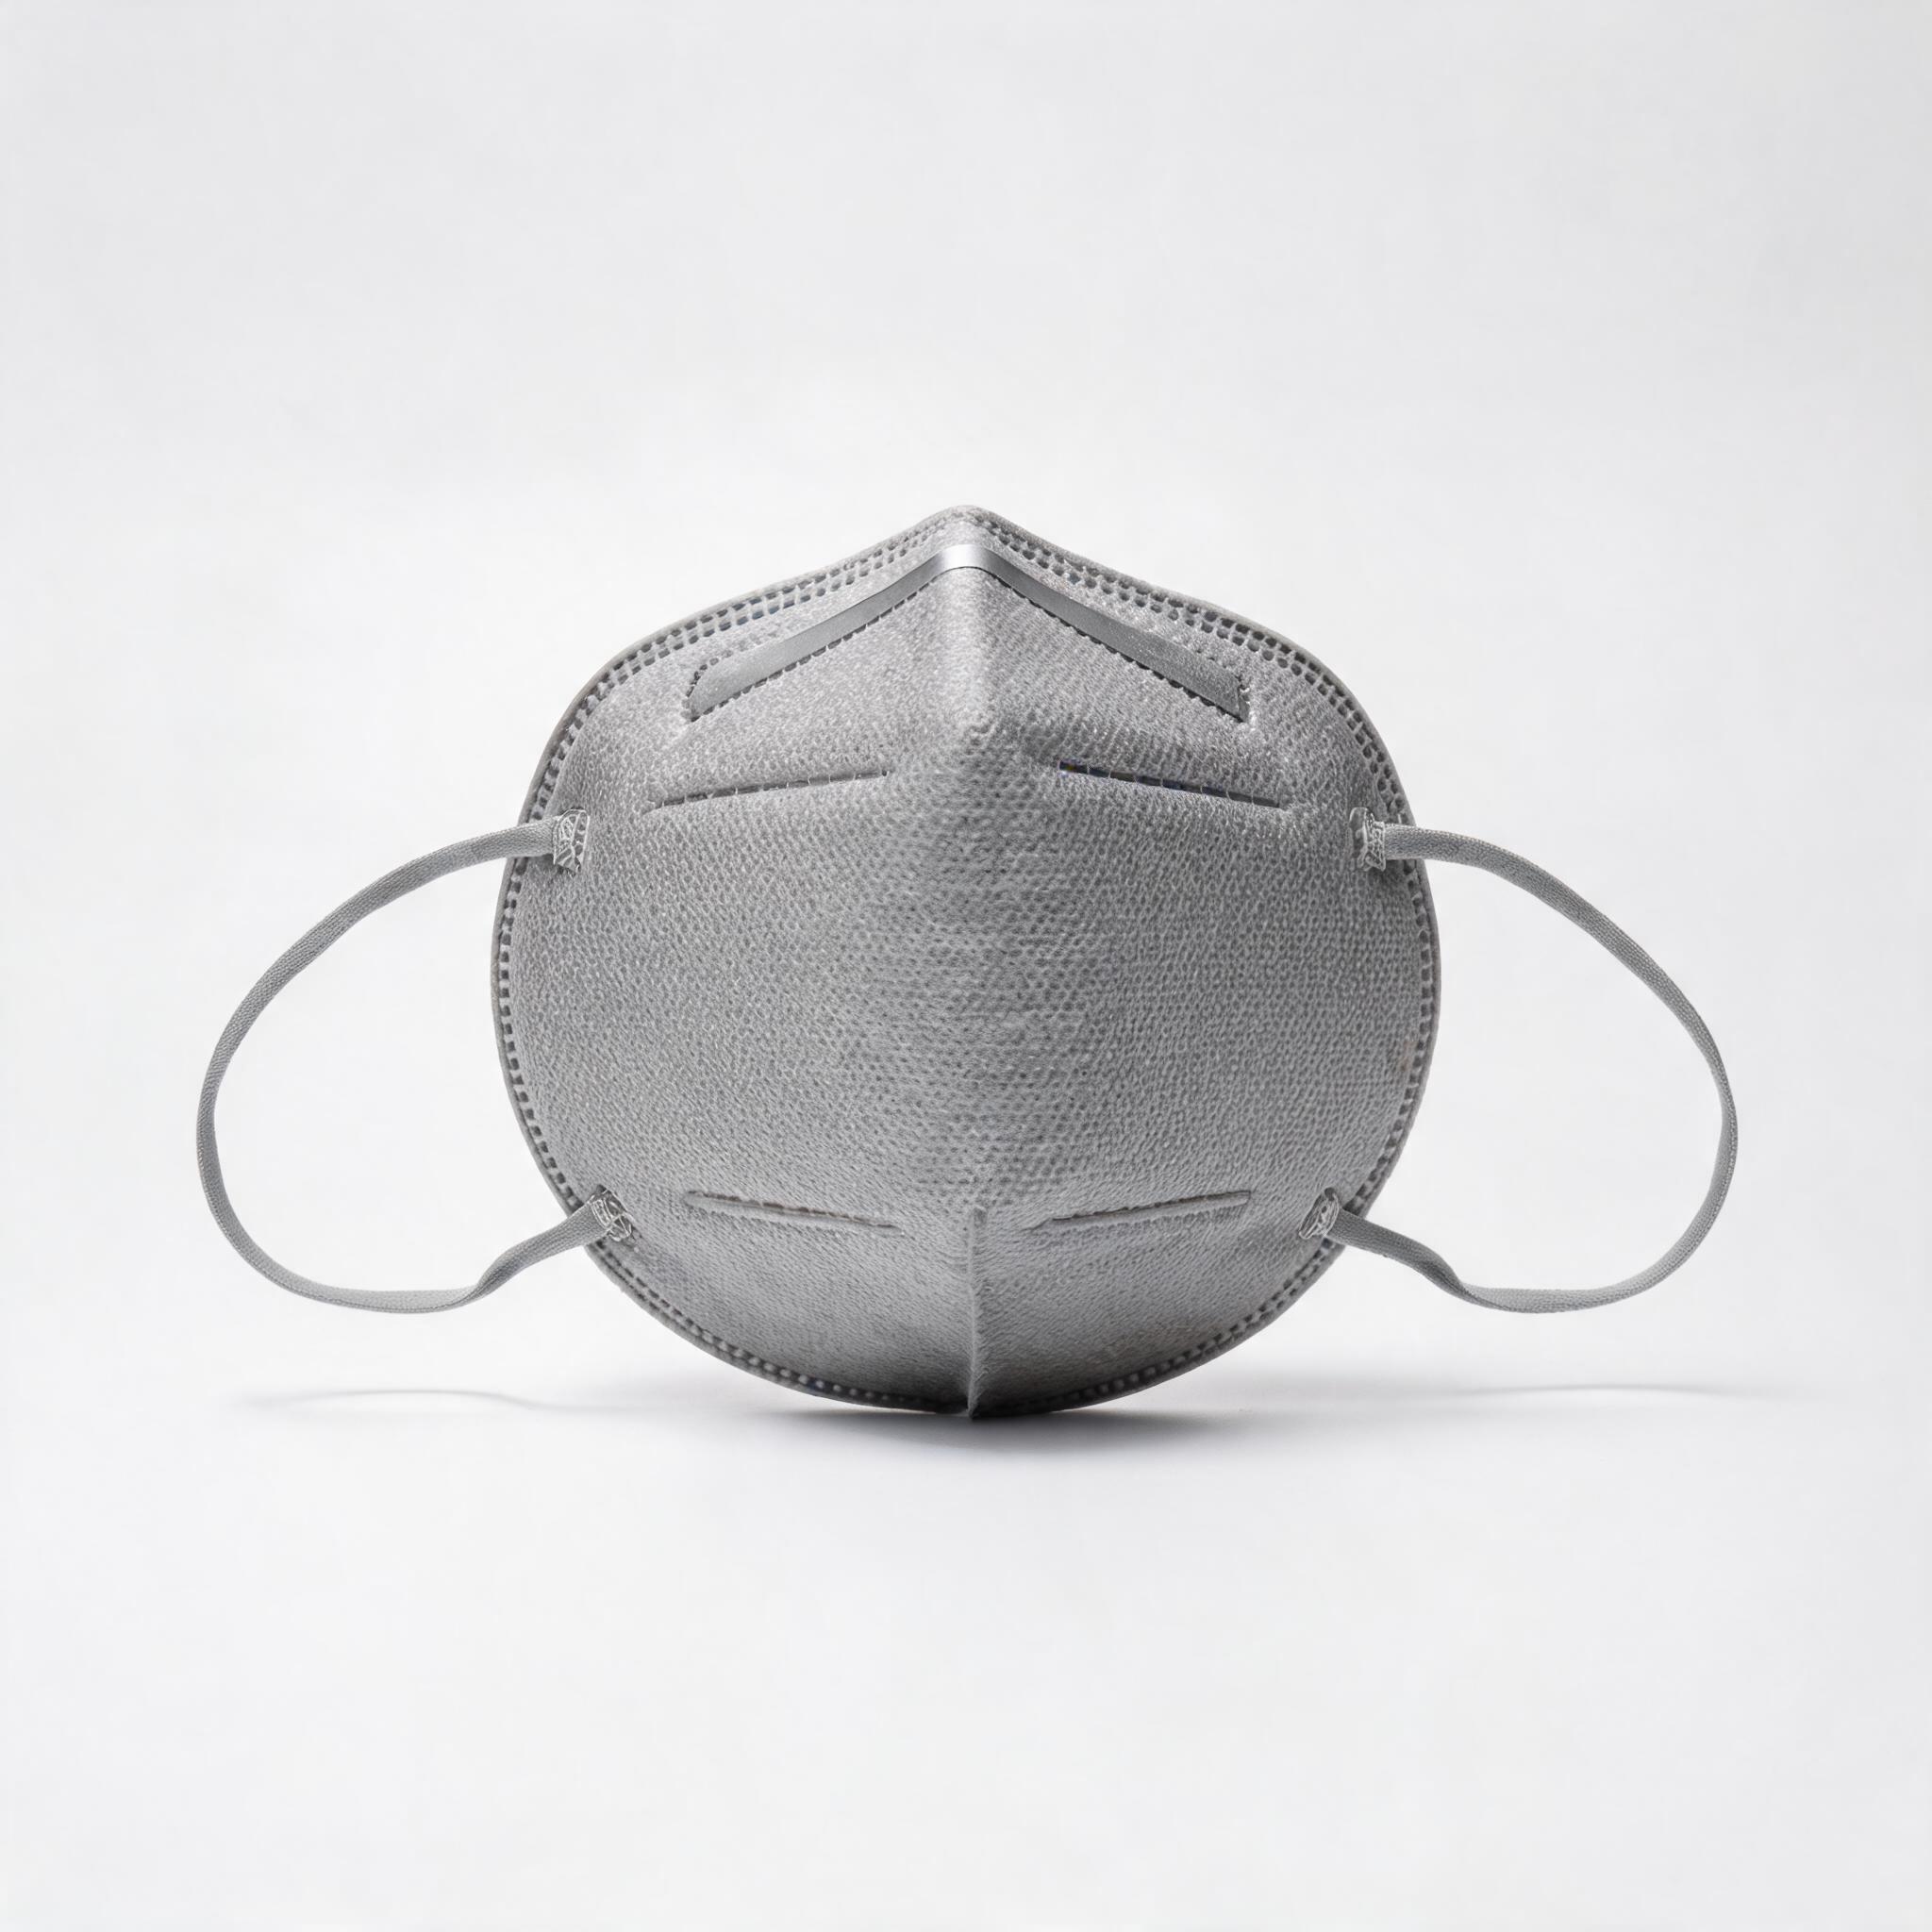
B2B 조달 팀을 위한 KN95 호흡기 제조 공정에 대한 상세 가이드로, 멜트블로운 생산, 품질 관리 체크포인트, 자동화, 환경 관리 및 공급업체 평가 질문을 다룹니다.
B2B 조달팀이 공급업체를 평가할 때 KN95 호흡기 제조 공정을 이해하는 것은 단순한 기술적 검토가 아니라 중요한 위험 관리 도구입니다. 호흡보호구가 어떻게 만들어지는지에 따라 필터 효율, 호흡 저항성, 구조적 무결성이 생산 배치 간에 일관되게 유지될 수 있는지가 결정됩니다. 제조 공정을 상세히 설명할 수 없는 공급업체는 배치 간 품질을 보장할 수 없는 공급업체입니다.
KN95 제조 가치 사슬: 수지에서 완제품까지
KN95 호흡보호구 제조는 각각 제품 성능에 직접적인 영향을 미치는 일련의 특수 공정을 포함합니다. 이 체인을 이해하면 구매자가 품질 위험이 어디서 발생하는지, 공장 감사 시 무엇을 확인해야 하는지 파악하는 데 도움이 됩니다.
1. 멜트블로운 원단 생산
멜트블로운 층은 KN95 호흡보호구 필터 성능의 핵심입니다. 용융된 폴리프로필렌 수지를 고속으로 미세 노즐을 통해 압출하여 직경 1~5 마이크론의 미세 섬유 웹을 생성합니다. 이 섬유들은 관성 충돌, 차단, 확산 및 정전기적 인력의 조합을 통해 입자를 포집하는 복잡한 경로를 만듭니다.
멜트블로운 생산의 주요 품질 변수는 다음과 같습니다:
- 폴리머 처리 속도: 섬유 직경 분포 및 웹 균일성에 영향을 미칩니다
- 공기 온도 및 속도: 섬유 미세도 및 웹 밀도를 결정합니다
- 다이-컬렉터 거리(DCD): 웹 다공성 및 평량에 영향을 미칩니다
- 정전기 충전: 코로나 방전 또는 수력 충전은 정전기 전하를 추가하여 가장 침투하기 쉬운 입자 크기 범위(0.1~0.3 µm)에서 필터 효율을 크게 향상시킵니다
자체적으로 멜트블로운 원단을 생산하는 공장은 제3자 공급업체로부터 완제품 원단을 구매하는 공장보다 이러한 변수를 더 잘 통제할 수 있습니다. 멜트블로운 품질 관리 공정은 모든 공장 감사의 주요 초점이 되어야 합니다.
2. 스펀본드 및 부직포 층 생산
KN95 호흡보호구는 일반적으로 다층 구조를 사용합니다: 내습성 및 구조적 지지를 위한 외부 스펀본드 층, 필터용 하나 또는 두 개의 멜트블로운 층, 피부 편안함을 위한 내부 스펀본드 층. 스펀본드 원단은 연속 폴리프로필렌 필라멘트를 방사하여 열적으로 접합하여 생산됩니다. 각 층의 gsm(제곱미터당 그램)은 필터 성능과 통기성 모두에 영향을 미칩니다.
3. 원단 적층 및 절단
개별 부직포 층은 초음파 접합 또는 열 캘린더링을 사용하여 함께 적층됩니다. 적층된 원단은 제품 디자인에 따라 평면 접이식 또는 컵 형태로 호흡보호구 모양으로 절단됩니다. 절단 정밀도는 최종 제품 치수의 일관성에 영향을 미치며, 이는 다시 착용감과 밀봉 품질에 영향을 미칩니다.
4. 가장자리 접합 및 코 클립 삽입
절단된 호흡보호구 블랭크를 접고 가장자리를 초음파 용접으로 밀봉하여 가스를 방출하거나 피부를 자극할 수 있는 접착제 없이 강력한 결합을 만듭니다. 일반적으로 가단성 알루미늄 또는 플라스틱 코팅 와이어인 코 클립이 이 단계에서 삽입됩니다. 코 클립의 위치와 고정은 호흡보호구가 콧등을 밀봉하는 능력에 직접적인 영향을 미칩니다.
5. 귀걸이 또는 헤드 스트랩 부착
탄성 귀걸이 또는 헤드 스트랩은 초음파 용접 또는 기계적 스테이플링으로 부착됩니다. 부착 지점 강도는 중요한 품질 매개변수입니다. 느슨한 스트랩은 현장 사용에서 제품 거부의 주요 원인입니다. 스트랩 장력은 장시간 착용 시 귀 불편이나 두통을 유발하지 않으면서 밀봉을 유지할 수 있을 만큼 충분해야 합니다.
6. 포장 및 살균
완성된 호흡보호구는 계수되어 내부 상자에 밀봉됩니다(일반적으로 KN95의 경우 상자당 50개). 내부 상자는 운송을 위해 마스터 카톤에 포장됩니다. KN95 호흡보호구는 멸균 제품이 아니지만 포장은 운송 중 습기, 오염 및 기계적 손상으로부터 보호해야 합니다. 적절한 포장은 또한 유통 기한 멜트블로운 층의 정전기 전하를 보존합니다.
구매자가 확인해야 할 중요 공정 매개변수
감사 체크리스트: KN95 제조 시설을 방문할 때 각 매개변수에 대한 공정 문서를 요청하십시오. 유능한 공급업체는 구두 확약이 아닌 기록된 데이터를 보유해야 합니다.
| 공정 단계 | 주요 매개변수 | 중요한 이유 |
|---|---|---|
| 멜트블로운 압출 | 섬유 직경 (1~5 µm 목표) | 필터 효율 및 호흡 저항성 결정 |
| 정전기 충전 | 전하 밀도 (인가 전압) | 서브마이크론 입자 필터 성능 30~100% 향상 |
| 평량 (gsm) | 멜트블로운용 20~30 gsm | 낮은 gsm = 더 나은 통기성, 잠재적으로 낮은 필터 성능 |
| 초음파 가장자리 접합 | 용접 압력 및 주파수 | 약한 결합은 가장자리 누출 유발; 과도한 압력은 원단 손상 |
| 스트랩 부착 | 인장 강도 (일반적으로 ≥10N) | 스트랩 분리는 호흡보호구를 사용 불가능하게 만듦 |
| 코 클립 배치 | 위치 공차 (±2mm) | 잘못 배치된 클립은 콧등에 불균일한 밀봉 압력 유발 |
자체 생산 vs 아웃소싱 멜트블로운: 주요 공급업체 차별화 요소
KN95 제조업체 간 가장 중요한 차별화 요소 중 하나는 자체 멜트블로운 원단을 생산하는지 아니면 제3자 공급업체로부터 구매하는지입니다. 이 차이는 품질 일관성 및 조달 위험에 직접적인 영향을 미칩니다.
자체 멜트블로운 생산 을 통해 제조업체는 필터 성능을 결정하는 섬유 직경, 평량, 정전기 전하 및 기타 모든 매개변수를 제어할 수 있습니다. 품질을 실시간으로 모니터링하고 조정할 수 있으며, 배치별 테스트 데이터를 특정 멜트블로운 원단 생산 런으로 추적할 수 있습니다.
아웃소싱 멜트블로운 원단 은 호흡보호구 제조업체가 완전히 제어할 수 없는 공급망 변수를 도입합니다. 멜트블로운 공급업체가 공정 매개변수를 변경하거나 다른 등급의 폴리프로필렌 수지를 대체하는 경우, 호흡보호구 제조업체는 하류 품질 테스트에서 문제가 드러날 때까지 변경 사항을 감지하지 못할 수 있으며, 그 시점에는 전체 생산 배치가 영향을 받을 수 있습니다.
B2B 구매자의 경우, 자체 멜트블로운 생산 능력을 갖춘 공급업체가 일반적으로 더 일관된 품질과 품질 문제 발생 시 더 빠른 추적성을 제공합니다. Justsun은 26,100m² 시설에서 자체 멜트블로운 생산을 운영하며, 이는 배치 수준의 품질 문서를 요구하는 구매자에게 중요한 이점입니다.
제조 공정의 품질 관리 체크포인트
견고한 KN95 제조 공정에는 여러 단계에서 품질 관리 점검이 포함됩니다. 공장 감사 체크리스트 KN95 품질을 위한 다음 체크포인트를 확인해야 합니다:
- 입고 자재 검사: 생산 시작 전 폴리프로필렌 수지 등급, 용융 흐름 지수 및 멜트블로운 원단 사양 확인.
- 공정 중 멜트블로운 테스트: 압출 중 멜트블로운 원단의 평량, 섬유 직경 및 필터 효율에 대한 정기 샘플링.
- 적층 원단 테스트: 적층 후 총 gsm, 층 접착 강도 및 공기 투과도 확인.
- 완제품 테스트: 필터 효율(PFE), 호흡 저항성(흡기 및 호기), CO2 데드 스페이스, 스트랩 부착 강도, 코 클립 유지력 및 결함 육안 검사.
- 배치 출하 테스트: 배치 출하 전 AQL 계획에 따른 최종 샘플링. 각 선적에 테스트 보고서가 첨부되어야 합니다.
제조 공정이 KN95 vs N95 vs FFP2 동등성에 미치는 영향
KN95, N95 및 FFP2 호흡보호구의 제조 공정은 기본적으로 유사합니다. 모두 필터 매체로 멜트블로운 폴리프로필렌을 사용하고 유사한 다층 구조를 사용합니다. 차이점은 주로 각 표준에서 요구하는 테스트 및 인증 요구 사항에 있으며, 제조 기술 자체에 있는 것은 아닙니다.
그러나 KN95 vs FFP2 vs N95 조달 가이드 차이점은 제조에 영향을 미칩니다. NIOSH 42 CFR 84에 따라 인증된 N95 호흡보호구는 표준화된 조건에서 테스트되는 특정 흡기 및 호기 저항 요구 사항을 충족해야 합니다. GB2626-2006에 따른 KN95 호흡보호구는 유사하지만 동일하지 않은 테스트 매개변수를 가집니다. 여러 시장용 호흡보호구를 생산하는 제조업체는 공정이 모든 대상 표준의 가장 엄격한 요구 사항을 수용할 수 있도록 해야 합니다.
자동화 수준과 품질 일관성에 미치는 영향
호흡보호구 제조 시설의 자동화 정도는 품질 일관성에 직접적인 영향을 미칩니다. 고도로 자동화된 라인은 인적 오류를 줄이고 더 균일한 제품을 생산합니다. 주요 자동화 단계는 다음과 같습니다:
- 실시간 평량 모니터링이 가능한 자동 멜트블로운 라인
- 자동 원단 적층 및 절단
- 로봇 코 클립 삽입 및 위치 지정
- 압력 모니터링이 포함된 자동 초음파 가장자리 밀봉
- 자동 계수 및 박스 포장
조립 공정에 상당한 수작업이 있는 시설은 특히 가장자리 접합 품질 및 스트랩 부착 일관성에서 배치 간 변동에 더 취약합니다. 공급업체를 평가할 때 각 생산 단계의 자동화 수준과 자동화 대 수동 작업 비율에 대해 문의하십시오.
제조 환경 관리
제조 환경 자체가 제품 품질에 영향을 미칩니다. 생산 영역의 온도 및 습도 관리는 다음과 같은 이유로 중요합니다:
- 높은 습도는 멜트블로운 원단의 정전기 전하를 소멸시켜 필터 효율을 감소시킬 수 있습니다
- 온도 변동은 압출 중 폴리머 흐름에 영향을 미쳐 섬유 특성을 변경합니다
- 생산 영역의 먼지 및 입자 오염은 완제품의 청결도를 손상시킬 수 있습니다
온도(20~25°C) 및 습도(40~60% RH) 관리가 가능한 통제된 생산 환경은 제조업체가 멜트블로운 공정의 환경 조건에 대한 민감성을 이해하고 있음을 나타냅니다.
공급업체 평가: 제조 공정 질문
B2B 구매자가 공급업체 실사를 수행할 때 다음 질문은 제조 능력을 평가하는 데 도움이 됩니다:
- 멜트블로운 원단을 자체 생산합니까, 아니면 외부 공급업체로부터 구매합니까?
- 멜트블로운 라인의 정격 생산 능력은 얼마입니까(톤/월)?
- 어떤 정전기 충전 방법을 사용합니까(코로나 방전, 수력 충전)?
- 멜트블로운 층의 평량은 얼마이며 허용 공차 범위는 무엇입니까?
- 멜트블로운 생산과 완제품 포장 사이에 어떤 품질 관리 체크포인트가 있습니까?
- 완제품 출하를 위한 AQL 샘플링 계획은 무엇인가요?
- 각 선적에 대한 필터 효율, 호흡 저항성 및 스트랩 강도를 보여주는 배치별 테스트 보고서를 제공할 수 있습니까?
- 생산 시설에서 유지되는 환경 관리(온도, 습도)는 무엇입니까?
- 귀하의 호흡기 조립 라인의 자동화 수준은 어느 정도입니까?
- 공정 중 또는 최종 검사에서 확인된 부적합 제품을 어떻게 처리하십니까?
결론
제조 공정은 KN95 호흡기 품질의 기초입니다. 공급업체가 공정을 자세히 설명하고, 문서화된 품질 관리 데이터를 제공하며, 환경 및 공정 관리 능력을 입증할 수 있다면 이는 일관된 제품 품질의 강력한 지표입니다. B2B 조달 팀의 경우, 대량 주문을 하기 전에 제조 공정을 이해하는 데 시간을 투자하는 것은 가장 효과적인 위험 완화 전략 중 하나입니다. 자체 멜트블로운 생산, 자동화된 조립 및 엄격한 공정 중 품질 관리를 갖춘 제조업체에서 조달한 호흡기는 가격만으로 조달한 호흡기보다 지속적으로 우수한 성능을 발휘합니다.