
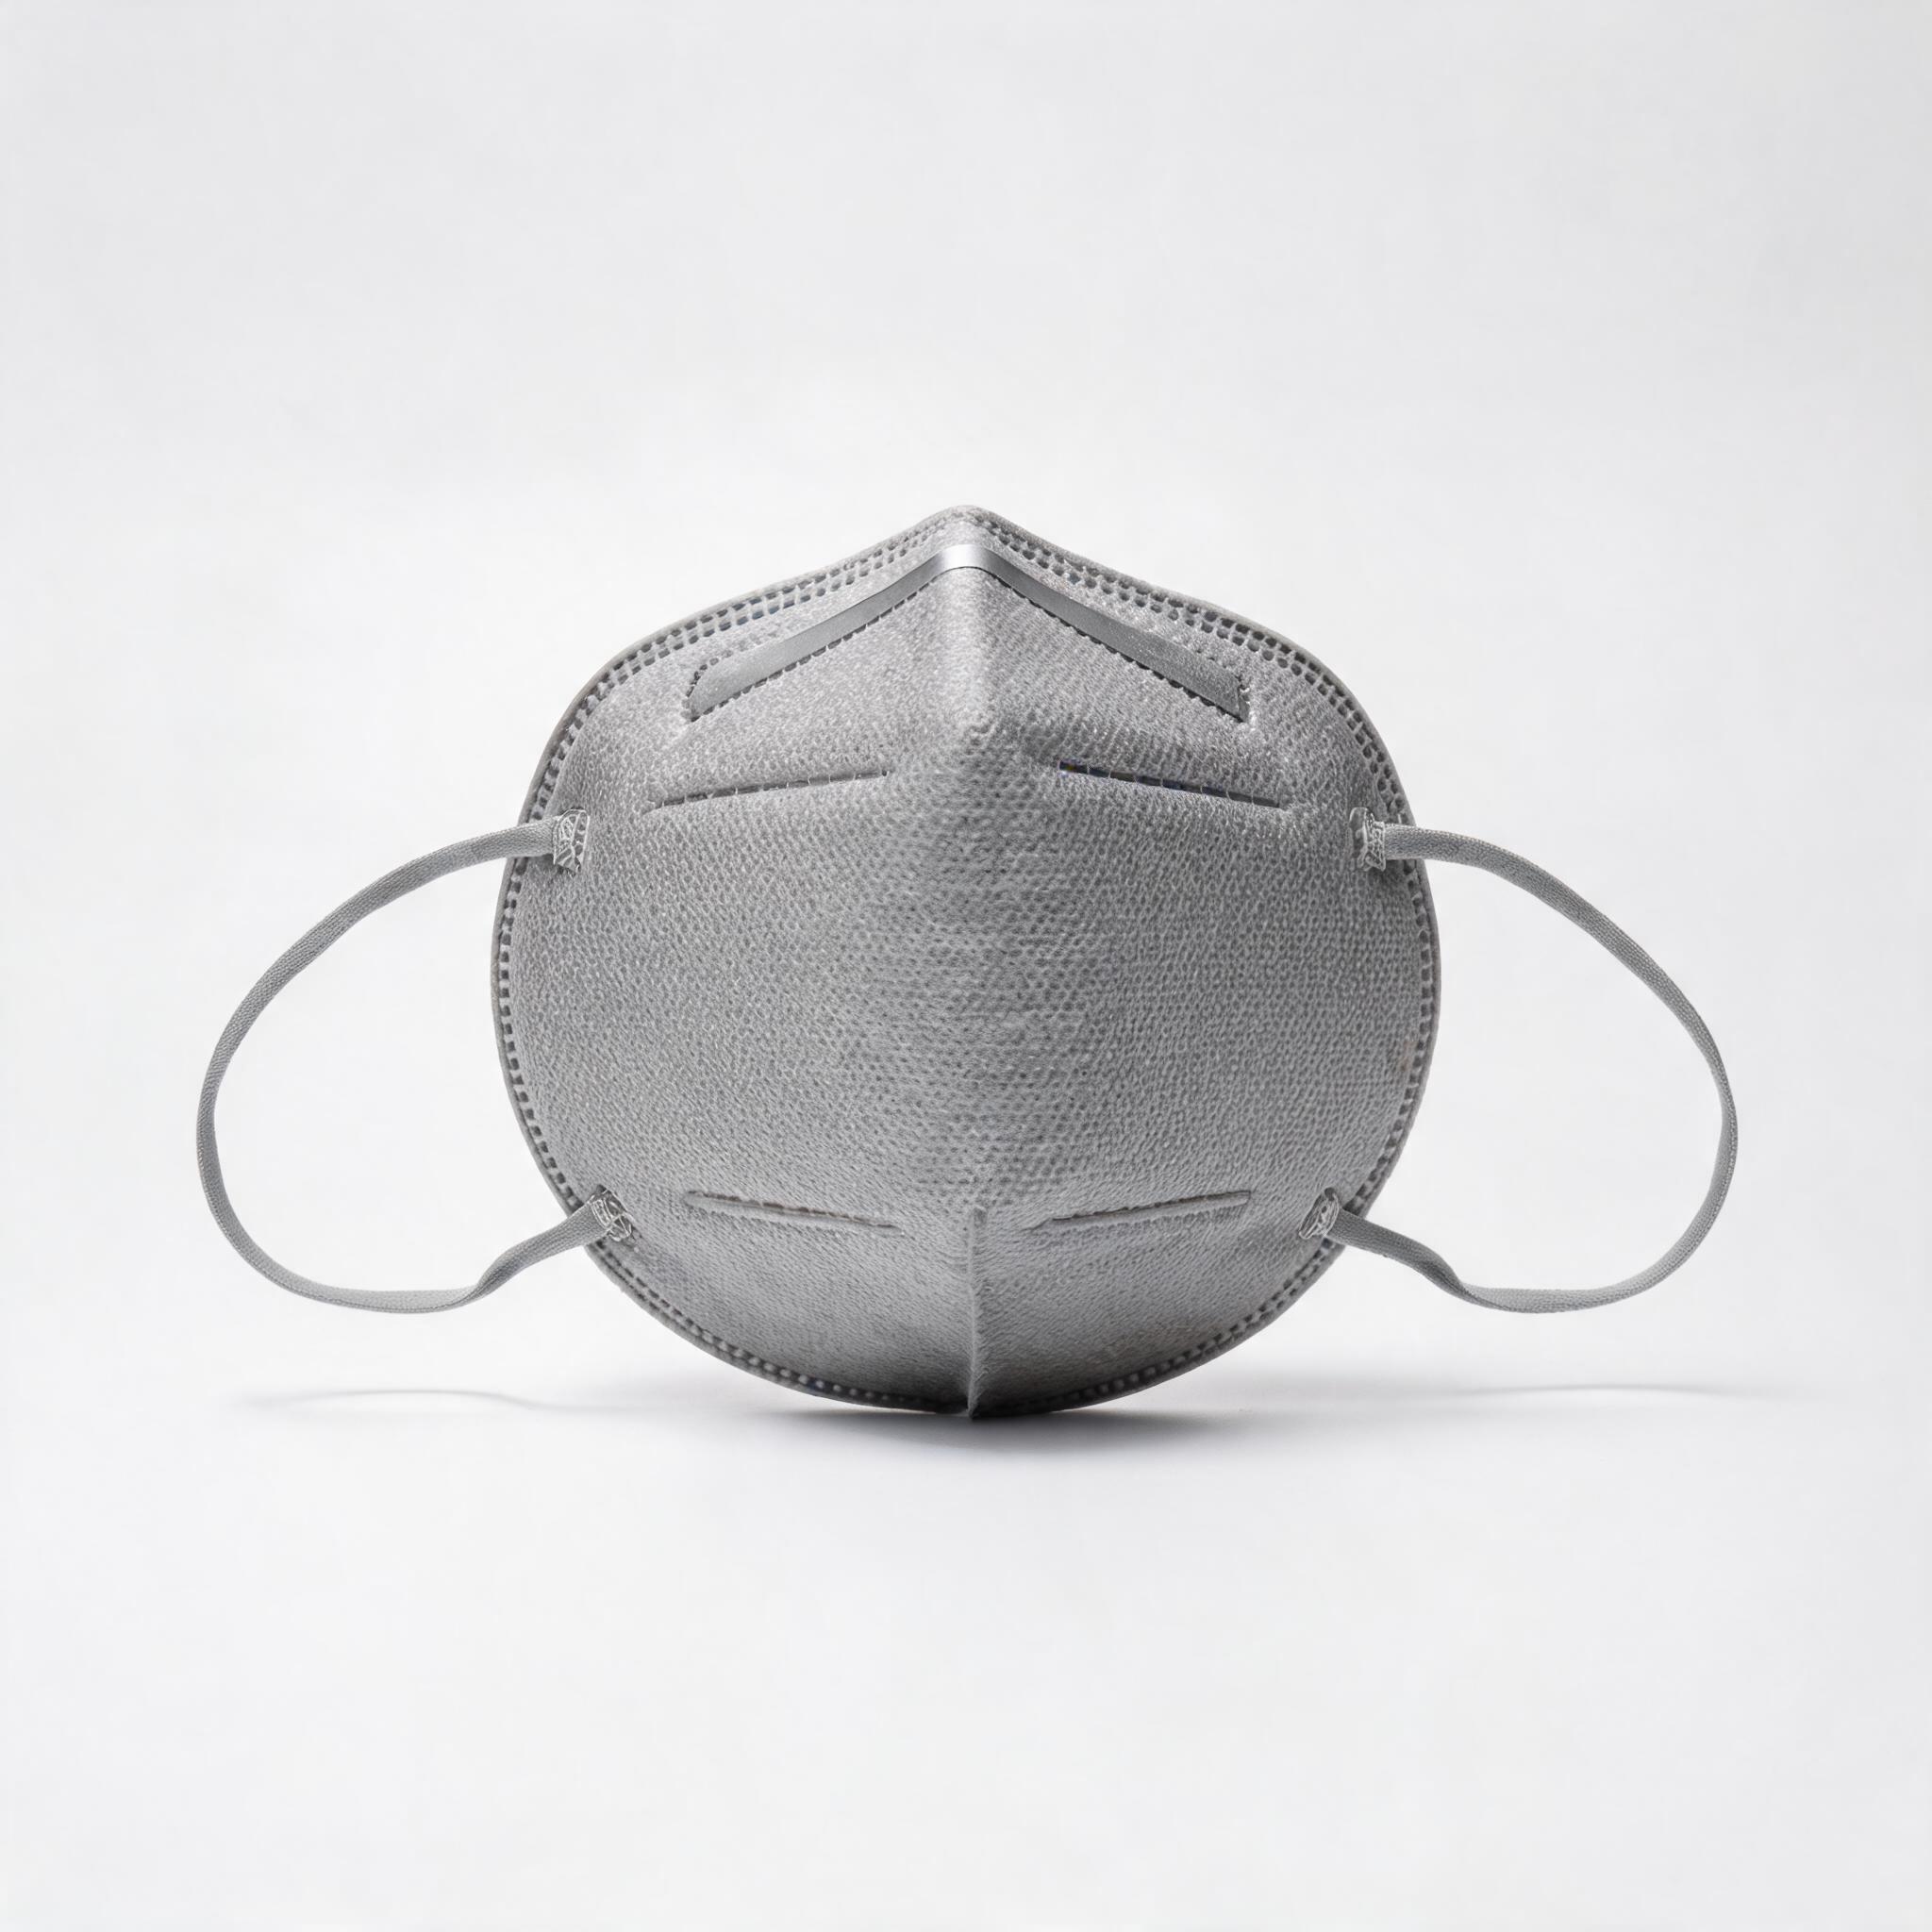
Um guia detalhado do processo de fabricação de respiradores KN95 para equipes de compras B2B, cobrindo produção de meltblown, pontos de controle de qualidade, automação, controles ambientais e perguntas para avaliação de fornecedores.
Para equipes de compras B2B que avaliam respirador KN95 fornecedores, entender o processo de fabricação não é apenas um exercício técnico — é uma ferramenta crítica de gestão de risco. A forma como um respirador é fabricado determina se sua eficiência de filtração, resistência respiratória e integridade estrutural permanecerão consistentes entre os lotes de produção. Um fornecedor que não consegue explicar seu processo de fabricação em detalhes é um fornecedor que não consegue garantir qualidade lote a lote.
A Cadeia de Valor da Fabricação de KN95: Da Resina ao Produto Acabado
A fabricação de respiradores KN95 envolve uma sequência de processos especializados, cada um impactando diretamente o desempenho do produto. Entender essa cadeia ajuda os compradores a identificar onde os riscos de qualidade se originam e o que verificar durante auditorias de fábrica.
1. Produção de Tecido Meltblown
A camada meltblown é o coração da capacidade de filtração de um respirador KN95. Ela é produzida pela extrusão de resina de polipropileno fundido através de bicos finos em alta velocidade, criando uma teia de microfibras com diâmetros entre 1 e 5 mícrons. Essas fibras criam um caminho tortuoso que captura partículas por uma combinação de impacto inercial, interceptação, difusão e atração eletrostática.
As principais variáveis de qualidade na produção de meltblown incluem:
- Taxa de alimentação do polímero: Afeta a distribuição do diâmetro das fibras e a uniformidade da teia
- Temperatura e velocidade do ar: Determina a finura das fibras e a densidade da teia
- Distância do bico ao coletor (DCD): Influencia a porosidade e o peso base da teia
- Carregamento eletrostático: Descarga corona ou hidrocarregamento adiciona uma carga eletrostática que melhora drasticamente a eficiência de filtração para partículas na faixa de tamanho mais penetrante (0,1–0,3 µm)
Uma fábrica que produz seu próprio tecido meltblown internamente tem maior controle sobre essas variáveis do que uma que compra tecido acabado de fornecedores terceirizados. O controlo de qualidade do meltblown processo deve ser um foco principal de qualquer auditoria de fábrica.
2. Produção de Camadas Spunbond e Não Tecidas
Os respiradores KN95 normalmente usam uma estrutura de múltiplas camadas: uma camada externa spunbond para resistência à umidade e suporte estrutural, uma ou duas camadas meltblown para filtração, e uma camada interna spunbond para conforto da pele. O tecido spunbond é produzido pela fiação de filamentos contínuos de polipropileno e sua ligação térmica. O gsm (gramas por metro quadrado) de cada camada afeta tanto a filtração quanto a respirabilidade.
3. Laminação e Corte do Tecido
As camadas individuais não tecidas são laminadas juntas usando ligação ultrassônica ou calandragem térmica. O tecido laminado é então cortado no formato do respirador — dobrável ou tipo concha — dependendo do design do produto. A precisão do corte afeta a consistência das dimensões finais do produto, o que por sua vez afeta o ajuste e a qualidade da vedação.
4. Selagem das Bordas e Inserção do Clipe Nasal
O blank cortado do respirador é dobrado e suas bordas são seladas usando soldagem ultrassônica, que cria uma ligação forte sem adesivos que poderiam liberar gases ou irritar a pele. O clipe nasal — geralmente um fio maleável de alumínio ou revestido de plástico — é inserido nesta etapa. O posicionamento e a fixação do clipe nasal afetam diretamente a capacidade do respirador de vedar sobre a ponte nasal.
5. Fixação das Alças de Orelha ou Faixas de Cabeça
Alças de orelha elásticas ou faixas de cabeça são fixadas por soldagem ultrassônica ou grampeamento mecânico. A resistência do ponto de fixação é um parâmetro crítico de qualidade — alças soltas são uma causa primária de rejeição do produto em uso de campo. A tensão das alças deve ser suficiente para manter uma vedação sem causar desconforto nas orelhas ou dor de cabeça durante uso prolongado.
6. Embalagem e Esterilização
Os respiradores acabados são contados e selados em caixas internas (normalmente 50 peças por caixa para KN95). As caixas internas são então embaladas em caixas mestras para envio. Embora os respiradores KN95 não sejam produtos estéreis, a embalagem deve proteger contra umidade, contaminação e danos mecânicos durante o trânsito. A embalagem adequada também preserva a vida útil da carga eletrostática na camada meltblown.
Parâmetros Críticos do Processo que os Compradores Devem Verificar
Checklist de auditoria: Ao visitar uma instalação de fabricação de KN95, solicite documentação do processo para cada um dos seguintes parâmetros. Um fornecedor capaz deve ter dados registrados, não garantias verbais.
| Etapa do Processo | Parâmetro Chave | Por que é Importante |
|---|---|---|
| Extrusão meltblown | Diâmetro da fibra (alvo de 1–5 µm) | Determina a eficiência de filtração e a resistência respiratória |
| Carregamento eletrostático | Densidade de carga (tensão aplicada) | Melhora a filtração de partículas submicrônicas em 30–100% |
| Peso base (gsm) | 20–30 gsm para meltblown | Menor gsm = melhor respirabilidade, mas potencialmente menor filtração |
| Selagem ultrassônica de bordas | Pressão e frequência de soldagem | Ligações fracas causam vazamento nas bordas; pressão excessiva danifica o tecido |
| Fixação das alças | Resistência à tração (≥10N típico) | O desprendimento das alças torna o respirador inutilizável |
| Posicionamento do clipe nasal | Tolerância de posição (±2mm) | Clipe mal posicionado causa pressão de vedação irregular na ponte nasal |
Meltblown Interno vs Terceirizado: Um Diferenciador Chave de Fornecedores
Um dos diferenciadores mais significativos entre fabricantes de KN95 é se eles produzem seu próprio tecido meltblown ou o compram de fornecedores terceirizados. Essa distinção tem implicações diretas para a consistência da qualidade e o risco de compra.
Produção interna de meltblown permite que o fabricante controle o diâmetro das fibras, o peso base, a carga eletrostática e todos os outros parâmetros que determinam o desempenho da filtração. A qualidade pode ser monitorada e ajustada em tempo real, e os dados de teste específicos do lote podem ser rastreados até execuções de produção específicas do tecido meltblown.
Tecido meltblown terceirizado introduz uma variável na cadeia de suprimentos que o fabricante do respirador não pode controlar totalmente. Se o fornecedor de meltblown alterar seus parâmetros de processo — ou substituir um grau diferente de resina de polipropileno — o fabricante do respirador pode não detectar a mudança até que o teste de qualidade a jusante revele um problema, momento em que um lote inteiro de produção pode ser afetado.
Para compradores B2B, isso significa que fornecedores com capacidade interna de meltblown geralmente oferecem qualidade mais consistente e rastreabilidade mais rápida em caso de problemas de qualidade. A Justsun opera produção de meltblown internamente em sua instalação de 26.100 m², o que é uma vantagem significativa para compradores que exigem documentação de qualidade em nível de lote.
Pontos de Controle de Qualidade no Processo de Fabricação
Um processo robusto de fabricação de KN95 inclui verificações de controle de qualidade em múltiplas etapas. O checklist de auditoria de fábrica para qualidade de KN95 deve verificar os seguintes pontos de controle:
- Inspeção de material recebido: Verificação do grau da resina de polipropileno, índice de fluidez e especificações do tecido meltblown antes do início da produção.
- Teste de meltblown em processo: Amostragem regular do tecido meltblown para peso base, diâmetro de fibra e eficiência de filtração durante a extrusão.
- Teste do tecido laminado: Verificação do gsm total, resistência de adesão das camadas e permeabilidade ao ar após a laminação.
- Teste do produto acabado: Eficiência de filtração (PFE), resistência respiratória (inalação e exalação), espaço morto de CO2, resistência de fixação das alças, força de retenção do clipe nasal e inspeção visual para defeitos.
- Teste de liberação de lote: Amostragem final de acordo com o plano AQL antes da liberação do lote. Relatórios de teste devem acompanhar cada envio.
Como o Processo de Fabricação Afeta a Equivalência entre KN95, N95 e FFP2
O processo de fabricação para respiradores KN95, N95 e FFP2 é fundamentalmente semelhante — todos usam polipropileno meltblown como meio de filtração e construções de múltiplas camadas similares. As diferenças residem principalmente nos requisitos de teste e certificação impostos por cada norma, não na tecnologia de fabricação em si.
No entanto, as Guia de compra KN95 vs FFP2 vs N95 diferenças têm implicações de fabricação. Respiradores N95 certificados sob NIOSH 42 CFR 84 devem atender a requisitos específicos de resistência à inalação e exalação que são testados sob condições padronizadas. Respiradores KN95 sob GB2626-2006 têm parâmetros de teste semelhantes, mas não idênticos. Fabricantes que produzem respiradores para múltiplos mercados devem garantir que seu processo acomode os requisitos mais rigorosos de todas as normas-alvo.
Nível de Automação e Seu Impacto na Consistência da Qualidade
O grau de automação em uma instalação de fabricação de respiradores afeta diretamente a consistência da qualidade. Linhas altamente automatizadas reduzem erros de manuseio humano e produzem produtos mais uniformes. As principais etapas de automação incluem:
- Linha de meltblown automatizada com monitoramento de peso base em tempo real
- Laminação e corte automáticos do tecido
- Inserção e posicionamento robóticos do clipe nasal
- Selagem ultrassônica automatizada das bordas com monitoramento de pressão
- Contagem e embalagem automáticas
Instalações com trabalho manual significativo no processo de montagem são mais suscetíveis a variações lote a lote, particularmente na qualidade da selagem das bordas e na consistência da fixação das alças. Ao avaliar fornecedores, pergunte sobre o nível de automação de cada etapa de produção e a proporção de operações automatizadas para manuais.
Controles Ambientais na Fabricação
O ambiente de fabricação em si afeta a qualidade do produto. O controle de temperatura e umidade na área de produção é crítico porque:
- Alta umidade pode dissipar a carga eletrostática no tecido meltblown, reduzindo a eficiência de filtração
- Flutuações de temperatura afetam o fluxo do polímero durante a extrusão, alterando as características das fibras
- Contaminação por poeira e partículas na área de produção pode comprometer a limpeza do produto acabado
Um ambiente de produção controlado com gerenciamento de temperatura (20–25°C) e umidade (40–60% UR) é um sinal de um fabricante que entende a sensibilidade do processo meltblown às condições ambientais.
Avaliação de Fornecedores: Perguntas sobre o Processo de Fabricação
Para compradores B2B realizando due diligence de fornecedores, as seguintes perguntas ajudarão a avaliar a capacidade de fabricação:
- Vocês produzem tecido meltblown internamente ou o compram de fornecedores externos?
- Qual é a capacidade de produção nominal da sua linha de meltblown (toneladas/mês)?
- Qual método de carregamento eletrostático vocês usam (descarga corona, hidrocarregamento)?
- Qual é o peso base da sua camada meltblown e qual é a faixa de tolerância aceitável?
- Quais pontos de controle de qualidade existem entre a produção de meltblown e a embalagem do produto acabado?
- Qual é o plano de amostragem AQL para liberação do produto acabado?
- Vocês podem fornecer relatórios de teste específicos do lote mostrando eficiência de filtração, resistência respiratória e resistência das alças para cada envio?
- Quais controles ambientais (temperatura, umidade) são mantidos na sua instalação de produção?
- Qual é o nível de automação da sua linha de montagem de respiradores?
- Como vocês lidam com produtos não conformes identificados durante a inspeção em processo ou final?
Conclusão
O processo de fabricação é a base da qualidade dos respiradores KN95. A capacidade de um fornecedor de explicar seu processo em detalhes, fornecer dados documentados de controle de qualidade e demonstrar controles ambientais e de processo é um forte indicador de qualidade consistente do produto. Para equipes de compras B2B, investir tempo na compreensão do processo de fabricação — antes de fazer um pedido em massa — é uma das estratégias de mitigação de riscos mais eficazes disponíveis. Um respirador proveniente de um fabricante com produção própria de meltblown, montagem automatizada e controle de qualidade rigoroso em processo terá desempenho consistentemente superior àquele adquirido apenas com base no preço.