
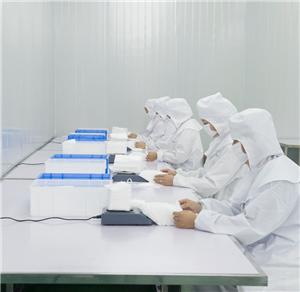
Os parâmetros de soldadura ultrassónica determinam a resistência da ligação das tiras e as taxas de falha em campo nos respiradores KN95. Este guia aborda amplitude, tempo de soldadura, pressão, otimização do tempo de retenção, análise de modos de falha, protocolos de teste de tração e listas de verificação de auditoria de soldadura para equipas de compras B2B.
Parâmetros de Soldagem Ultrassônica de Máscaras KN95: Otimizando a Resistência da Solda das Alças para Qualidade de Produção
O processo de soldagem ultrassônica que fixa alças auriculares e tiras de cabeça a respiradores KN95 é uma das etapas de fabricação mais críticas e menos examinadas na produção de respiradores. Uma solda muito fraca falha durante a colocação, tornando a máscara inutilizável. Uma solda muito agressiva danifica o material do corpo da máscara, criando micro-rasgos que comprometem a integridade da filtração. Para equipes de compras B2B, entender os parâmetros de soldagem ultrassônica fornece uma estrutura técnica para avaliar a capacidade de fabricação do fornecedor e prever taxas de falha em campo.
Insight principal: A consistência da resistência da solda - não apenas a resistência média - é o verdadeiro indicador de qualidade. Um fornecedor cujas soldas têm média de 15 N, mas variam de 8 N a 22 N, é mais arriscado do que um cujas soldas têm média de 12 N com variação de 10-14 N. Consistência indica controle de processo; variabilidade indica parâmetros não controlados.
A Física da Soldagem Ultrassônica na Fabricação de Máscaras
A soldagem ultrassônica une materiais termoplásticos aplicando vibração mecânica de alta frequência (tipicamente 20-40 kHz) sob pressão. A vibração gera calor por atrito na interface entre o material da alça e o não tecido do corpo da máscara, causando fusão localizada e difusão intermolecular. Quando a vibração para, o material fundido solidifica, criando uma ligação.
Para respiradores KN95, o processo de soldagem une a alça auricular (tipicamente elástico de nylon-spandex) ao corpo da máscara (tipicamente não tecido de polipropileno spunbond-meltblown-spunbond). A ligação deve ser forte o suficiente para suportar as forças de colocação (tipicamente 5-10 N por alça) e a tensão sustentada durante o uso (1-3 N por alça) sem falhar.
Os quatro parâmetros principais que controlam a qualidade da solda são:
1. Amplitude (Distância de Vibração)
A amplitude é o deslocamento pico a pico do sonotrodo durante a soldagem. Para soldagem de não tecido a elástico, amplitudes de 30-60 micrômetros são típicas. Amplitudes mais altas geram mais calor por atrito, mas podem causar degradação do material se excessivas. A amplitude ideal depende da temperatura de fusão e da condutividade térmica dos materiais a serem unidos.
2. Tempo de Soldagem (Duração)
O tempo de soldagem é a duração da vibração ultrassônica aplicada à junta. Para fixação de alças auriculares KN95, os tempos de soldagem típicos variam de 0,1 a 0,5 segundos. Tempos de soldagem mais curtos produzem menos calor e podem resultar em ligação incompleta. Tempos mais longos geram calor excessivo, causando afinamento, queima ou fragilização do não tecido circundante.
3. Pressão de Soldagem (Força)
A pressão de soldagem é a força compressiva aplicada pelo sonotrodo sobre os materiais durante a soldagem. Para soldagem de alças, pressões de 20-60 kPa são típicas. Pressão insuficiente resulta em contato deficiente e ligações fracas. Pressão excessiva pode esmagar a estrutura do não tecido, criando uma zona de solda frágil que racha sob flexão.
4. Tempo de Espera (Resfriamento sob Pressão)
O tempo de espera é o período após a parada da vibração ultrassônica durante o qual a pressão é mantida enquanto o material fundido solidifica. Tempos de espera típicos para soldagem de não tecido são de 0,1-0,3 segundos. Tempo de espera insuficiente permite que a ligação se separe antes da solidificação completa, reduzindo a resistência da solda em 20-40%.
| Parâmetro | Faixa Baixa | Faixa Ideal | Faixa Alta |
|---|---|---|---|
| Amplitude | 20-30 um | 35-50 um | 55-70 um |
| Tempo de Soldagem | 0,05-0,1 s | 0,15-0,35 s | 0,4-0,6 s |
| Pressão | 10-20 kPa | 30-50 kPa | 60-80 kPa |
| Tempo de Espera | 0,05-0,1 s | 0,15-0,25 s | 0,3-0,5 s |
Como os Parâmetros de Soldagem Afetam as Taxas de Falha das Alças
A relação entre os parâmetros de soldagem e as taxas de falha das alças é direta e mensurável. Qualidade da soldagem das alças As falhas geralmente se manifestam em três modos, cada um ligado a desvios específicos de parâmetros:
Modo 1: Falha Adesiva (Solda Fria Demais)
Quando a amplitude, o tempo ou a pressão são insuficientes, os materiais não atingem a temperatura de fusão total na interface. A ligação depende da adesão superficial em vez da difusão intermolecular, produzindo uma solda que parece intacta, mas falha sob força moderada (3-5 N). Este é o modo de falha mais comum na produção porque a solda parece normal à inspeção visual.
Detecção: O teste de tração revela separação limpa na interface da solda, sem transferência de material. A alça auricular se separa do corpo da máscara sem rasgar o não tecido.
Modo 2: Falha Coesiva (Solda Ideal)
Quando os parâmetros estão dentro da faixa ideal, a ligação falha por rasgo do não tecido do corpo da máscara adjacente à solda, não na própria interface. Isso indica que a solda é mais forte que o material circundante - a condição desejada. O teste de tração normalmente mostra rasgo das fibras do não tecido com a alça ainda parcialmente presa.
Modo 3: Falha Destrutiva (Solda Quente Demais)
Quando a amplitude ou o tempo é excessivo, a zona afetada pelo calor se expande além do ponto de solda, fragilizando o não tecido circundante. A solda em si pode ser forte, mas o material adjacente torna-se frágil e racha sob flexão. Este modo de falha é particularmente perigoso porque pode não aparecer durante o teste de tração inicial, mas se desenvolve durante o uso, à medida que a máscara é flexionada durante a respiração e o movimento da cabeça.
Detecção: A inspeção visual mostra descoloração ou marcas de queimadura ao redor do ponto de solda. A microscopia revela polímero cristalizado ou degradado na zona afetada pelo calor.
Teste de Resistência da Solda: Protocolos para Verificação em Compras
Compradores B2B podem implementar testes de resistência de solda usando um protocolo simples de teste de tração. Este teste deve ser realizado em amostras de cada lote de produção como parte da inspeção de qualidade na entrada.
Procedimento do Teste de Tração
- Selecione 10 máscaras de amostra do lote.
- Para cada máscara, identifique um ponto de solda da alça auricular.
- Fixe o corpo da máscara em uma braçadeira fixa.
- Prenda um medidor de mola ou medidor de força à alça auricular no ponto de solda.
- Puxe perpendicularmente ao corpo da máscara a uma taxa constante (aproximadamente 100 mm/min).
- Registre a força máxima na falha e o modo de falha.
Critérios de Aceitação
- Resistência mínima da solda: 10 N por ponto de solda
- Aceitação do lote: Todas as 10 amostras devem exceder 10 N. Qualquer falha única abaixo de 10 N aciona inspeção de 100% do lote.
- Modo de falha: Falha coesiva (rasgo do não tecido) é preferível. Falha adesiva (separação limpa) indica solda a frio e é uma falha de controlo de processo, mesmo que a força exceda 10 N.
- Consistência: A amplitude (máx-mín) não deve exceder 5 N em 10 amostras.
Monitorização de Parâmetros na Linha de Produção
Para uma avaliação contínua de fornecedores, os compradores devem solicitar documentação da monitorização dos parâmetros de soldadura na linha de produção. Processos bem controlados incluem:
- Monitorização da amplitude em tempo real: O gerador ultrassónico deve exibir e registar a amplitude real, não apenas o valor de referência. Desvios superiores a 5% do valor de referência indicam desgaste do sonotrodo ou problemas no gerador.
- Verificação do tempo de soldadura: Cada ciclo de soldadura deve ser cronometrado e registado. Variações de ciclo para ciclo superiores a 0,02 segundos indicam mecanismos de acionamento inconsistentes.
- Verificação da pressão: A pressão pneumática deve ser verificada diariamente com um manómetro calibrado. Quedas de pressão de 10% ou mais em relação ao valor de referência afetam significativamente a qualidade da soldadura.
- Plano de manutenção do sonotrodo: Os sonotrodos ultrassónicos desgastam-se ao longo do tempo, alterando a entrega de amplitude. Os sonotrodos devem ser inspecionados quanto ao desgaste a cada 100.000 ciclos e substituídos ou recondicionados conforme necessário.
O Impacto dos Custos das Falhas de Soldadura nas Compras B2B
As falhas de soldadura têm impactos de custo diretos e indiretos que as equipas de compras devem quantificar ao avaliar fornecedores:
- Custo direto: As máscaras com falha devem ser substituídas a custo do fornecedor (se estiverem na garantia) ou a custo do comprador (se forem detetadas após a aceitação). Com uma taxa de falha de soldadura de 2% numa encomenda de 100.000 unidades, isto representa 2.000 máscaras inutilizáveis.
- Custo operacional: As máscaras que falham durante a utilização criam lacunas na cobertura de proteção. Para instalações de saúde, isto pode significar violações de protocolo ou incidentes de exposição.
- Custo de reputação: As queixas dos utilizadores finais sobre falhas nas tiras reduzem a confiança na seleção de fornecedores pela equipa de compras.
Ao especificar parâmetros de resistência da soldadura nas ordens de compra e implementar testes de tração à entrada, as equipas de compras podem transferir o ónus da qualidade para o fornecedor a montante e reduzir o custo total de propriedade.
Qualificação de Fornecedores: Lista de Verificação de Auditoria de Soldadura
Ao auditar uma instalação de fabrico de fornecedores de KN95, as seguintes observações relacionadas com a soldadura fornecem indicadores de qualidade valiosos:
- Que marca e modelo de equipamento de soldadura ultrassónica são utilizados? (Marcas estabelecidas como Branson, Herrmann ou Dukane indicam investimento em capacidade de processo.)
- Os parâmetros de soldadura são exibidos em tempo real na linha de produção?
- Existe um conjunto de parâmetros documentado para cada tipo de produto, ou os operadores ajustam os parâmetros manualmente?
- Com que frequência são realizados testes de tração da resistência da soldadura durante a produção? (Melhor prática: a cada 500-1000 peças.)
- Qual é a taxa de falha de soldadura documentada e que ações corretivas são desencadeadas por falhas?
- A manutenção do sonotrodo é registada e rastreável?
Fornecedores que não conseguem responder a estas perguntas ou que dependem do julgamento do operador em vez de parâmetros documentados provavelmente produzem qualidade de soldadura inconsistente. Para capacidade de produção e prazo de entrega compromissos, a capacidade do processo de soldadura determina diretamente se o fornecedor consegue manter a qualidade em escala ou se o aumento da velocidade de produção comprometerá a integridade da soldadura.
Conclusão
Os parâmetros de soldadura ultrassónica são a variável oculta na qualidade dos respiradores KN95. Embora a eficiência de filtração e as especificações de materiais recebam a maior parte da atenção nas avaliações de compras, o processo de soldadura que mantém o respirador unido é igualmente importante para o desempenho no mundo real. Ao compreender os quatro parâmetros principais de soldadura, implementar protocolos de teste de tração e auditar os controlos de processo do fornecedor, os compradores B2B podem reduzir significativamente as taxas de falha em campo e garantir que a sua aquisição de respiradores proporciona proteção consistente em cada unidade.