
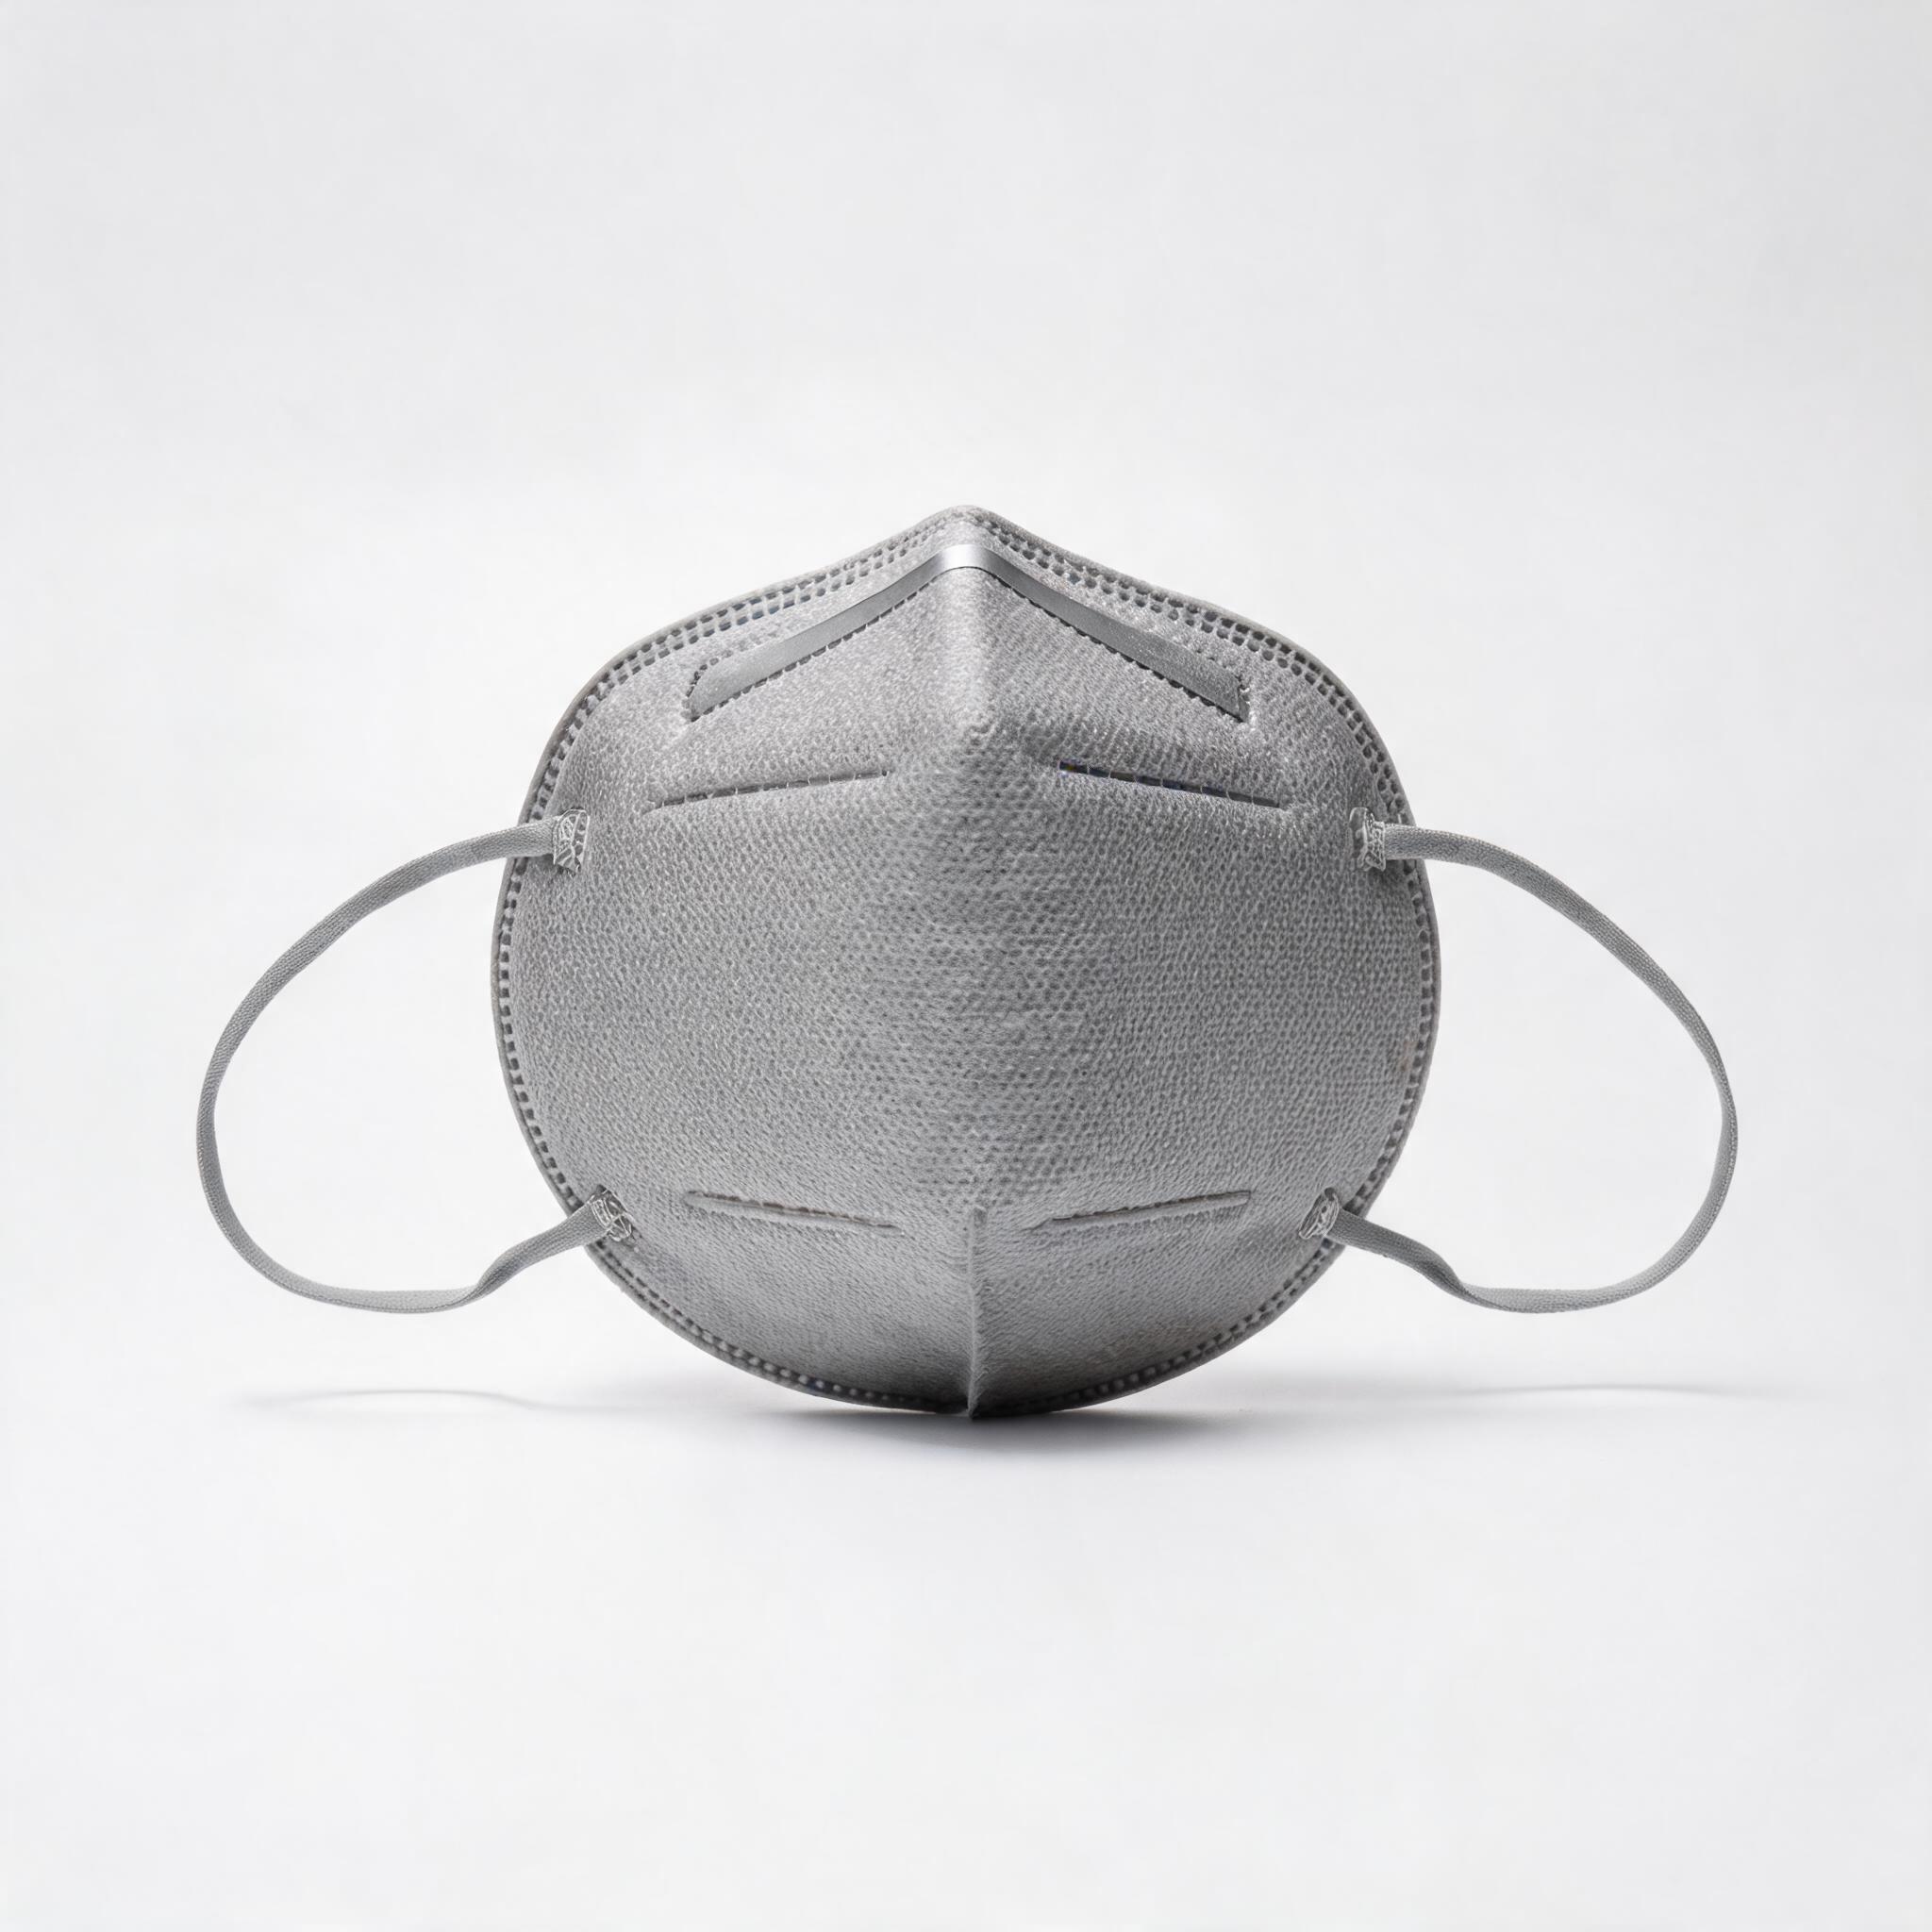
Подробное руководство по процессу производства респираторов KN95 для отделов закупок B2B, охватывающее производство мелтблауна, контрольные точки качества, автоматизацию, экологический контроль и вопросы для оценки поставщиков.
Для отделов закупок B2B, оценивающих KN95 поставщиков, понимание производственного процесса — это не просто техническое упражнение, а критически важный инструмент управления рисками. То, как изготовлен респиратор, определяет, будут ли его эффективность фильтрации, сопротивление дыханию и структурная целостность оставаться стабильными от партии к партии. Поставщик, который не может подробно объяснить свой производственный процесс, не может гарантировать стабильное качество от партии к партии.
Цепочка создания стоимости KN95: от смолы до готового изделия
Производство респираторов KN95 включает последовательность специализированных процессов, каждый из которых напрямую влияет на характеристики продукта. Понимание этой цепочки помогает покупателям определить, где возникают риски для качества и что проверять при аудите фабрик.
1. Производство фильтрующего полотна из расплава полимера (meltblown)
Слой meltblown — это сердце фильтрующей способности респиратора KN95. Он производится путем экструзии расплавленной полипропиленовой смолы через тонкие сопла при высокой скорости, создавая сеть микроволокон диаметром от 1 до 5 микрон. Эти волокна создают извилистый путь, который улавливает частицы за счет комбинации инерционного соударения, перехвата, диффузии и электростатического притяжения.
Ключевые переменные качества в производстве meltblown включают:
- Скорость подачи полимера: Влияет на распределение диаметра волокна и однородность полотна
- Температура и скорость воздуха: Определяет тонкость волокна и плотность полотна
- Расстояние от сопла до коллектора (DCD): Влияет на пористость полотна и поверхностную плотность
- Электростатическая зарядка: Коронный разряд или гидрозарядка добавляет электростатический заряд, который значительно улучшает эффективность фильтрации для частиц в наиболее проникающем диапазоне размеров (0,1–0,3 мкм)
Фабрика, которая производит собственное полотно meltblown на месте, имеет больший контроль над этими переменными, чем та, которая закупает готовое полотно у сторонних поставщиков. Этот контроль качества мелтблауна процесс должен быть главным объектом любого аудита фабрики.
2. Производство спанбонда и нетканых слоев
Респираторы KN95 обычно имеют многослойную структуру: внешний слой спанбонда для влагостойкости и структурной поддержки, один или два слоя meltblown для фильтрации и внутренний слой спанбонда для комфорта кожи. Спанбонд производится путем прядения непрерывных полипропиленовых нитей и их термического скрепления. Поверхностная плотность (г/м²) каждого слоя влияет как на фильтрацию, так и на воздухопроницаемость.
3. Ламинирование и раскрой ткани
Отдельные нетканые слои ламинируются вместе с помощью ультразвуковой сварки или термического каландрирования. Затем ламинированная ткань разрезается на форму респиратора — плоскую или куполообразную — в зависимости от дизайна продукта. Точность раскроя влияет на стабильность конечных размеров изделия, что, в свою очередь, влияет на качество посадки и герметичности.
4. Сварка кромок и установка носового зажима
Выкроенная заготовка респиратора складывается, а ее края герметизируются ультразвуковой сваркой, что создает прочное соединение без клеев, которые могли бы выделять летучие вещества или раздражать кожу. Носовой зажим — обычно из гибкой алюминиевой или пластиковой проволоки — устанавливается на этом этапе. Позиционирование и фиксация носового зажима напрямую влияют на способность респиратора герметично прилегать к переносице.
5. Крепление ушных петель или оголовья
Эластичные ушные петли или оголовья крепятся с помощью ультразвуковой сварки или механического скрепления. Прочность точки крепления является критическим параметром качества — ослабленные петли являются основной причиной отбраковки изделий при использовании. Натяжение петель должно быть достаточным для поддержания герметичности, не вызывая дискомфорта в ушах или головной боли при длительном ношении.
6. Упаковка и стерилизация
Готовые респираторы пересчитываются и запечатываются во внутренние коробки (обычно по 50 штук в коробке для KN95). Внутренние коробки затем упаковываются в транспортные коробки для отгрузки. Хотя респираторы KN95 не являются стерильными изделиями, упаковка должна защищать от влаги, загрязнения и механических повреждений при транспортировке. Правильная упаковка также сохраняет срок хранения электростатического заряда на слое meltblown.
Критические параметры процесса, которые покупатели должны проверить
Контрольный список для аудита: При посещении производственного объекта KN95 запросите документацию по процессу для каждого из следующих параметров. Компетентный поставщик должен иметь записанные данные, а не устные заверения.
| Этап процесса | Ключевой параметр | Почему это важно |
|---|---|---|
| Экструзия meltblown | Диаметр волокна (целевой 1–5 мкм) | Определяет эффективность фильтрации и сопротивление дыханию |
| Электростатическая зарядка | Плотность заряда (приложенное напряжение) | Улучшает фильтрацию субмикронных частиц на 30–100 % |
| Поверхностная плотность (г/м²) | 20–30 г/м² для meltblown | Меньшая плотность = лучшая воздухопроницаемость, но потенциально более низкая фильтрация |
| Ультразвуковая сварка кромок | Давление и частота сварки | Слабые соединения вызывают утечку по краям; чрезмерное давление повреждает ткань |
| Крепление петель | Прочность на разрыв (обычно ≥10 Н) | Отрыв петли делает респиратор непригодным к использованию |
| Размещение носового зажима | Допуск по позиции (±2 мм) | Неправильно расположенные зажимы вызывают неравномерное давление герметизации на переносице |
Собственное производство meltblown против аутсорсинга: ключевое отличие поставщиков
Одно из наиболее значительных различий среди производителей KN95 — производят ли они собственное полотно meltblown или закупают его у сторонних поставщиков. Это различие напрямую влияет на стабильность качества и риски закупок.
Собственное производство meltblown позволяет производителю контролировать диаметр волокна, поверхностную плотность, электростатический заряд и все другие параметры, определяющие эффективность фильтрации. Качество можно контролировать и корректировать в реальном времени, а данные испытаний конкретных партий можно проследить до конкретных производственных серий полотна meltblown.
Аутсорсинговое полотно meltblown вносит переменную в цепочку поставок, которую производитель респираторов не может полностью контролировать. Если поставщик meltblown изменит параметры своего процесса — или заменит сорт полипропиленовой смолы — производитель респираторов может не обнаружить изменение до тех пор, пока последующий контроль качества не выявит проблему, к тому моменту может быть затронута целая производственная партия.
Для B2B-покупателей это означает, что поставщики с собственным производством meltblown обычно обеспечивают более стабильное качество и более быструю прослеживаемость в случае проблем с качеством. Justsun производит meltblown на собственном предприятии площадью 26 100 м², что является значительным преимуществом для покупателей, требующих документации по качеству на уровне партий.
Контрольные точки качества в производственном процессе
Надежный производственный процесс KN95 включает проверки качества на нескольких этапах. Контрольный список чек-лист аудита фабрики для качества KN95 должен проверять следующие контрольные точки:
- Входной контроль материалов: Проверка сорта полипропиленовой смолы, показателя текучести расплава и спецификаций полотна meltblown до начала производства.
- Промежуточные испытания meltblown: Регулярный отбор проб полотна meltblown для проверки поверхностной плотности, диаметра волокна и эффективности фильтрации во время экструзии.
- Испытания ламинированной ткани: Проверка общей поверхностной плотности, прочности сцепления слоев и воздухопроницаемости после ламинирования.
- Испытания готовой продукции: Эффективность фильтрации (PFE), сопротивление дыханию (вдох и выдох), мертвое пространство CO2, прочность крепления петель, усилие удержания носового зажима и визуальный осмотр на предмет дефектов.
- Испытания при выпуске партии: Финальная выборка по плану AQL перед выпуском партии. Протоколы испытаний должны сопровождать каждую отгрузку.
Как производственный процесс влияет на эквивалентность KN95, N95 и FFP2
Производственный процесс для респираторов KN95, N95 и FFP2 принципиально схож — все они используют расплавленный полипропилен в качестве фильтрующего материала и аналогичную многослойную конструкцию. Различия в основном заключаются в требованиях к испытаниям и сертификации, предъявляемых каждым стандартом, а не в самой технологии производства.
Однако Руководство по закупкам KN95, FFP2 и N95 различия в стандартах имеют производственные последствия. Респираторы N95, сертифицированные по стандарту NIOSH 42 CFR 84, должны соответствовать конкретным требованиям к сопротивлению вдоха и выдоха, которые проверяются в стандартизированных условиях. Респираторы KN95 по стандарту GB2626-2006 имеют аналогичные, но не идентичные параметры испытаний. Производители, выпускающие респираторы для нескольких рынков, должны гарантировать, что их процесс соответствует наиболее строгим требованиям всех целевых стандартов.
Уровень автоматизации и его влияние на стабильность качества
Степень автоматизации на производственном объекте респираторов напрямую влияет на стабильность качества. Высокоавтоматизированные линии снижают количество ошибок, связанных с ручным трудом, и обеспечивают более однородную продукцию. Ключевые этапы автоматизации включают:
- Автоматизированная линия meltblown с мониторингом поверхностной плотности в реальном времени
- Автоматическое ламинирование и раскрой ткани
- Роботизированная установка и позиционирование носового зажима
- Автоматическая ультразвуковая герметизация кромок с контролем давления
- Автоматический подсчет и упаковка в коробки
Предприятия со значительной долей ручного труда в процессе сборки более подвержены вариациям от партии к партии, особенно в качестве сварки кромок и стабильности крепления петель. При оценке поставщиков спрашивайте об уровне автоматизации каждого этапа производства и соотношении автоматизированных и ручных операций.
Контроль окружающей среды в производстве
Производственная среда сама по себе влияет на качество продукции. Контроль температуры и влажности в производственной зоне критически важен, потому что:
- Высокая влажность может рассеивать электростатический заряд на полотне meltblown, снижая эффективность фильтрации
- Колебания температуры влияют на течение полимера при экструзии, изменяя характеристики волокна
- Пыль и загрязнение частицами в производственной зоне могут поставить под угрозу чистоту готового продукта
Контролируемая производственная среда с управлением температурой (20–25 °C) и влажностью (40–60 % отн. влажности) является признаком производителя, который понимает чувствительность процесса meltblown к условиям окружающей среды.
Оценка поставщика: вопросы о производственном процессе
Для B2B-покупателей, проводящих комплексную проверку поставщиков, следующие вопросы помогут оценить производственные возможности:
- Производите ли вы полотно meltblown самостоятельно или закупаете его у внешних поставщиков?
- Какова номинальная производственная мощность вашей линии meltblown (тонн в месяц)?
- Какой метод электростатической зарядки вы используете (коронный разряд, гидрозарядка)?
- Какова поверхностная плотность вашего слоя meltblown и каков допустимый диапазон допусков?
- Какие контрольные точки качества существуют между производством meltblown и упаковкой готовой продукции?
- Какой план выборочного контроля AQL вы используете для выпуска готовой продукции?
- Можете ли вы предоставить протоколы испытаний по конкретным партиям, показывающие эффективность фильтрации, сопротивление дыханию и прочность петель для каждой отгрузки?
- Какие меры контроля окружающей среды (температура, влажность) поддерживаются на вашем производственном объекте?
- Какой уровень автоматизации вашей линии по сборке респираторов?
- Как вы обрабатываете несоответствующую продукцию, выявленную в ходе производственного или окончательного контроля?
Заключение
Производственный процесс является основой качества респираторов KN95. Способность поставщика подробно объяснить свой процесс, предоставить документированные данные контроля качества и продемонстрировать экологический и производственный контроль является сильным показателем стабильного качества продукции. Для отделов закупок B2B вложение времени в понимание производственного процесса — до размещения оптового заказа — является одной из наиболее эффективных стратегий снижения рисков. Респиратор, полученный от производителя с собственным производством мелтблауна, автоматизированной сборкой и строгим контролем качества в процессе производства, будет стабильно превосходить продукт, выбранный только по цене.