
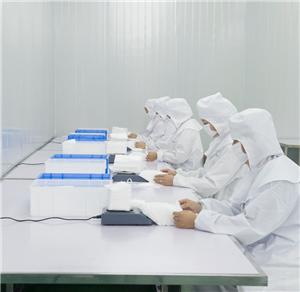
Качество сварки лямок — критически важный, но часто упускаемый из виду фактор при закупке респираторов KN95. Это руководство охватывает параметры ультразвуковой сварки, распространённые виды отказов, стандарты испытаний и контрольные точки аудита поставщиков для оценки качества крепления лямок в масштабе.
Руководство по контролю качества
Качество сварки оголовья KN95: почему ультразвуковая сварка определяет целостность маски при оптовых заказах
Когда отделы закупок заказывают респираторы KN95 в больших объёмах, внимание обычно сосредоточено на фильтрующем материале, сертификационных документах и цене за единицу. Однако одна из наиболее частых проблем в полевых условиях при оптовых заказах KN95 — это не деградация фильтрации, а отсоединение оголовья. Качество сварки, соединяющей эластичное оголовье с корпусом маски, является критическим производственным параметром, который напрямую влияет на удобство использования продукта, уровень брака и безопасность конечного пользователя. В этом руководстве рассматриваются технические аспекты крепления оголовья в производстве KN95 и предлагается система оценки качества сварки для покупателей B2B при аудите поставщиков.
Реальность отказов в полевых условиях: При оптовых закупках KN95 отсоединение оголовья составляет примерно 2–8 % брака единиц продукции в некачественных производственных партиях. При объёмах контейнерных партий это означает тысячи непригодных единиц — значительные скрытые затраты, которые сводят на нет преимущество в цене за единицу у поставщиков более низкого уровня.
Ультразвуковая сварка: отраслевой стандарт
Ультразвуковая сварка — основной метод крепления эластичных оголовьев к корпусу масок KN95. В процессе используются высокочастотные механические колебания (обычно 20–40 кГц), подаваемые под давлением, для создания локального нагрева в зоне контакта между материалом оголовья и нетканым материалом корпуса маски. Этот нагрев расплавляет полимер в точках контакта, создавая молекулярную связь без внешних клеев или дополнительных источников тепла.
Ключевые параметры, определяющие качество сварки, включают:
- Частота и амплитуда: Более высокая амплитуда генерирует больше тепла, что необходимо для более толстых материалов, но может привести к прожогу более лёгких нетканых материалов.
- Давление: Недостаточное давление приводит к слабым соединениям; чрезмерное давление может разрезать нетканый материал или деформировать оголовье.
- Время выдержки: Продолжительность воздействия ультразвуковой энергии. Слишком короткое время приводит к холодной сварке; слишком длинное — к термической деградации.
- Рисунок волновода: Гравированный рисунок на сварочном волноводе (сонатроде) определяет геометрию точек соединения. Распространённые рисунки включают точечную, линейную и перекрёстную конфигурации.
Виды отказов сварных швов в производстве KN95
Понимание того, как выходят из строя сварные швы оголовья, помогает покупателям выявлять проблемы с качеством до размещения оптовых заказов:
Холодная сварка (недостаточное соединение)
Возникает при недостаточной ультразвуковой энергии, в результате соединение выглядит целым, но разделяется при минимальном усилии. Холодная сварка — наиболее распространённый дефект на высокоскоростных производственных линиях, где время цикла минимизируется для увеличения пропускной способности. Оголовье держится во время контроля качества на производстве, но отсоединяется при первом надевании конечным пользователем.
Прожог (перегрев)
Чрезмерная энергия расплавляет нетканый материал, создавая отверстие в точке крепления. Оголовье может initially держаться, но окружающий материал ослаблен и рвётся под натяжением. Прожог виден как обесцвечивание или небольшие отверстия в точке сварки.
Порез кромки
Кромка сварочного волновода может разрезать эластичное оголовье, если оснастка изношена или смещена. Это создаёт частичный разрез, который действует как концентратор напряжений, приводя к преждевременному отказу оголовья во время использования.
Тестирование прочности сварного шва оголовья: что следует указывать покупателям B2B
Для аудиты качества поставщиков, прочность сварного шва оголовья должна быть указанным параметром испытаний. Отраслевой стандарт — тест на отслаивание, который измеряет усилие, необходимое для отделения оголовья от корпуса маски.
| Параметр испытания | Спецификация | Отраслевой ориентир |
|---|---|---|
| Усилие отслаивания (оголовье-корпус) | Минимальное усилие до разделения | ≥10 Н на точку крепления |
| Усилие на разрыв (разрушение оголовья) | Усилие, при котором оголовье разрывается | ≥30 Н |
| Циклический тест (многократное надевание) | Целостность соединения после многократного растяжения | ≥50 циклов при удлинении 50 % |
| Доля визуального контроля | Процент изделий, проверяемых на прожог/порез кромки | AQL 2,5 или строже |
Покупателям следует запрашивать эти результаты испытаний из записей контроля качества поставщика и, где возможно, проводить независимую проверку посредством сторонних испытаний случайных образцов из производственных партий.
Как скорость производства влияет на качество сварки
Линии производства KN95 работают со скоростью от 40 до 120 изделий в минуту. Более высокая скорость линии снижает себестоимость единицы, но увеличивает риск проблем с качеством сварки, поскольку каждое изделие получает меньше ультразвуковой энергии. Связь между скоростью и качеством нелинейна — существует порог, за которым целостность сварного шва быстро ухудшается.
При оценке поставщиков спрашивайте о скорости их производственной линии и о том, как она соотносится с параметрами сварки. Поставщики, которые могут объяснить компромисс между скоростью и качеством сварки, демонстрируют понимание процесса. Поставщики, заявляющие максимальную скорость без ущерба для качества, возможно, не контролируют прочность сварного шва должным образом.
Совместимость материалов при сварке оголовья
Качество сварки зависит не только от параметров процесса, но и от совместимости материалов оголовья и корпуса маски:
- Спандекс-полиэфирная резинка + полипропиленовый нетканый материал: Наиболее распространённая комбинация. Полипропиленовый нетканый материал плавится при температуре примерно 160–170 °C, а спандекс — примерно при 230 °C. Ультразвуковая энергия должна быть откалибрована так, чтобы соединить ПП без деградации спандекса.
- Резинка без латекса + нетканый материал SMS: SMS (спанбонд-мелтблаун-спанбонд) имеет несколько слоёв с различными характеристиками плавления, что требует более точного контроля энергии.
- Вязаная и плетёная резинка: Вязаные резинки имеют большую площадь поверхности для соединения, но меньшую прочность на разрыв. Плетёные резинки прочнее, но могут иметь меньше точек контакта для сварки.
Чек-лист аудита поставщика по сварке оголовья
При проведении заводского аудита или оценке надёжных производителей KN95, включите следующие контрольные точки по сварке оголовья:
- Марка и модель сварочного оборудования: Известные бренды (Branson, Herrmann, Dukane) указывают на инвестиции в качественную оснастку.
- Состояние волновода: Попросите показать сварочный волновод. Изношенные или повреждённые волноводы дают нестабильное качество сварки.
- Скорость производственной линии: Сравните с заявленной мощностью поставщика. Скорость выше 80 шт/мин требует более пристального контроля качества.
- Встроенный контроль качества: Проводится ли визуальный контроль точек сварки на производственной линии? Автоматизированные системы технического зрения предпочтительнее ручного контроля.
- Частота тестов на отслаивание: Как часто поставщик проводит тесты на отслаивание? Лучшая практика — каждые 30–60 минут производства.
- Прослеживаемость партий: Может ли поставщик проследить данные о качестве сварки до конкретных производственных партий?
- Данные о доле брака: Какой процент изделий отбраковывается из-за дефектов сварки? Доля брака выше 1 % по проблемам с оголовьем указывает на проблемы с контролем процесса.
Совет по закупкам: Включите прочность отслоения сварного шва лямки как отдельный пункт в вашу спецификацию закупки. Минимальное усилие отслоения 10 Н на точку крепления — разумная спецификация, которая отсеивает недобросовестных производителей, не предъявляя невыполнимых требований к качественным поставщикам.
Стоимость низкого качества сварки в масштабе производства
Чтобы проиллюстрировать финансовое влияние, рассмотрим сценарий закупки:
| Сценарий | Объём заказа | Доля брака сварных швов | Непригодные изделия | Стоимость при $0,30/шт. |
|---|---|---|---|---|
| Качественный поставщик | 500,000 | 0.5% | 2,500 | $750 |
| Поставщик низшего уровня | 500,000 | 5% | 25,000 | $7,500 |
| Разница | - | - | 22,500 | $6 750 скрытых затрат |
Когда поставщик низшего уровня предлагает цену за единицу на $0,02 ниже, кажущаяся экономия в $10 000 почти полностью нивелируется $6 750 убытков из-за брака сварных швов. Добавьте стоимость претензий в полевых условиях, потенциальных инцидентов безопасности и репутационного ущерба — и совокупная стоимость владения явно будет в пользу качественного поставщика.
Для закупочных команд, ориентированных на полные критерии выбора поставщика, качество сварки лямок — это конкретный, проверяемый дифференциатор, который отделяет производителей, инвестирующих в контроль процессов, от тех, кто ставит скорость выше качества.
Заключение
Качество сварки лямок — недооценённый, но критически важный фактор при закупке респираторов KN95. Понимая процесс сварки, виды отказов, стандарты испытаний и контрольные точки аудита поставщиков, B2B-покупатели могут принимать более обоснованные решения о закупках, которые снижают количество отходов, повышают удовлетворённость конечных пользователей и гарантируют, что закупаемые респираторы действительно работают как задумано. Включение спецификаций сварки лямок в закупочные документы и проверка соответствия с помощью испытаний превращает эту скрытую переменную качества в управляемый параметр закупки.