
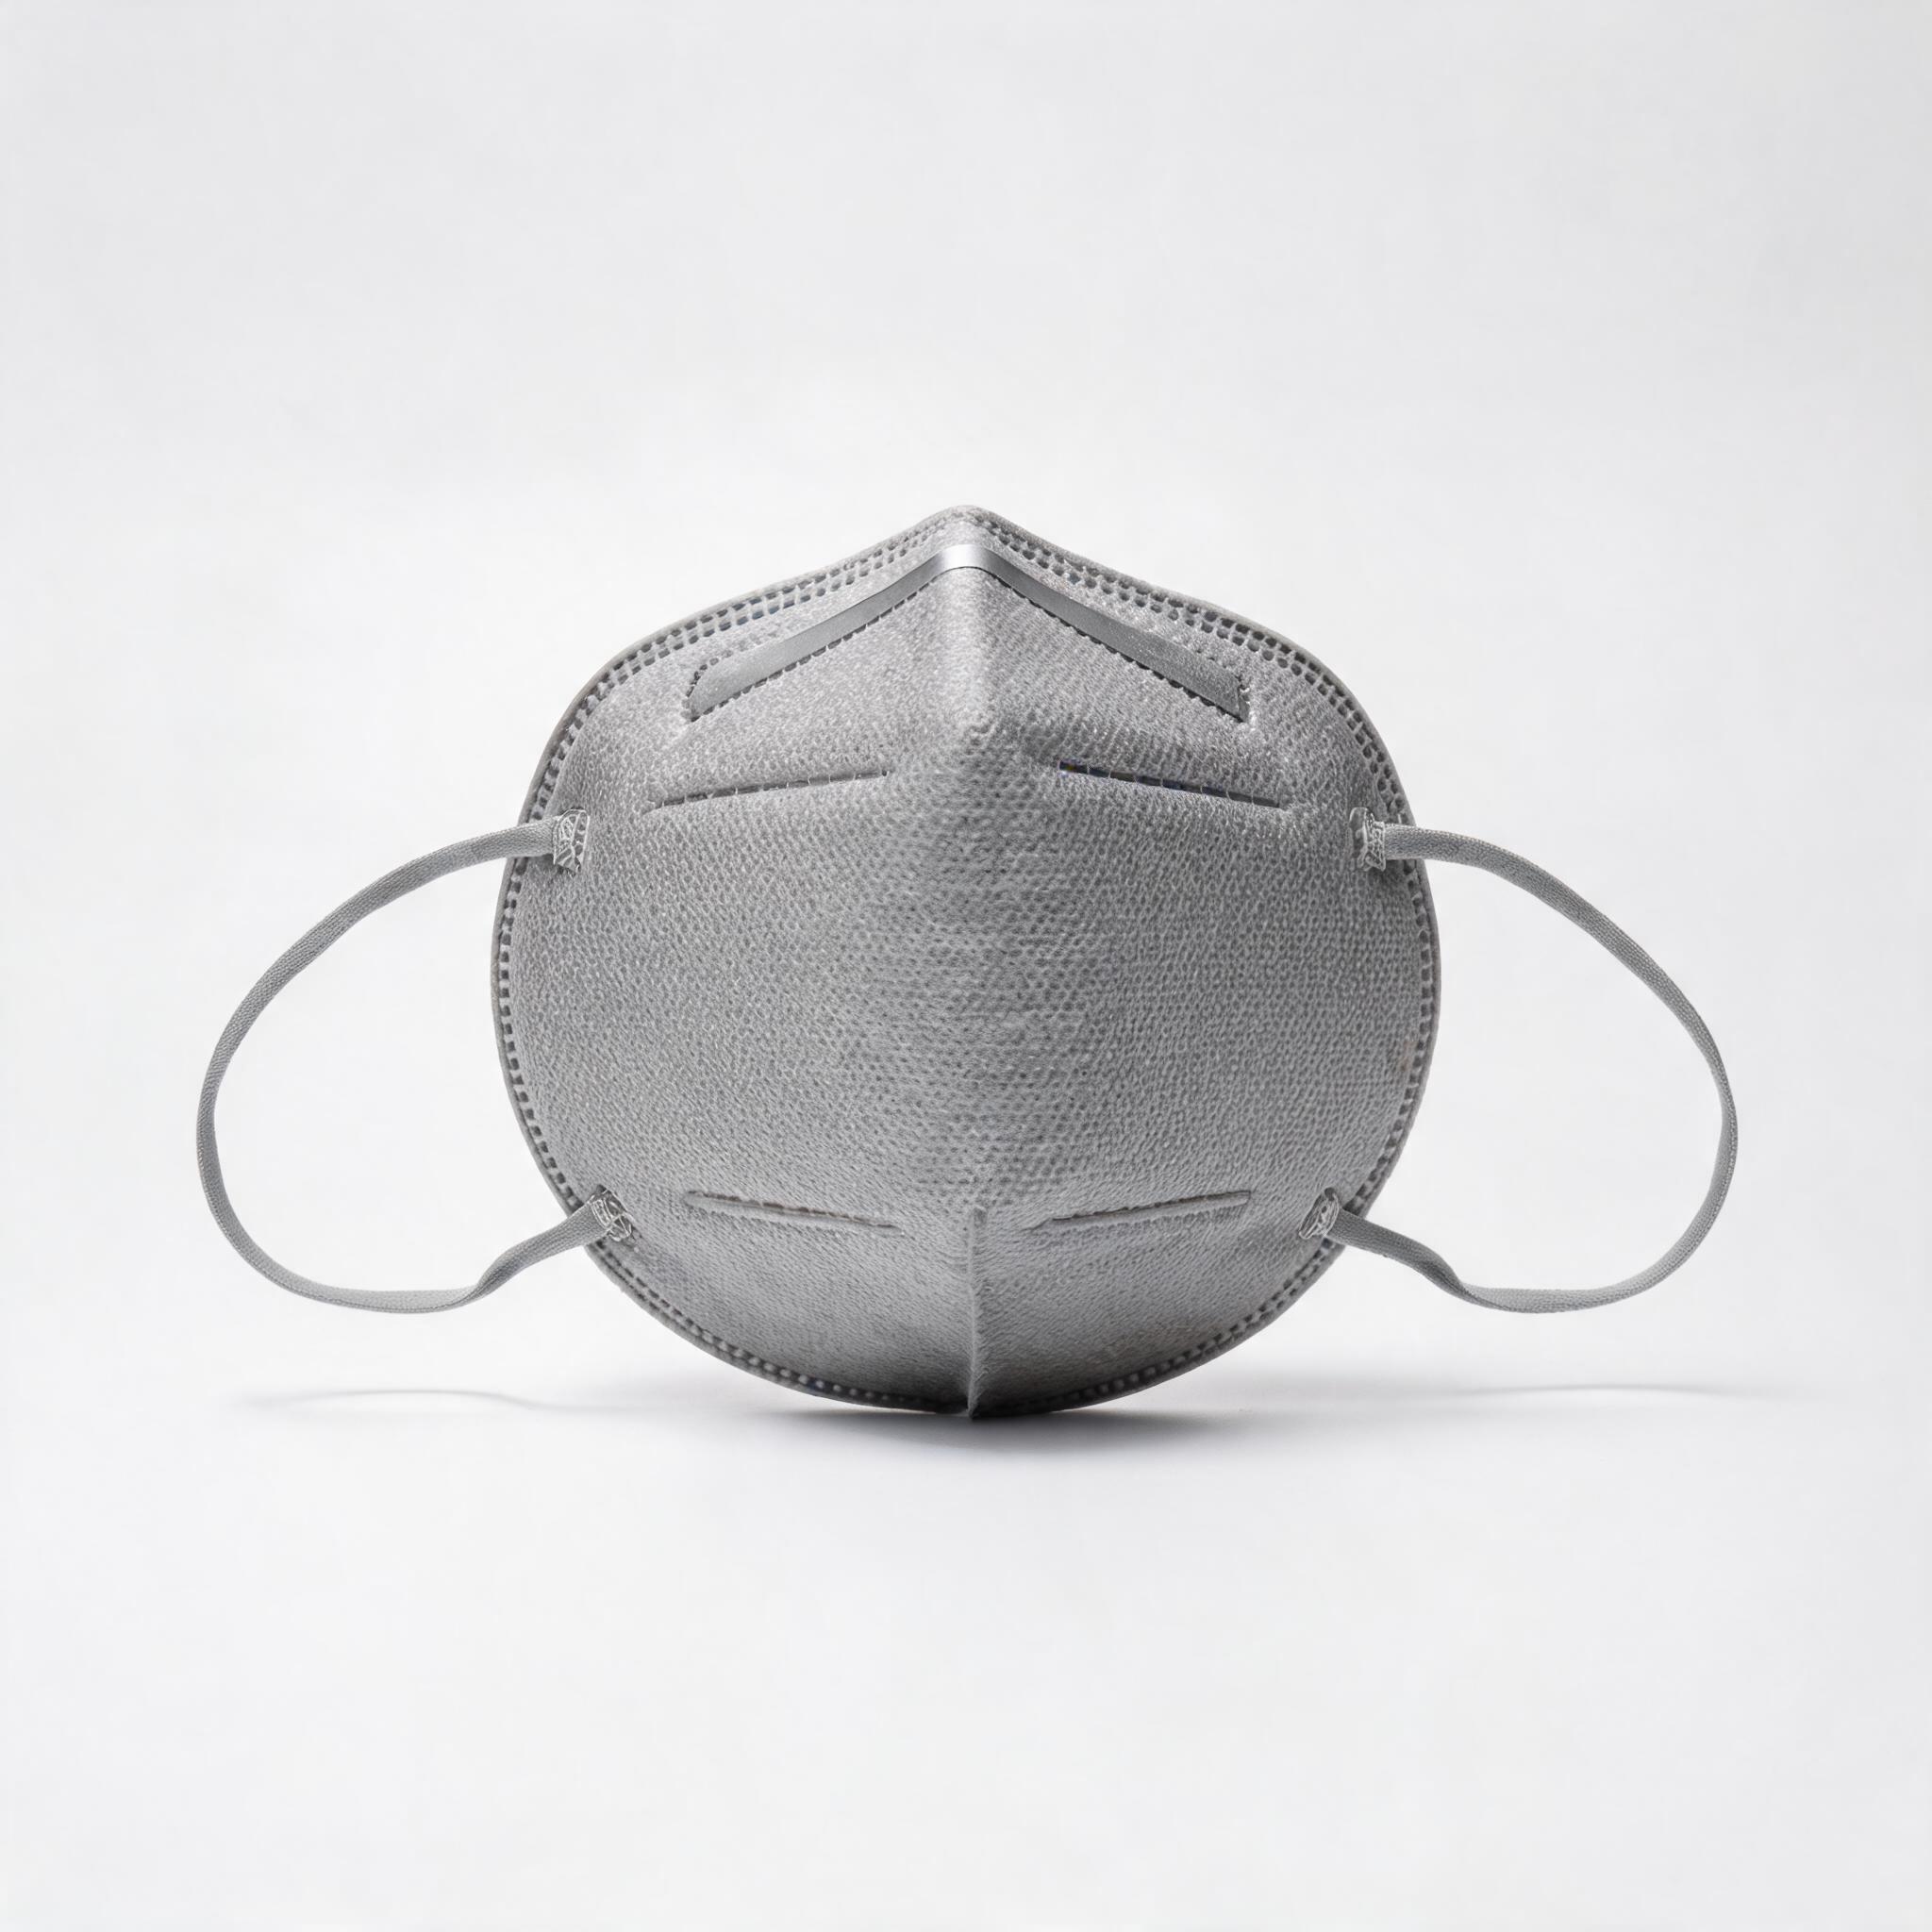
B2B tedarik ekipleri için KN95 solunum cihazı üretim sürecine ilişkin ayrıntılı bir rehber: meltblown üretimi, kalite kontrol noktaları, otomasyon, çevresel kontroller ve tedarikçi değerlendirme soruları.
B2B tedarik ekiplerinin tedarikçileri değerlendirirken KN95 solunum cihazı üretim sürecini anlamak yalnızca teknik bir alıştırma değildir; kritik bir risk yönetimi aracıdır. Bir solunum cihazının üretim şekli, filtrasyon verimliliğinin, solunum direncinin ve yapısal bütünlüğünün üretim partileri arasında tutarlı kalıp kalmayacağını belirler. Üretim sürecini ayrıntılı olarak açıklayamayan bir tedarikçi, parti partileri arası kaliteyi garanti edemez.
KN95 Üretim Değer Zinciri: Reçineden Nihai Ürüne
KN95 solunum cihazı üretimi, her biri ürün performansını doğrudan etkileyen bir dizi özel süreç içerir. Bu zinciri anlamak, alıcıların kalite risklerinin nereden kaynaklandığını ve fabrika denetimleri sırasında neleri doğrulamaları gerektiğini belirlemelerine yardımcı olur.
1. Meltblown Kumaş Üretimi
Meltblown katmanı, KN95 solunum cihazının filtrasyon kapasitesinin kalbidir. Erimiş polipropilen reçinesinin yüksek hızda ince kalıp nozullarından ekstrüde edilmesiyle üretilir ve 1 ila 5 mikron çapında mikro elyaftan oluşan bir ağ oluşturur. Bu elyaflar, atalet çarpması, tutma, difüzyon ve elektrostatik çekim kombinasyonuyla partikülleri yakalayan dolambaçlı bir yol oluşturur.
Meltblown üretimindeki temel kalite değişkenleri şunları içerir:
- Polimer besleme hızı: Elyaf çapı dağılımını ve ağ homojenliğini etkiler
- Hava sıcaklığı ve hızı: Elyaf inceliğini ve ağ yoğunluğunu belirler
- Kalıp-toplayıcı mesafesi (DCD): Ağ gözenekliliğini ve temel ağırlığını etkiler
- Elektrostatik yükleme: Korona deşarjı veya hidroşarj, en çok nüfuz eden partikül boyutu aralığındaki (0,1-0,3 µm) partiküller için filtrasyon verimliliğini önemli ölçüde artıran bir elektrostatik yük ekler
Meltblown kumaşı kendi bünyesinde üreten bir fabrika, bu değişkenler üzerinde, bitmiş kumaşı üçüncü taraf tedarikçilerden satın alan bir fabrikadan daha fazla kontrole sahiptir. Bu meltblown kalite kontrolü süreç, herhangi bir fabrika denetiminin birincil odak noktası olmalıdır.
2. Spunbond ve Nonwoven Katman Üretimi
KN95 solunum cihazları tipik olarak çok katmanlı bir yapı kullanır: nem direnci ve yapısal destek için dış spunbond katmanı, filtrasyon için bir veya iki meltblown katmanı ve cilt konforu için iç spunbond katmanı. Spunbond kumaş, sürekli polipropilen filamentlerin eğrilmesi ve termal olarak bağlanmasıyla üretilir. Her katmanın gsm'i (metrekare başına gram) hem filtrasyonu hem de nefes alabilirliği etkiler.
3. Kumaş Laminasyonu ve Kesimi
Tek tek nonwoven katmanlar, ultrasonik bağlama veya termal kalenderleme kullanılarak lamine edilir. Lamine kumaş daha sonra ürün tasarımına bağlı olarak solunum cihazı şeklinde (düz katlamalı veya kap şeklinde) kesilir. Kesim hassasiyeti, nihai ürün boyutlarının tutarlılığını etkiler ve bu da uyum ve sızdırmazlık kalitesini etkiler.
4. Kenar Bağlama ve Burun Klipsi Yerleştirme
Kesilen solunum cihazı boşluğu katlanır ve kenarları, gaz çıkışı yapabilecek veya cildi tahriş edebilecek yapıştırıcılar olmadan güçlü bir bağ oluşturan ultrasonik kaynak kullanılarak kapatılır. Burun klipsi - genellikle şekillendirilebilir alüminyum veya plastik kaplı tel - bu aşamada takılır. Burun klipsinin konumu ve sabitlenmesi, solunum cihazının burun köprüsü boyunca sızdırmazlık sağlama yeteneğini doğrudan etkiler.
5. Kulak Halkası veya Baş Bandı Takma
Elastik kulak halkaları veya baş bantları, ultrasonik kaynak veya mekanik zımbalama ile takılır. Bağlantı noktası mukavemeti kritik bir kalite parametresidir - gevşek kayışlar, saha kullanımında ürün reddinin birincil nedenidir. Kayış gerginliği, uzun süreli kullanımda kulak rahatsızlığına veya baş ağrısına neden olmadan sızdırmazlığı korumak için yeterli olmalıdır.
6. Paketleme ve Sterilizasyon
Bitmiş solunum cihazları sayılır ve iç kutulara kapatılır (KN95 için tipik olarak kutu başına 50 adet). İç kutular daha sonra sevkiyat için ana kolilere paketlenir. KN95 solunum cihazları steril ürünler olmasa da, paketleme nakliye sırasında neme, kontaminasyona ve mekanik hasara karşı koruma sağlamalıdır. Doğru paketleme ayrıca meltblown katmanındaki elektrostatik yükün raf ömrü korunmasını sağlar.
Alıcıların Doğrulaması Gereken Kritik Proses Parametreleri
Denetim kontrol listesi: Bir KN95 üretim tesisini ziyaret ederken, aşağıdaki parametrelerin her biri için proses dokümantasyonu talep edin. Yetkin bir tedarikçinin kayıtlı verileri olmalıdır, sözlü güvenceler değil.
| Proses Adımı | Anahtar Parametre | Neden Önemlidir |
|---|---|---|
| Meltblown ekstrüzyonu | Elyaf çapı (1-5 µm hedef) | Filtrasyon verimliliğini ve solunum direncini belirler |
| Elektrostatik yükleme | Yük yoğunluğu (uygulanan voltaj) | Alt mikron partiküllerin filtrasyonunu %30-100 artırır |
| Temel ağırlık (gsm) | Meltblown için 20-30 gsm | Düşük gsm = daha iyi nefes alabilirlik ancak potansiyel olarak daha düşük filtrasyon |
| Ultrasonik kenar bağlama | Kaynak basıncı ve frekansı | Zayıf bağlar kenar sızıntısına neden olur; aşırı basınç kumaşa zarar verir |
| Kayış takma | Çekme mukavemeti (tipik ≥10N) | Kayış kopması solunum cihazını kullanılamaz hale getirir |
| Burun klipsi yerleşimi | Konum toleransı (±2mm) | Yanlış konumlandırılmış klipsler burun köprüsü boyunca eşit olmayan sızdırmazlık basıncına neden olur |
Şirket İçi ve Dış Kaynaklı Meltblown: Temel Tedarikçi Farklılaştırıcısı
KN95 üreticileri arasındaki en önemli farklılaştırıcılardan biri, meltblown kumaşı kendi bünyelerinde üretip üretmedikleri veya üçüncü taraf tedarikçilerden satın alıp almadıklarıdır. Bu ayrımın kalite tutarlılığı ve tedarik riski üzerinde doğrudan etkileri vardır.
Şirket içi meltblown üretimi üreticinin elyaf çapını, temel ağırlığını, elektrostatik yükü ve filtrasyon performansını belirleyen diğer tüm parametreleri kontrol etmesini sağlar. Kalite gerçek zamanlı olarak izlenebilir ve ayarlanabilir ve partiye özel test verileri, belirli meltblown kumaş üretim serilerine kadar izlenebilir.
Dış kaynaklı meltblown kumaş solunum cihazı üreticisinin tam olarak kontrol edemediği bir tedarik zinciri değişkeni ortaya çıkarır. Meltblown tedarikçisi proses parametrelerini değiştirirse - veya farklı bir polipropilen reçine sınıfı ikame ederse - solunum cihazı üreticisi, aşağı akış kalite testi bir sorunu ortaya çıkarana kadar değişikliği fark etmeyebilir; bu noktada tam bir üretim partisi etkilenebilir.
B2B alıcılar için bu, şirket içi meltblown kapasitesine sahip tedarikçilerin genellikle daha tutarlı kalite ve kalite sorunları durumunda daha hızlı izlenebilirlik sunduğu anlamına gelir. Justsun, 26.100 m²'lik tesisinde meltblown üretimini kendi bünyesinde gerçekleştirir; bu, parti düzeyinde kalite dokümantasyonu gerektiren alıcılar için önemli bir avantajdır.
Üretim Sürecinde Kalite Kontrol Noktaları
Sağlam bir KN95 üretim süreci, birden fazla aşamada kalite kontrol kontrolleri içerir. KN95 kalitesi için fabrika denetim kontrol listesini aşağıdaki kontrol noktalarını doğrulamalıdır:
- Gelen malzeme muayenesi: Üretime başlamadan önce polipropilen reçine sınıfının, eriyik akış indeksinin ve meltblown kumaş özelliklerinin doğrulanması.
- Proses içi meltblown testi: Ekstrüzyon sırasında meltblown kumaşın temel ağırlık, elyaf çapı ve filtrasyon verimliliği açısından düzenli numune alınması.
- Lamine kumaş testi: Laminasyondan sonra toplam gsm, katman yapışma mukavemeti ve hava geçirgenliğinin doğrulanması.
- Bitmiş ürün testi: Filtrasyon verimliliği (PFE), solunum direnci (inhalasyon ve ekshalasyon), CO2 ölü boşluğu, kayış bağlantı mukavemeti, burun klipsi tutma kuvveti ve kusurlar için görsel inceleme.
- Parti serbest bırakma testi: Parti serbest bırakılmadan önce AQL planına göre son numune alma. Test raporları her sevkiyata eşlik etmelidir.
Üretim Süreci KN95 vs N95 vs FFP2 Eşdeğerliğini Nasıl Etkiler
KN95, N95 ve FFP2 solunum cihazlarının üretim süreci temelde benzerdir - hepsi filtrasyon ortamı olarak meltblown polipropilen ve benzer çok katmanlı yapılar kullanır. Farklılıklar öncelikle her standardın dayattığı test ve sertifikasyon gereksinimlerinde yatar, üretim teknolojisinin kendisinde değil.
Ancak, test KN95 vs FFP2 vs N95 tedarik rehberi farklılıklarının üretim üzerinde etkileri vardır. NIOSH 42 CFR 84 kapsamında sertifikalandırılmış N95 solunum cihazları, standartlaştırılmış koşullar altında test edilen inhalasyon ve ekshalasyon direnci için belirli gereksinimleri karşılamalıdır. GB2626-2006 kapsamındaki KN95 solunum cihazları benzer ancak aynı olmayan test parametrelerine sahiptir. Birden fazla pazar için solunum cihazı üreten üreticiler, süreçlerinin tüm hedef standartların en katı gereksinimlerini karşıladığından emin olmalıdır.
Otomasyon Seviyesi ve Kalite Tutarlılığı Üzerindeki Etkisi
Bir solunum cihazı üretim tesisindeki otomasyon derecesi, kalite tutarlılığını doğrudan etkiler. Son derece otomatik hatlar, insan kaynaklı hataları azaltır ve daha homojen ürünler üretir. Temel otomasyon aşamaları şunları içerir:
- Gerçek zamanlı temel ağırlık izlemeli otomatik meltblown hattı
- Otomatik kumaş laminasyonu ve kesimi
- Robotik burun klipsi yerleştirme ve konumlandırma
- Basınç izlemeli otomatik ultrasonik kenar sızdırmazlığı
- Otomatik sayma ve koliye yerleştirme
Montaj sürecinde önemli miktarda manuel işçilik bulunan tesisler, özellikle kenar bağlama kalitesi ve kayış takma tutarlılığı açısından parti partileri arası varyasyona daha yatkındır. Tedarikçileri değerlendirirken, her üretim aşamasının otomasyon seviyesini ve otomatik ile manuel operasyon oranını sorun.
Üretimde Çevresel Kontroller
Üretim ortamının kendisi ürün kalitesini etkiler. Üretim alanında sıcaklık ve nem kontrolü kritiktir çünkü:
- Yüksek nem, meltblown kumaş üzerindeki elektrostatik yükü dağıtabilir ve filtrasyon verimliliğini azaltabilir
- Sıcaklık dalgalanmaları ekstrüzyon sırasında polimer akışını etkiler ve elyaf özelliklerini değiştirir
- Üretim alanındaki toz ve partikül kontaminasyonu, bitmiş ürünün temizliğini tehlikeye atabilir
Sıcaklık (20-25°C) ve nem (%40-60 RH) yönetimi olan kontrollü bir üretim ortamı, meltblown prosesinin çevresel koşullara duyarlılığını anlayan bir üreticinin işaretidir.
Tedarikçi Değerlendirmesi: Üretim Süreci Soruları
Tedarikçi durum tespiti yapan B2B alıcılar için aşağıdaki sorular üretim kapasitesini değerlendirmeye yardımcı olacaktır:
- Meltblown kumaşı kendi bünyenizde mi üretiyorsunuz, yoksa dış tedarikçilerden mi satın alıyorsunuz?
- Meltblown hattınızın anma üretim kapasitesi nedir (ton/ay)?
- Hangi elektrostatik yükleme yöntemini kullanıyorsunuz (korona deşarjı, hidroşarj)?
- Meltblown katmanınızın temel ağırlığı nedir ve kabul edilebilir tolerans aralığı nedir?
- Meltblown üretimi ile bitmiş ürün paketleme arasında hangi kalite kontrol noktaları vardır?
- Bitmiş ürün sevki için AQL numune alma planınız nedir?
- Her sevkiyat için filtrasyon verimliliği, solunum direnci ve kayış mukavemetini gösteren partiye özel test raporları sağlayabilir misiniz?
- Üretim tesisinizde hangi çevresel kontroller (sıcaklık, nem) sağlanmaktadır?
- Solunum cihazı montaj hattınızın otomasyon seviyesi nedir?
- Süreç içi veya son muayenede tespit edilen uygunsuz ürünleri nasıl ele alıyorsunuz?
Sonuç
Üretim süreci, KN95 solunum cihazı kalitesinin temelidir. Tedarikçinin sürecini ayrıntılı olarak açıklayabilmesi, belgelenmiş kalite kontrol verileri sunabilmesi ve çevresel ve süreç kontrollerini gösterebilmesi, tutarlı ürün kalitesinin güçlü bir göstergesidir. B2B tedarik ekipleri için, toplu sipariş vermeden önce üretim sürecini anlamaya zaman ayırmak, mevcut en etkili risk azaltma stratejilerinden biridir. Kendi meltblown üretimine, otomatik montaja ve sıkı süreç içi kalite kontrolüne sahip bir üreticiden tedarik edilen solunum cihazı, yalnızca fiyata göre tedarik edilen bir cihazdan sürekli olarak daha iyi performans gösterecektir.