
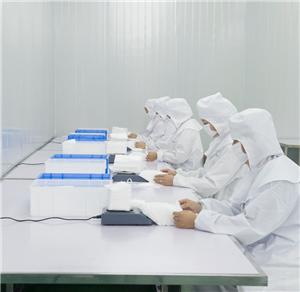
Kayış kaynağı kalitesi, KN95 tedarikinde kritik ancak göz ardı edilen bir faktördür. Bu kılavuz, ultrasonik bağlama parametrelerini, yaygın hata modlarını, test standartlarını ve ölçekte kayış bağlantı kalitesini değerlendirmek için tedarikçi denetim kontrol noktalarını kapsar.
Kalite Kontrol Kılavuzu
KN95 Kayış Kaynak Kalitesi: Ultrasonik Birleştirme, Toplu Siparişlerde Maske Bütünlüğünü Neden Belirler
Tedarik ekipleri KN95 solunum cihazları ölçeğinde tedarik yaparken, odak genellikle filtreleme medyası, sertifika belgeleri ve birim fiyatlandırma üzerindedir. Ancak toplu KN95 siparişlerinde en yaygın saha arızalarından biri filtreleme bozulması değil, kayış kopmasıdır. Elastik kayışı maske gövdesine bağlayan kaynak kalitesi, ürün kullanılabilirliğini, fire oranlarını ve son kullanıcı güvenliğini doğrudan etkileyen kritik bir üretim değişkenidir. Bu kılavuz, KN95 üretiminde kayış bağlantısının teknik yönlerini inceler ve B2B alıcılarına tedarikçi denetimleri sırasında kaynak kalitesini değerlendirmek için bir çerçeve sağlar.
Saha arızası gerçeği: Toplu KN95 tedarikinde, kayış kopması düşük kaliteli üretim partilerinde birim firelerin tahmini %2-8'ini oluşturur. Konteyner yükü miktarlarında bu, alt kademe tedarikçilerin birim fiyat avantajını aşındıran önemli bir gizli maliyeti temsil eden binlerce kullanılamaz birime dönüşür.
Ultrasonik Kaynak: Endüstri Standardı
Ultrasonik kaynak, elastik kayışları KN95 maske gövdelerine bağlamak için kullanılan baskın yöntemdir. İşlem, kayış malzemesi ile maske gövdesinin dokunmamış kumaşı arasındaki arayüzde lokalize ısı üretmek için basınç altında uygulanan yüksek frekanslı mekanik titreşimleri (tipik olarak 20-40 kHz) kullanır. Bu ısı, temas noktalarındaki polimeri eriterek harici yapıştırıcılar veya ek ısı kaynakları olmadan moleküler bir bağ oluşturur.
Kaynak kalitesini belirleyen temel parametreler şunlardır:
- Frekans ve genlik: Daha yüksek genlikler daha fazla ısı üretir; bu, daha kalın malzemeler için gereklidir ancak daha hafif dokunmamış kumaşlarda yanmaya neden olabilir.
- Basınç: Yetersiz basınç zayıf bağlara neden olur; aşırı basınç dokunmamış kumaşı kesebilir veya kayışı deforme edebilir.
- Bekleme süresi: Ultrasonik enerji uygulama süresi. Çok kısa olması soğuk kaynaklara neden olur; çok uzun olması termal bozulmaya neden olur.
- Boynuz deseni: Kaynak boynuzundaki (sonotrot) oyulmuş desen, bağ noktası geometrisini belirler. Yaygın desenler nokta, çizgi ve çapraz tarama konfigürasyonlarını içerir.
KN95 Üretiminde Kaynak Arıza Modları
Kayış kaynaklarının nasıl başarısız olduğunu anlamak, alıcıların toplu sipariş vermeden önce kalite sorunlarını belirlemesine yardımcı olur:
Soğuk Kaynak (Eksik Bağlanma)
Yetersiz ultrasonik enerji uygulandığında meydana gelir ve sağlam görünen ancak minimum kuvvet altında ayrılan bir bağ oluşur. Soğuk kaynaklar, çevrim sürelerinin verimi artırmak için en aza indirildiği yüksek hızlı üretim hatlarında en yaygın arızadır. Kayış, üretim QA'sı sırasında tutar ancak son kullanıcı tarafından ilk takmada kopar.
Yanma (Aşırı Bağlanma)
Aşırı enerji, dokunmamış kumaşı eriterek bağlantı noktasında bir delik oluşturur. Kayış başlangıçta tutabilir, ancak çevresindeki malzeme zayıflar ve gerilim altında yırtılır. Yanma, kaynak noktasında renk bozulması veya küçük delikler olarak görünür.
Kenar Kesme
Kaynak boynuzunun kenarı, takım aşınmış veya hizalı değilse elastik kayışı kesebilir. Bu, stres yoğunlaştırıcı görevi gören kısmi bir kesim oluşturur ve kullanım sırasında erken kayış arızasına yol açar.
Kayış Kaynak Mukavemetini Test Etme: B2B Alıcıları Ne Belirtmeli
İçin tedarikçi kalite denetimleri, kayış kaynak mukavemeti belirtilmiş bir test parametresi olmalıdır. Endüstri standardı test, kayışı maske gövdesinden ayırmak için gereken kuvveti ölçen bir soyulma testidir.
| Test Parametresi | Özellik | Endüstri Karşılaştırması |
|---|---|---|
| Soyulma Kuvveti (kayış-gövde) | Ayrılmadan önceki minimum kuvvet | Bağlantı noktası başına ≥10 N |
| Çekme Kuvveti (kayış arızası) | Kayışın koptuğu kuvvet | ≥30 N |
| Çevrim Testi (tekrarlanan takma) | Tekrarlanan germe sonrası bağ bütünlüğü | %50 uzamada ≥50 çevrim |
| Görsel Muayene Oranı | Yanma/kenar kesme için muayene edilen birimlerin yüzdesi | AQL 2.5 veya daha sıkı |
Alıcılar bu test sonuçlarını tedarikçinin QC kayıtlarından talep etmeli ve mümkünse üretim partilerinden rastgele numunelerin üçüncü taraf testleri yoluyla bağımsız doğrulama yapmalıdır.
Üretim Hızı Kaynak Kalitesini Nasıl Etkiler
KN95 üretim hatları dakikada 40 ila 120 parça arasında değişen hızlarda çalışır. Daha yüksek hat hızları birim maliyeti azaltır ancak her birim daha az ultrasonik enerjiye maruz kaldığı için kaynak kalitesi sorunları riskini artırır. Hız ve kalite arasındaki ilişki doğrusal değildir - kaynak bütünlüğünün hızla bozulduğu bir eşik vardır.
Tedarikçileri değerlendirirken, üretim hattı hızlarını ve bunun kaynak parametreleriyle nasıl ilişkili olduğunu sorun. Hız ve kaynak kalitesi arasındaki dengeyi ifade edebilen tedarikçiler, süreç farkındalığı gösterir. Kalite ödünü olmadan maksimum hız iddia eden tedarikçiler, kaynak mukavemetini yakından izliyor olmayabilir.
Kayış Kaynağında Malzeme Uyumluluğu
Kaynak kalitesi yalnızca proses parametrelerine değil, aynı zamanda kayış ile maske gövdesi arasındaki malzeme uyumluluğuna da bağlıdır:
- Spandeks-polyester elastik + PP dokunmamış kumaş: En yaygın kombinasyon. Polipropilen dokunmamış kumaş yaklaşık 160-170°C'de erirken, spandeks yaklaşık 230°C'de erir. Ultrasonik enerji, spandeksi bozmadan PP'yi bağlamak için kalibre edilmelidir.
- Lateks içermeyen elastik + SMS dokunmamış kumaş: SMS (spunbond-meltblown-spunbond), farklı erime özelliklerine sahip birden fazla katmana sahiptir ve daha hassas enerji kontrolü gerektirir.
- Örme vs. örgülü elastik: Örme elastikler bağlanma için daha fazla yüzey alanı sunar ancak daha düşük çekme mukavemetine sahiptir. Örgülü elastikler daha güçlüdür ancak kaynak için daha az temas noktasına sahip olabilir.
Kayış Kaynağı için Tedarikçi Denetim Kontrol Listesi
Bir fabrika denetimi yaparken veya güvenilir KN95 üreticilerideğerlendirirken, bu kayış kaynağı kontrol noktalarını ekleyin:
- Kaynak ekipmanı markası ve modeli: Saygın markalar (Branson, Herrmann, Dukane) kaliteli takıma yatırım yapıldığını gösterir.
- Boynuz durumu: Kaynak boynuzunu görmeyi isteyin. Aşınmış veya hasarlı boynuzlar tutarsız kaynaklar üretir.
- Üretim hattı hızı: Tedarikçinin iddia edilen kapasitesiyle karşılaştırın. Dakikada 80 parçanın üzerindeki hızlar daha yakın kalite incelemesi gerektirir.
- Hat içi QC muayenesi: Üretim hattında kaynak noktalarının görsel muayenesi var mı? Otomatik görüş sistemleri manuel kontrollere tercih edilir.
- Soyulma testi sıklığı: Tedarikçi soyulma testlerini ne sıklıkla yapıyor? En iyi uygulama, üretimin her 30-60 dakikasında bir yapılmasıdır.
- Parti izlenebilirliği: Tedarikçi, kaynak kalitesi verilerini belirli üretim partilerine kadar izleyebiliyor mu?
- Red oranı verileri: Kaynak arızaları nedeniyle reddedilen birimlerin yüzdesi nedir? Kayış sorunları için %1'in üzerindeki bir red oranı, proses kontrol sorunlarına işaret eder.
Tedarik ipucu: Kayış kaynağı soyulma mukavemetini satın alma şartnamenize bir satır kalemi olarak ekleyin. Bağlantı noktası başına minimum 10 N soyulma kuvveti, kalitesiz üreticileri eleyen ve kaliteli tedarikçilere gerçekçi olmayan gereksinimler dayatmayan makul bir spesifikasyondur.
Ölçekte Düşük Kaynak Kalitesinin Maliyeti
Finansal etkiyi göstermek için bir tedarik senaryosu düşünün:
| Senaryo | Sipariş Miktarı | Kaynak Hata Oranı | Kullanılamayan Birimler | Birim başına 0,30 $ maliyet |
|---|---|---|---|---|
| Kaliteli tedarikçi | 500,000 | 0.5% | 2,500 | $750 |
| Düşük seviye tedarikçi | 500,000 | 5% | 25,000 | $7,500 |
| Fark | - | - | 22,500 | 6.750 $ gizli maliyet |
Düşük seviye tedarikçi birim fiyatta 0,02 $ daha düşük teklif verdiğinde, görünen 10.000 $ tasarruf, 6.750 $'lık kaynak hatası atığıyla neredeyse tamamen ortadan kalkar. Sahada şikayetlerin, olası güvenlik olaylarının ve itibar kaybının maliyetini ekleyin; toplam sahip olma maliyeti açıkça kaliteli tedarikçiyi destekler.
Tedarik ekipleri için eksiksiz tedarikçi seçim kriterlerikayış kaynağı kalitesi, süreç kontrolüne yatırım yapan üreticileri hıza öncelik verenlerden ayıran somut ve test edilebilir bir farklılaştırıcıdır.
Sonuç
Kayış kaynağı kalitesi, KN95 tedarikinde yeterince değerlendirilmeyen ancak kritik bir faktördür. Kaynak sürecini, hata modlarını, test standartlarını ve tedarikçi denetim kontrol noktalarını anlayarak, B2B alıcılar israfı azaltan, son kullanıcı memnuniyetini artıran ve satın aldıkları solunum cihazlarının gerçekten amaçlandığı gibi çalışmasını sağlayan daha bilinçli tedarik kararları verebilir. Kayış kaynağı spesifikasyonlarını satın alma belgelerine dahil etmek ve test yoluyla uygunluğu doğrulamak, bu gizli kalite değişkenini yönetilen bir tedarik parametresine dönüştürür.