
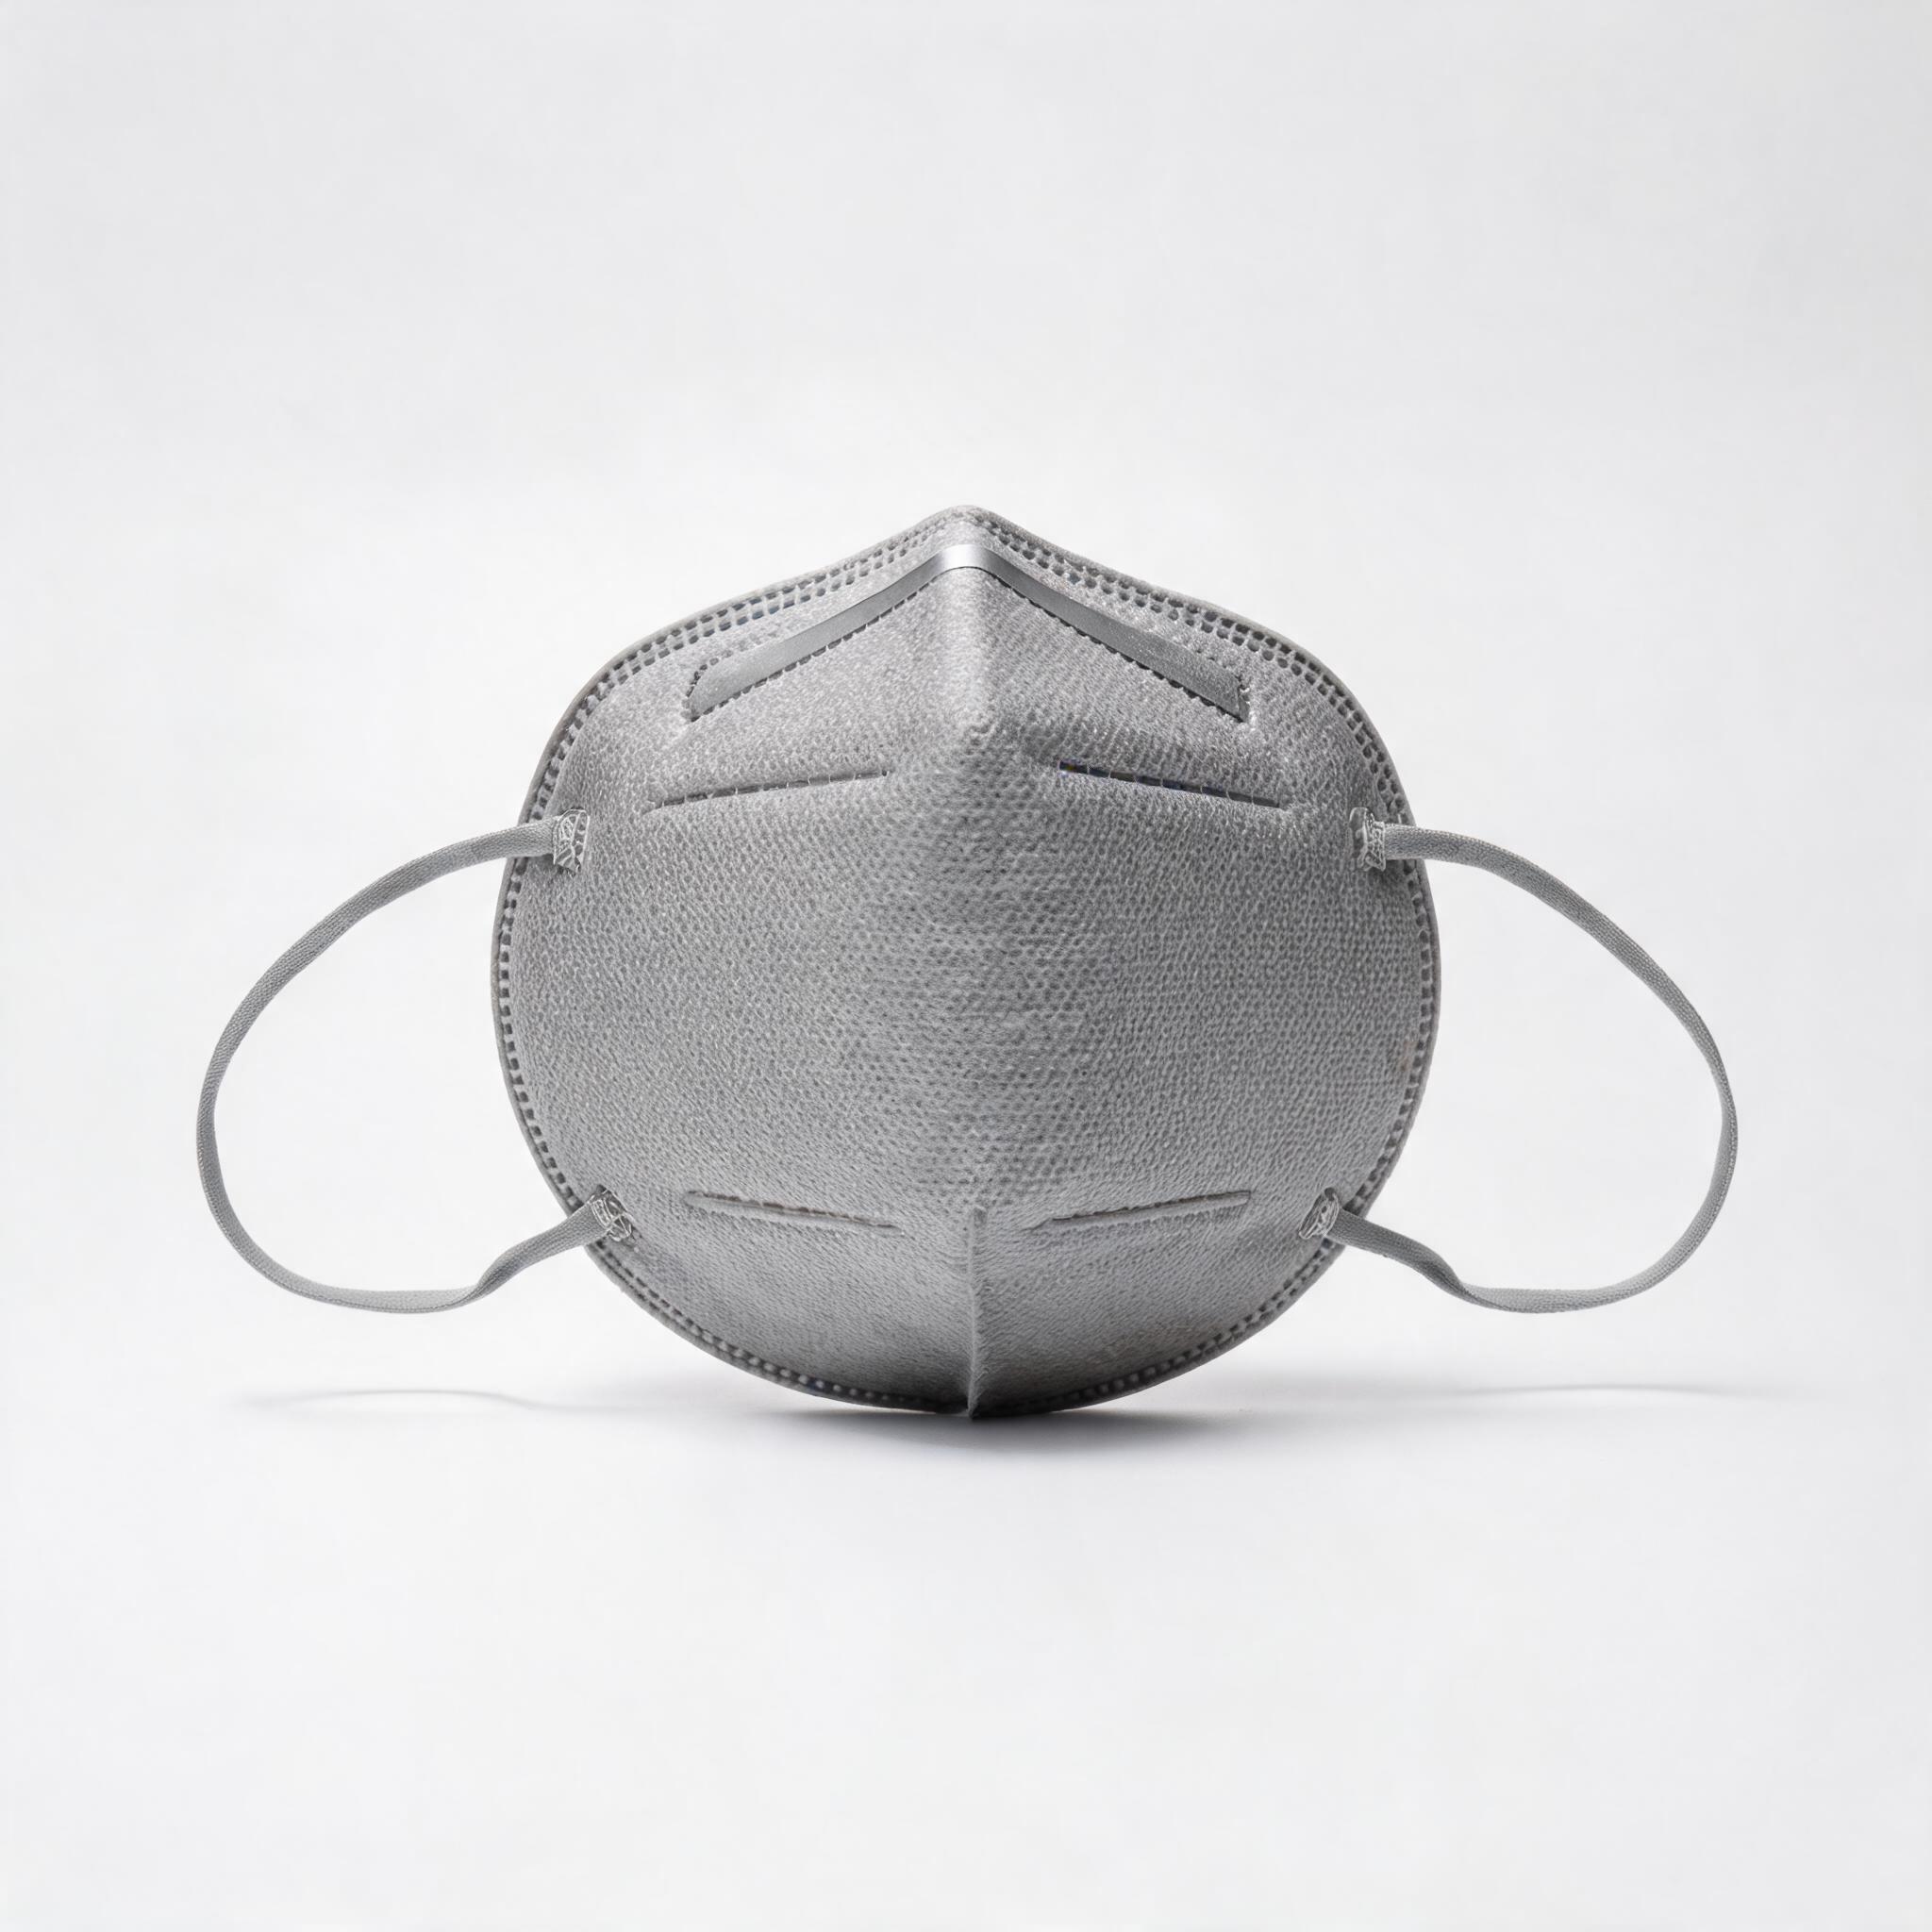
面向B2B采购团队的KN95呼吸器制造工艺详细指南,涵盖熔喷布生产、质量控制节点、自动化、环境控制及供应商评估问题。
对于正在评估供应商的B2B采购团队来说, KN95呼吸器 了解制造过程不仅仅是一项技术工作——它更是一种关键的风险管理工具。呼吸器的制造方式决定了其过滤效率、呼吸阻力和结构完整性是否能在各生产批次中保持一致。无法详细解释其制造过程的供应商,也无法保证批次间的质量一致性。
KN95制造价值链:从树脂到成品
KN95呼吸器的制造涉及一系列专业流程,每个流程都直接影响产品性能。了解这一链条有助于采购方识别质量风险的来源,以及在工厂审核中需要验证的内容。
1. 熔喷布生产
熔喷层是KN95呼吸器过滤能力的核心。它通过将熔融聚丙烯树脂以高速挤出细小的喷嘴,形成直径为1至5微米的微纤维网。这些纤维形成一条曲折的路径,通过惯性撞击、拦截、扩散和静电吸引的组合作用捕获颗粒物。
熔喷生产中的关键质量变量包括:
- 聚合物挤出速率: 影响纤维直径分布和纤网均匀性
- 空气温度和速度: 决定纤维细度和纤网密度
- 喷丝头到接收器的距离(DCD): 影响纤网孔隙率和克重
- 静电充电: 电晕放电或水充电可增加静电电荷,显著提高对最易穿透粒径范围(0.1-0.3 µm)颗粒的过滤效率
自行生产熔喷布的工厂对这些变量的控制能力优于从第三方供应商采购成品布料的工厂。 熔喷质量控制 熔喷工艺应成为任何工厂审核的重点关注对象。
2. 纺粘布及无纺布层生产
KN95呼吸器通常采用多层结构:外层为纺粘布,提供防潮和结构支撑;一层或两层熔喷布用于过滤;内层为纺粘布,确保皮肤舒适。纺粘布通过连续聚丙烯长丝纺丝并热粘合而成。每层的克重(克/平方米)影响过滤性和透气性。
3. 面料复合与裁剪
各无纺布层通过超声波粘合或热压延复合在一起。复合后的面料被裁剪成呼吸器形状——折叠式或杯式——具体取决于产品设计。裁剪精度影响最终产品尺寸的一致性,进而影响贴合度和密封质量。
4. 边缘粘合与鼻夹插入
裁剪好的呼吸器坯料被折叠,边缘通过超声波焊接密封,形成牢固的粘合,无需使用可能释放气体或刺激皮肤的胶粘剂。鼻夹——通常为可塑形的铝或塑料涂层金属丝——在此阶段插入。鼻夹的定位和固定直接影响呼吸器在鼻梁处的密封能力。
5. 耳带或头带安装
弹性耳带或头带通过超声波焊接或机械钉合固定。固定点的强度是关键质量参数——松脱的耳带是现场使用中产品拒收的主要原因。耳带张力必须足以维持密封,同时避免长时间佩戴时引起耳部不适或头痛。
6. 包装与灭菌
成品呼吸器经过计数并密封装入内盒(KN95通常每盒50只)。内盒再装入外箱进行运输。虽然KN95呼吸器并非无菌产品,但包装必须防止运输过程中的潮湿、污染和机械损伤。适当的包装还能保持 保质期 熔喷层静电电荷的
采购方应验证的关键工艺参数
审核清单: 在参观KN95制造工厂时,请索取以下每个参数的工艺文件。有能力的供应商应提供记录数据,而非口头保证。
| 工艺步骤 | 关键参数 | 重要性 |
|---|---|---|
| 熔喷挤出 | 纤维直径(目标1-5 µm) | 决定过滤效率和呼吸阻力 |
| 静电充电 | 电荷密度(施加电压) | 将亚微米颗粒的过滤效率提高30-100% |
| 克重(gsm) | 熔喷布20-30 gsm | 较低的克重=更好的透气性,但可能降低过滤效率 |
| 超声波边缘粘合 | 焊接压力和频率 | 粘合不牢导致边缘泄漏;压力过大损坏面料 |
| 耳带安装 | 拉力强度(通常≥10N) | 耳带脱落导致呼吸器无法使用 |
| 鼻夹放置 | 位置公差(±2mm) | 鼻夹位置不当导致鼻梁处密封压力不均 |
自产熔喷布与外购熔喷布:供应商的关键区分因素
KN95制造商之间最显著的区别之一在于,他们是自行生产熔喷布还是从第三方供应商采购。这一区别对质量一致性和采购风险有直接影响。
自产熔喷布 使制造商能够控制纤维直径、克重、静电电荷以及所有决定过滤性能的参数。质量可以实时监控和调整,批次特定的测试数据可以追溯到具体的熔喷布生产批次。
外购熔喷布 引入了呼吸器制造商无法完全控制的供应链变量。如果熔喷布供应商更改其工艺参数——或更换不同等级的聚丙烯树脂——呼吸器制造商可能直到下游质量测试发现问题时才察觉变化,而此时整个生产批次可能已受影响。
对于B2B采购方而言,这意味着具备自产熔喷布能力的供应商通常能提供更一致的质量,并在出现质量问题时实现更快的追溯。Justsun在其26,100平方米的工厂内自产熔喷布,这对于需要批次级质量文件的采购方来说是一个显著优势。
制造过程中的质量控制检查点
一个稳健的KN95制造过程包括多个阶段的质量控制检查。 工厂审核清单 KN95质量审核应验证以下检查点:
- 来料检验: 在生产开始前验证聚丙烯树脂等级、熔融指数和熔喷布规格。
- 过程熔喷布测试: 在挤出过程中定期取样熔喷布,检测克重、纤维直径和过滤效率。
- 复合面料测试: 复合后验证总克重、层间粘合强度和透气性。
- 成品测试: 过滤效率(PFE)、呼吸阻力(吸气和呼气)、CO2死腔、耳带安装强度、鼻夹保持力以及外观缺陷检查。
- 批次放行测试: 根据AQL计划在批次放行前进行最终抽样。每批货物应附有测试报告。
制造过程如何影响KN95与N95及FFP2的等效性
KN95、N95和FFP2呼吸器的制造过程基本相似——均使用熔喷聚丙烯作为过滤介质,并采用类似的多层结构。差异主要在于各标准规定的测试和认证要求,而非制造技术本身。
然而, KN95与FFP2及N95采购指南 标准差异确实对制造有影响。根据NIOSH 42 CFR 84认证的N95呼吸器必须满足在标准化条件下测试的特定吸气和呼气阻力要求。GB2626-2006标准下的KN95呼吸器有类似但不完全相同的测试参数。为多个市场生产呼吸器的制造商必须确保其工艺满足所有目标标准中最严格的要求。
自动化水平及其对质量一致性的影响
呼吸器制造工厂的自动化程度直接影响质量一致性。高度自动化的生产线可减少人为操作失误,生产出更均匀的产品。关键自动化阶段包括:
- 配备实时克重监控的自动化熔喷生产线
- 自动面料复合与裁剪
- 机器人鼻夹插入与定位
- 带压力监控的自动超声波边缘密封
- 自动计数与装箱
在装配过程中依赖大量人工操作的工厂更容易出现批次间差异,尤其是在边缘粘合质量和耳带安装一致性方面。评估供应商时,请询问每个生产阶段的自动化水平以及自动化与人工操作的比例。
制造环境控制
制造环境本身会影响产品质量。生产区域的温湿度控制至关重要,因为:
- 高湿度会消散熔喷布上的静电电荷,降低过滤效率
- 温度波动会影响挤出过程中的聚合物流动,改变纤维特性
- 生产区域的灰尘和颗粒物污染会损害成品的清洁度
具备温度(20-25°C)和湿度(40-60% RH)管理的受控生产环境,是制造商了解熔喷工艺对环境条件敏感性的标志。
供应商评估:制造工艺相关问题
对于进行供应商尽职调查的B2B采购方,以下问题有助于评估制造能力:
- 你们是自行生产熔喷布,还是从外部供应商采购?
- 你们熔喷生产线的额定产能是多少(吨/月)?
- 你们使用哪种静电充电方法(电晕放电、水充电)?
- 你们熔喷层的克重是多少?可接受的公差范围是多少?
- 从熔喷生产到成品包装之间有哪些质量控制检查点?
- 成品放行时采用的AQL抽样计划是什么?
- 你们能否为每批货物提供显示过滤效率、呼吸阻力和耳带强度的批次特定测试报告?
- 你们的生产设施中维持了哪些环境控制(温度、湿度)?
- 您的呼吸器生产线的自动化水平如何?
- 您如何处理在过程检验或最终检验中发现的不合格品?
结论
制造工艺是KN95呼吸器质量的基础。供应商能否详细解释其工艺、提供文档化的质量控制数据,并展示环境与过程控制,是衡量产品一致质量的有力指标。对于B2B采购团队而言,在批量下单前投入时间了解制造工艺,是最有效的风险缓解策略之一。来自拥有内部熔喷布生产、自动化组装和严格过程质量控制的制造商的呼吸器,其性能始终优于仅凭价格采购的产品。