
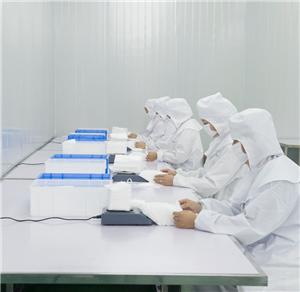
超声波焊接参数决定了KN95呼吸器的系带粘合强度和现场失效率。本指南涵盖振幅、焊接时间、压力、保压时间优化、失效模式分析、拉力测试协议以及面向B2B采购团队的供应商焊接审核清单。
KN95口罩超声波焊接参数:优化带子粘合强度以提高生产质量
将耳带和头带连接到 KN95呼吸器 的超声波焊接工艺是呼吸器生产中最关键但最容易被忽视的制造步骤之一。焊接过弱会在佩戴时失效,导致口罩无法使用。焊接过强会损坏口罩主体材料,产生微裂纹,损害过滤完整性。对于B2B采购团队,了解超声波焊接参数为评估供应商制造能力和预测现场故障率提供了技术框架。
关键洞察: 焊接强度一致性——而不仅仅是平均强度——才是真正的质量指标。一个焊接平均强度为15 N但范围从8 N到22 N的供应商,比一个焊接平均强度为12 N且范围在10-14 N的供应商风险更大。一致性表明过程控制;变异性表明参数失控。
口罩制造中超声波焊接的物理原理
超声波焊接通过在压力下施加高频机械振动(通常20-40 kHz)来连接热塑性材料。振动在耳带材料和口罩主体无纺布之间的界面产生摩擦热,导致局部熔化和分子间扩散。当振动停止时,熔化的材料凝固,形成结合。
对于KN95呼吸器,焊接工艺将耳带(通常是尼龙-氨纶弹性体)连接到口罩主体(通常是纺粘-熔喷-纺粘聚丙烯无纺布)。结合必须足够强,以承受佩戴力(通常每根带子5-10 N)和持续佩戴张力(每根带子1-3 N)而不会失效。
控制焊接质量的四个主要参数是:
1. 振幅(振动距离)
振幅是焊接过程中焊头(变幅杆)的峰峰值位移。对于无纺布到弹性体的焊接,典型的振幅为30-60微米。更高的振幅产生更多摩擦热,但如果过高会导致材料降解。最佳振幅取决于所连接材料的熔融温度和导热性。
2. 焊接时间(持续时间)
焊接时间是施加到接头的超声波振动持续时间。对于KN95耳带连接,典型焊接时间范围为0.1至0.5秒。较短的焊接时间产生较少热量,可能导致不完全结合。较长的焊接时间产生过多热量,导致材料变薄、烧焦或周围无纺布脆化。
3. 焊接压力(力)
焊接压力是焊接过程中焊头施加到材料上的压缩力。对于耳带焊接,典型压力为20-60 kPa。压力不足导致接触不良和结合弱。压力过大可能压碎无纺布结构,产生脆性焊接区,在弯曲时开裂。
4. 保压时间(压力下冷却)
保压时间是超声波振动停止后,在熔融材料凝固期间保持压力的时间段。无纺布焊接的典型保压时间为0.1-0.3秒。保压时间不足允许结合在完全凝固前分离,使焊接强度降低20-40%。
| 参数 | 低范围 | 最佳范围 | 高范围 |
|---|---|---|---|
| 振幅 | 20-30 um | 35-50 um | 55-70 um |
| 焊接时间 | 0.05-0.1 s | 0.15-0.35 s | 0.4-0.6 s |
| 压力 | 10-20 kPa | 30-50 kPa | 60-80 kPa |
| 保压时间 | 0.05-0.1 s | 0.15-0.25 s | 0.3-0.5 s |
焊接参数如何影响带子故障率
焊接参数与带子故障率之间的关系是直接且可测量的。 带子焊接质量 故障通常表现为三种模式,每种模式都与特定的参数偏差相关:
模式1:粘合失效(焊接过冷)
当振幅、时间或压力不足时,材料在界面处未达到完全熔融温度。结合依赖于表面粘附而非分子间扩散,产生的焊接看起来完好,但在中等力(3-5 N)下失效。这是生产中最常见的故障模式,因为焊接在视觉检查中看起来正常。
检测:拉力测试显示在焊接界面处干净分离,无材料转移。耳带从口罩主体分离,无纺布未撕裂。
模式2:内聚失效(焊接最佳)
当参数在最佳范围内时,结合失效是由于焊接点附近口罩主体无纺布撕裂,而非界面本身。这表明焊接比周围材料更强——这是理想状态。拉力测试通常显示无纺布纤维撕裂,耳带仍部分附着。
模式3:破坏性失效(焊接过热)
当振幅或时间过大时,热影响区扩展到焊接点之外,使周围无纺布脆化。焊接本身可能很强,但相邻材料变脆,在弯曲时开裂。这种故障模式特别危险,因为它在初始拉力测试中可能不会出现,而是在佩戴过程中随着口罩因呼吸和头部运动而弯曲时发展。
检测:目视检查显示焊接点周围有变色或烧焦痕迹。显微镜检查显示热影响区有结晶或降解的聚合物。
测试焊接强度:采购验证协议
B2B买家可以使用简单的拉力测试协议实施焊接强度测试。该测试应作为进货质量检验的一部分,对每个生产批次的样品进行。
拉力测试程序
- 从批次中选择10个样品口罩。
- 对于每个口罩,确定一个耳带焊接点。
- 将口罩主体固定在固定夹具中。
- 将弹簧秤或测力计连接到焊接点处的耳带上。
- 以稳定速率(约100 mm/min)垂直于口罩主体拉动。
- 记录失效时的峰值力和失效模式。
验收标准
- 最小焊接强度: 每个焊接点10 N
- 批次接受标准: 所有10个样品必须超过10 N。任何单个低于10 N的失效将触发对该批次的100%检验。
- 失效模式: 优先发生内聚破坏(无纺布撕裂)。粘附破坏(干净分离)表明存在冷焊,即使力值超过10 N,也属于过程控制失效。
- 一致性: 10个样品间的极差(最大值-最小值)不应超过5 N。
生产线参数监控
对于持续的供应商评估,采购方应要求提供生产线上焊接参数监控的文件记录。控制良好的过程包括:
- 实时振幅监控: 超声波发生器应显示并记录实际振幅,而不仅仅是设定值。与设定值偏差超过5%表明焊头磨损或发生器问题。
- 焊接时间验证: 每次焊接周期应计时并记录。周期之间的变化超过0.02秒表明触发机构不一致。
- 压力验证: 应每天使用校准过的压力表验证气动压力。压力下降10%或更多会显著影响焊接质量。
- 焊头维护计划: 超声波焊头会随时间磨损,改变振幅传递。每100,000次循环应检查焊头磨损情况,并根据需要更换或重新修整表面。
焊接失效对B2B采购的成本影响
焊接失效会产生直接和间接的成本影响,采购团队在评估供应商时应进行量化:
- 直接成本: 失效的口罩必须更换,费用由供应商承担(如果在保修期内)或由采购方承担(如果在验收后发现)。在10万件订单中,若焊接失效率为2%,则意味着2,000个口罩无法使用。
- 运营成本: 在使用过程中失效的口罩会造成防护覆盖缺口。对于医疗机构而言,这可能意味着违反规程或发生暴露事件。
- 声誉成本: 最终用户对系带断裂的投诉会降低对采购团队供应商选择的信心。
通过在采购订单中规定焊接强度参数并实施来料拉力测试,采购团队可以将质量责任上移至供应商,并降低总拥有成本。
供应商资格认证:焊接审核清单
在审核KN95供应商制造工厂时,以下与焊接相关的观察结果可提供有价值的质量指标:
- 使用什么品牌和型号的超声波焊接设备?(Branson、Herrmann或Dukane等知名品牌表明对工艺能力的投入。)
- 焊接参数是否在生产线上实时显示?
- 每种产品类型是否有文件化的参数设置,还是操作员手动调整参数?
- 生产过程中多久进行一次焊接强度拉力测试?(最佳实践:每500-1000件。)
- 文件化的焊接失效率是多少?失效后会触发哪些纠正措施?
- 焊头维护是否有记录并可追溯?
无法回答这些问题,或依赖操作员判断而非文件化参数的供应商,很可能生产出不一致的焊接质量。对于 生产产能与交货时间 承诺,焊接工艺能力直接决定了供应商能否在规模化生产中保持质量,或者生产速度的提升是否会损害焊接完整性。
结论
超声波焊接参数是KN95呼吸器质量中隐藏的变量。虽然过滤效率和材料规格在采购评估中受到最多关注,但将呼吸器固定在一起的焊接工艺对于实际性能同样重要。通过了解四个主要焊接参数、实施拉力测试协议并审核供应商过程控制,B2B采购方可以显著降低现场失效率,确保其呼吸器采购的每个单元都能提供一致的防护。